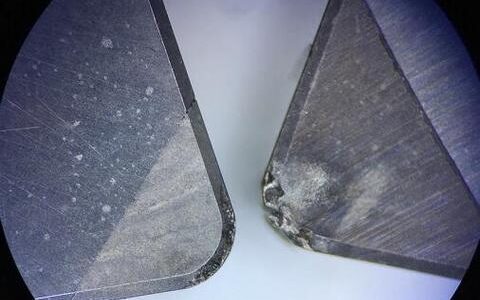
上个月在车间亲眼见证一次崩刀,切削速度刚提上去,嘭一声,刀尖直接熔了。旁边老师傅叼着烟,轻飘飘一句:“涂层不够硬,神仙也救不了。”——得,今天就来聊聊这个让人又爱又恨的涂层技术。
从零到一:涂层到底是什么鬼?
说穿了,刀具涂层就是在硬质合金、高速钢这些基体表面,用物理或化学方法沉积一层薄到微米级的耐磨材料。就那么几微米,偏偏能决定一把刀是切豆腐还是啃石头。上世纪70年代刚出来那会儿,搞CVD(化学气相沉积)的工程师自己都懵——原来一层氮化钛能让刀具寿命翻好几倍!
现在的涂层呢?早不是单一层了。多层、梯度、纳米复合……说得天花乱坠。不过话说回来,很多小厂还在用最老的CVD氮化钛,颜色倒是金灿灿好看,实际一遇硬材料立马现原形。💡
CVD vs PVD:两大阵营的暗战
我拆开揉碎了讲。CVD高温沉积(约1000°C),膜基结合超强,但基体得扛得住高温,所以大多是硬质合金刀片。厚涂层,对付铸铁这种连续粗加工爽得一批。但精密刀具用CVD?想都别想,那么高温度,刀口早变形了。
这时候PVD(物理气相沉积)就跳出来了。低温、基体不用退火,高速钢、甚至硬质合金铣刀铰刀都爱用PVD。涂层致密,刃口锋利保持性好。不过——PVD设备贵啊,靶材利用率低,镀一炉成本够买好几顿火锅了。❗
问:涂层颜色和性能有关系吗?
问:我经常看到刀具颜色花花绿绿,金色、黑色、蓝色,是不是颜色代表某种性能?
答:颜色只是涂层成分的附带品,跟性能没绝对关系。比如氮化钛是金黄色,但含铝的氮化铝钛颜色就发紫或黑,硬度比氮化钛高多了。黑色可能是类金刚石涂层(DLC),特别滑,适合铝合金,但绝对不通用。见过有些销售吹“七彩涂层最牛”,那纯属扯淡。选涂层得看你要切啥——钢件?铸铁?不锈钢?高温合金?每种材质都有匹配的涂层组合,颜色不过是个参考。
想起来就有气!去年有家供应商给我推销“彩虹涂层”,吹得神乎其神,结果车间一试刀,切削316不锈钢,五分钟刀尖就挂了,查成分根本就是普通氮化钛叠了两层变了颜色。😤
多层涂层的“三明治”哲学
别以为涂层就是一层层往上堆。现代多层涂层讲究梯度过渡、应力匹配、耐磨与韧性平衡。举个栗子:底层氮化钛保证结合力,中间层碳氮化钛增加硬度,最外层氧化铝耐高温抗氧化。像TiAlN涂层,铝氧化形成致密氧化膜,硬生生把热障做出来,切削耐热合金时优势明显。
但——又是但——涂层太厚也不行。超过一定厚度,残余应力反而导致剥落,那还不如不涂。我见过一些国产涂层,盲目堆厚度,结果一上数控车床,涂层像墙皮一样往下掉,丢人。
问:刀具磨损了,重磨后还能再用吗?
问:我们工厂为了省钱,经常把磨损的刀片重磨,但涂层没了,这样划算吗?
答:看情况。如果你用的是简单刀片,重磨后自己手工涂层?别做梦了,那玩意儿根本没用。但有些可转位刀片,厂家提供重磨加涂层修复服务,只要基体没崩缺严重,重涂层后能达到新刀70%的寿命。不过要注意,重磨必须精确保持几何角度,很多作坊拿个砂轮乱磨,角度一变,涂层再牛也白搭。算下来,大批量生产,直接换新涂层刀片可能还更省,因为停机换刀、废品率都是成本。
这让我想起一次去拜访客户,他们死撑着重磨,结果切削力不稳定,加工出来的表面粗糙度像狗啃过一样,最后报废一批模具。老板脸都绿了。哎,有些钱真不能省。✅
智能涂层:传感器、自润滑,未来已来?
现在最前沿的已经不是单纯耐磨了。德国某研究所搞出了自润滑涂层,切削过程中涂层里的二硫化钼慢慢释放,减少摩擦,还结合了温度传感器薄膜——没错,刀具自己会“感觉”温度了。虽然还在实验室阶段,但想想未来:刀柄上没有外接传感器,涂层本身就能反馈磨损量、切削温度,再连接到机床自适应控制……啧啧。
不过话说回来,国内很多中小企业连基本的涂层都选不明白,谈智能涂层确实有点远。现实是,涂层市场鱼龙混杂,有的连成分牌号都遮遮掩掩,用户根本无从比较。我建议,老老实实从材料匹配开始,别浮躁。
写到最后,想起入行时师傅的话:“涂层不是万能的,没涂层是万万不能的。”现在琢磨,真特么对。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)的新厮杀:刀具涂层那点事儿 https://www.dachanpin.com/a/tg/60143.html