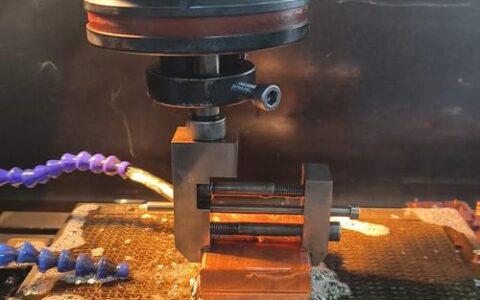
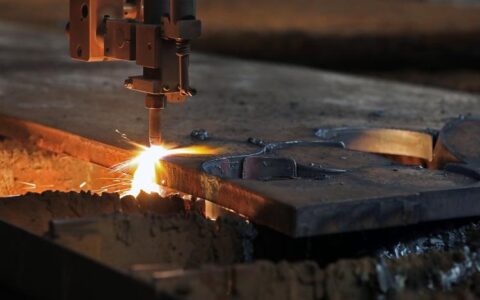
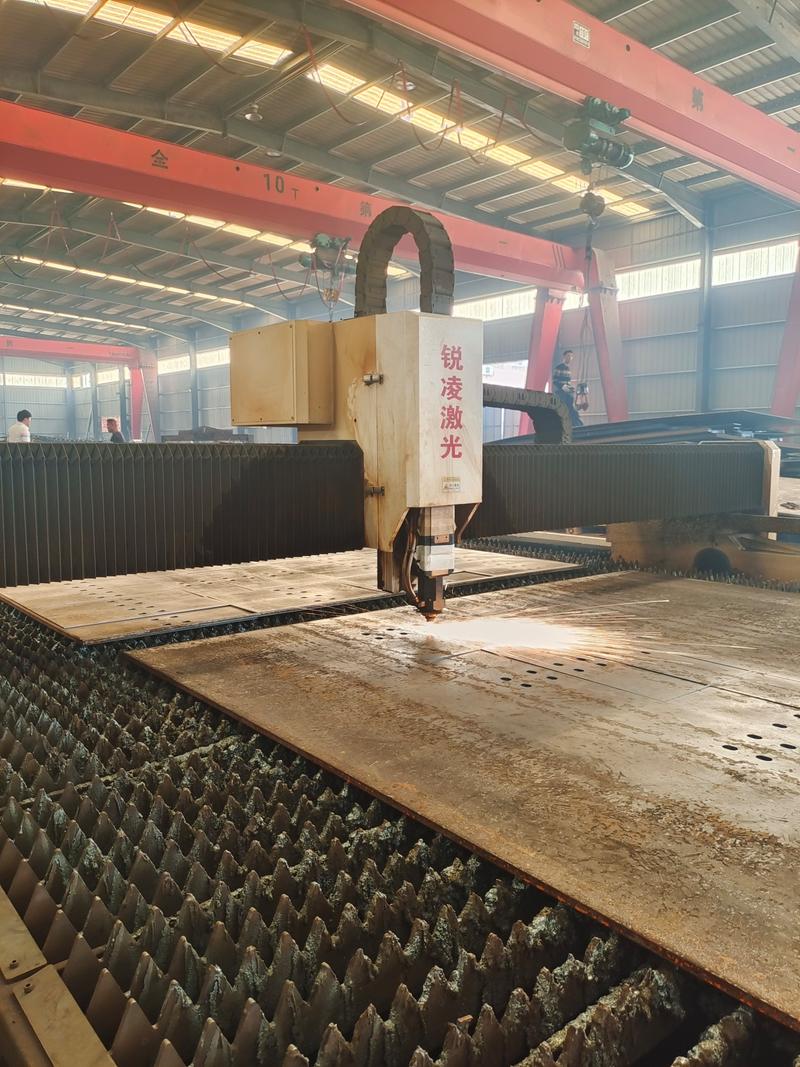
说实话,我第一次用激光切厚板的时候,差点把切割头撞了。那还是台标称10千瓦的大家伙,切40毫米碳钢,结果切缝歪歪扭扭,底部挂渣严重,跟狗啃的似的。当时我心里一万个问号——是功率虚标?工艺不对?还是设备根本不行?后来发现,都不是。其实是焦点位置和气压的配合出了问题。就这一个小参数,折腾我两天。
搞激光切割,最怕的就是只盯着功率数字。 功率很重要,但把它当成唯一指标,就等着交学费吧。现在市场上从几千瓦到几万瓦,各种品牌吹得天花乱坠,什么“智能切割”“一键搞定”——醒醒,哪有那么好的事?机子好不好,得看它在你最常切的材料上,能不能稳定跑出速度和质量。比如你天天切3毫米不锈钢,追求30千瓦有意义吗?12千瓦光纤机,调好了,速度能甩几十千瓦的杂牌机几条街。对不对?
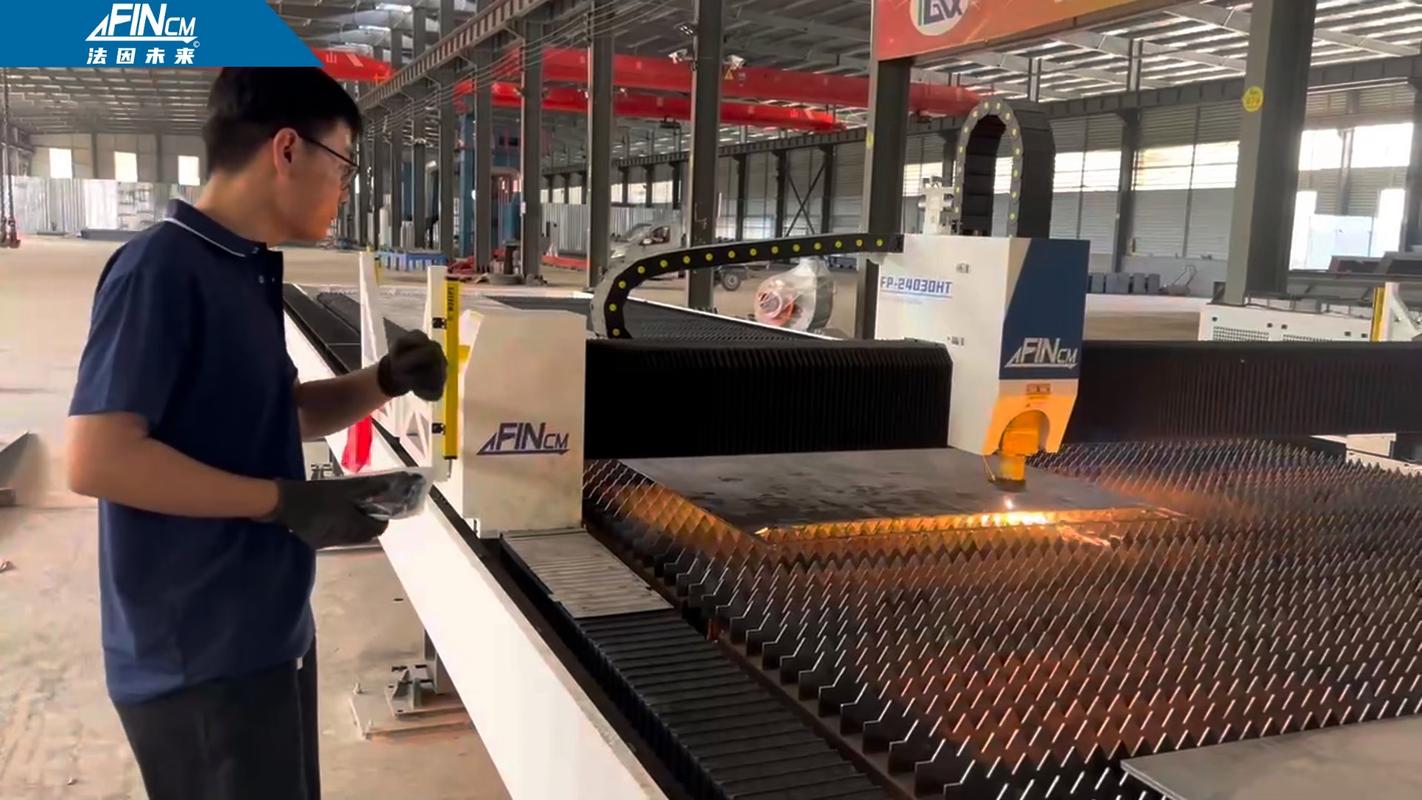
选型第一大误区:只看瓦数,不看光束质量
有一个概念,很多人压根不知道——光束质量,或者说BPP(光束参数积)。 通俗讲,就是激光束能聚焦到多小的点。BPP值越小,能量越集中,切缝越窄,速度越快,断面越光滑。同样是6千瓦,单模光纤激光器的BPP可以做到1.0以下,而有些便宜的多模模块,BPP能到3甚至5。切薄板时,单模那个就是手术刀,多模那个像烧火棍。你说差距有多大?
但是!单模也不是万能。切厚板,尤其是超过12毫米的碳钢,反而需要一点发散角,否则焦点太细,排渣困难,容易烧角、挂渣。这时候多模或者可调光斑的优势就出来了。所以别被厂家一句“德国IPG”或“锐科”就带偏了,问清楚:你这切割头配的光纤芯径是多少?BPP实测值是多少? 答不上来?那就得多掂量掂量。
工艺参数:99%的问题都出在这三个地方
有时候机器好好的,突然就切不透或者断面黑了。操作工会习惯性怪激光器不行。但其实十有八九是这三个东西没调好:
- 焦点位置: 切薄板(1-3mm)焦点要贴近材料上表面,甚至正焦点;切中厚板(5-10mm)焦点要深入到板材内部,负焦点;切厚板(>15mm)可能还要用不同焦点分层走。一个焦点偏0.5毫米,切出来就面目全非。我见过有人切8毫米铝板,焦点设成了正0.2mm,结果满板子毛刺,还以为铝太难切。其实调成负2mm,立马光滑如镜。真事儿。
- 气压: 氮气切不锈钢,气压小了,氧化严重发黄发黑;气压大了,浪费不说,还可能吹出坑。空气切碳钢,气压和速度的匹配简直是个玄学。我自己的经验是:先定速度,再调气压,看火花流向来微调。 试试看。
- 喷嘴: 单层、双层、2.0口径、3.0口径……别小看这个小铜帽。切厚板一定要用大口径双层喷嘴,排渣顺畅,而且保护镜片寿命长。我还见过有人用切3mm的喷嘴去挑战20mm碳钢,结果没切两块,喷嘴就烧变形了,保护镜也废了。那个心疼啊。
说到这里,忍不住要吐槽——有些设备商培训,三言两语就把人打发了,真正核心的调试方法藏着掖着。非得自己去摸索,去碰壁,才能学会。❗
QA:那些你最想问但没处问的问题
问:切不锈钢总是发黄或发黑,怎么破?
答:这个问题,80%的答案是气压不够或者纯度不够。 氮气纯度必须≥99.99%,而且压力要稳定。其次检查喷嘴是不是同心,气流偏了最容易发黄。还有一个容易被忽视的:材料本身。有些便宜的不锈钢板,表面有油污或氧化层,也会导致发黄。先除油,再降点速度,一般能解决。还不行?试试调整切割高度,或者检查镜片是不是脏了。
问:高反材料,比如铝板、铜板,到底能不能用光纤激光切?听说会烧坏激光器?
答:能切,但确实要小心。早期光纤激光切高反材料很容易回光烧毁模块,现在已经好很多了,因为多数激光器内置了回光隔离装置。但也不是绝对安全。几个要点:尽量不用连续波,改用脉冲或QCW模式;切割速度要快,不能让激光在一个点停留;功率适当降低;还有,用特殊的高反吸收涂层或者表面处理。 设备选型时,一定问清楚激光器是否有“高反保护”功能,可以要求演示切铝板。如果厂家支支吾吾,建议直接绕道。
激光切割的未来:智能,但不是你想象的那种智能
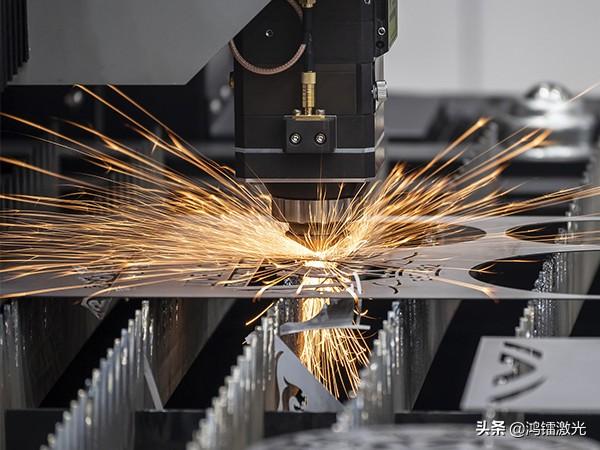
这两年大家都在喊激光切割行业“内卷”,功率越做越大,价格越压越低。但有个趋势我特别认可:工艺的数字化和自适应性。 不再是简单地把参数存成几个文件,而是切割头实时监测,自动调焦、自动变功率、自动避让。现在已经有系统能根据板材变形情况,动态调整喷嘴间隙;根据切割火花和声音,判断是否穿透,然后自动切换参数。这些不是实验室样品,是真的装在了最新款的切板机上。💡
但我也得泼点冷水:再智能的系统,也离不开懂工艺的人。 机器能给的只是建议,最终做决定的,是那个盯着火花、听着声音的老师傅——或者说,是那个愿意琢磨的工程师。有一次,一台进口机的“智能切割”卡壳了,频繁报警,查了半天是温湿度变化导致传感器漂移。最后还是靠经验,手动微调了一下焦点偏移量,立马顺畅如初。所以别指望买个“一键完成”就万事大吉,不可能的。
激光切割这行当,越往里钻,越觉得有意思。它就像一个脾气古怪的伙伴,你摸透它的性子,它就给你惊艳的成品;你要糊弄它,它就给你一塌糊涂。选设备也好,调工艺也罢,说到底,不是花钱买安心,而是花心思换结果。 这几年踩过的坑,熬过的夜,也算是值了。
好了,今儿就唠到这儿。有什么具体的工艺难题,欢迎随时砸过来,只要我试过的,一定如实相告。毕竟工业这东西,纸上谈兵最没劲,对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:别被功率忽悠了,有些坑只有踩过才知道 https://www.dachanpin.com/a/tg/60189.html