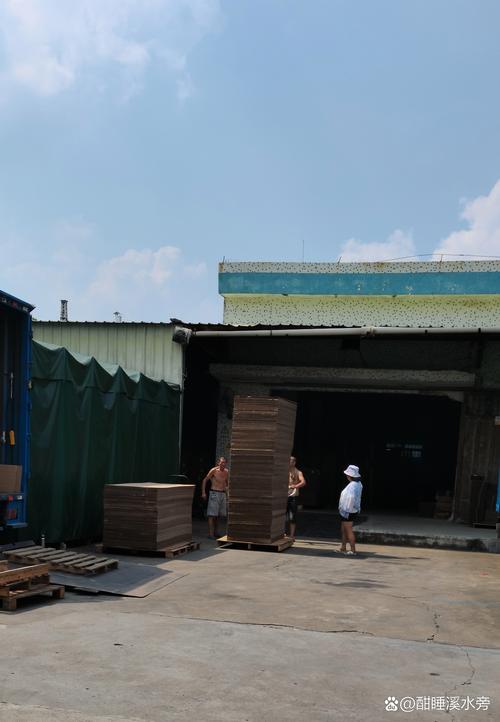
去年我去了趟宁波,一家做汽车配件的厂子,老板拉着我参观,满脸自豪:“你看,我们上了安灯系统,还有这个电子看板,完全按精益生产来的!”
我扫了一眼车间——半成品堆得比人高,叉车司机满头大汗地穿梭。安灯倒是亮了,不过是红的。线长跑过去,瞥了一眼,按灭。继续生产。
那一刻我脑子里就四个字:自欺欺人。
说实话,干这行快二十年了,类似的场景见过太多。精益生产这个词,早就被用烂了。咨询公司卖课,软件商卖系统,厂长们追时髦……好像只要买一套工具,车间就能原地变身丰田。
可能吗?❗
工具,还是思维?这根本不是一道选择题
绝大多数人一提精益,马上蹦出几个词:5S、看板、快速换模、标准化作业。然后就开始满世界找模板。网上下一堆表格,墙上贴满标语,再搞个红牌作战——齐活儿!
结果呢?三分钟热度。半年后,5S变成“大扫除日”,看板卡片再没人更新。
我常跟团队讲一个比喻:精益是一套健身方法论,工具等于哑铃、跑步机。你买了最贵的器材放在家里,然后每天还是瘫沙发吃薯片——能练出腹肌才见鬼了!
真正的核心,是一种看待“价值”的视角。从客户需求倒推,把整个流程里不产生价值的“脂肪”刮掉。这里的关键词是——流动。
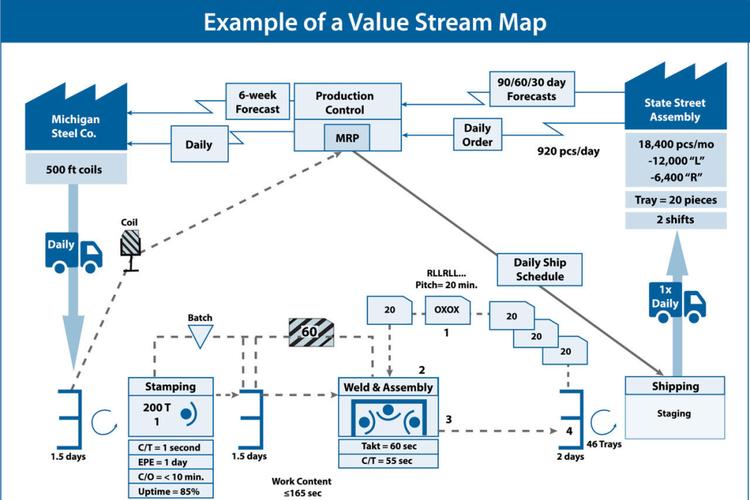
流动,流动,还是流动!
多年前我在一家德资工厂做改善,他们一条组装线,前后工序隔了道墙。半成品要用推车转运,一等就是半天。我问班组长:“为什么不能打通?”他说:“布局一直这样,而且批量做大点,设备利用率高啊。”
你看,“设备利用率”——这个指标害了多少工厂。为了不让机器停,就拼命投料,结果在制品堆成山,交货周期反而拉长。
精益的出发点根本不是“让所有人忙起来”。它恰恰追求的是:让物料如水一样流过车间,没有停滞,没有回头。所以单件流、连续流这些概念,才变得至关重要。你一旦体会过真正流畅的生产线,再看传统的批量堆货模式——简直就像便秘。
说到这里,想起一个读者常问的问题。
问:我们公司已经全面推了看板拉动,为什么库存没降反升?
答:因为你的看板卡是在“推”任务,而不是“拉”。很多企业把看板搞成电子工单,前道工序不管后道要不要,只顾按系统里的“需求”加工。真正的拉动,看板要跟着实物走,后工序不消耗,前工序绝不生产。没有这个纪律,看板就是一张废纸。另外,如果批量大小还是动不动几千件,光靠看板根本拉不动——你得先做快速换模,把批量降下来。这是个系统工程,别指望贴几张卡片就完事儿。
问:我们一个小批量多品种的机加工车间,精益适用吗?
答:太适用了!小批量多品种是最需要精益的场景之一。关键不是照搬丰田,而是抓住“快速切换”这个牛鼻子。我见过一个做液压阀体的厂,换型时间从45分钟压缩到6分钟,怎么搞的?把内作业转外作业、优化定位方式、标准化夹治具……结果他们连半个班的产品都能经济地跑单件流了。💡 记住,品种多不是借口,恰好倒逼你减少换型浪费。
数字时代,精益过时了吗?
现在人人谈工业4.0,好像搞一堆传感器、AI调度就是先进。精益?老古董了吧?
大错特错。数字化是放大镜,不是解药。一个流程本身就一坨乱麻,上了MES只会用更快速度生产混乱。我见过最离谱的案例——花了几百万上系统,结果因为基础数据不准,排出来的计划根本没法执行,最后工人还是拿Excel手动调。
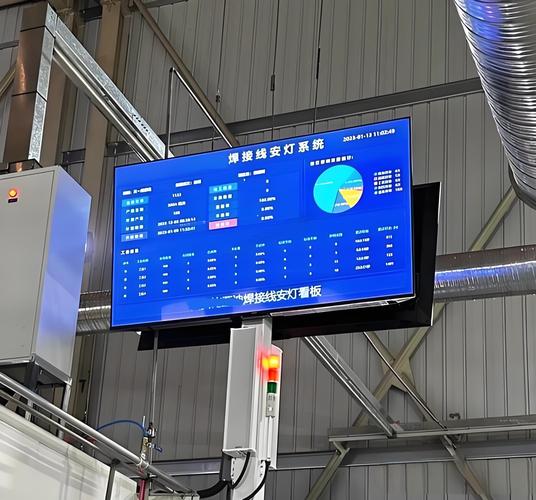
相反,如果先做好了精益的标准化和目视化,数字工具能爆发十倍威力。比如安灯升级成带数据记录的,异常响应时间从分钟级缩到秒级;电子看板直接抓取加工节拍,一有瓶颈立刻预警。这才是正确的打开方式。
不过话说回来,技术永远在变,但那个内核——彻底消除浪费、尊重员工智慧——再过一百年也不会过时。丰田生产体系之父大野耐一当年被问到:“你这些方法,别人学得会吗?”他回答:“大概要五十年吧。”现在多少个五十年过去了……我们真的学会了吗?
在这行越久,我越觉得精益是一场修行。不是项目,不是运动,是每天、每个人、每个动作里那一点点“更好”的坚持。文章最后我不想写什么宏大结论——只希望下次你走进自己车间时,能多看一眼物料堆叠的高度,多问一句“这个动作为什么这样做”。
答案,可能就在那里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益生产:十个工厂九个学不会,问题到底出在哪儿? https://www.dachanpin.com/a/tg/60452.html