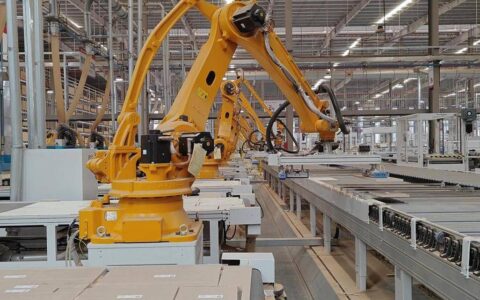
数控机床,这个工业母机,正经历一场静默的革命。不是简单的参数提升,而是从“能干活”到“会思考”的跨越。💡

精度不再是唯一标尺
传统数控机床,靠的是刚性导轨、精密丝杠、闭环伺服。这些都没错。但问题是,实际加工中,刀具磨损、主轴热伸长、工件变形……这些变量永远在扰动。哪怕你早晨首件精度完美,下午连续干20件后,尺寸就跑偏了。这不是机床的错,是物理规律。我们工程师当年学《机械制造工艺学》时就知道,45号钢热膨胀系数11.7e-6,但真干起活来,谁有空去算实时补偿?所以车间里常见一种黑色幽默:老师傅靠经验敲补偿值,新手靠运气。
不过话说回来,这几年,数控机床厂商开始猛攻一个方向:在机测量与闭环补偿。说白了,就是在主轴上装测头,一边干一边测,发现偏了立即调整刀补。雷尼绍的测头不就是干这个的?但以前贵得离谱,一套下来够买半台机床。现在国产方案爆发了,华中数控、广州数控都推出了集成方案。我去年给一家叶片制造厂调试过,用国产测头+他们的数控系统,加工涡轮叶片,轮廓度从0.08稳定到0.03以内。✅ 老板激动得差点请我喝酒。

但这里有个坑:测头本身有精度,频繁对刀也会磨损。所以更高级的做法是融合多种传感器,振动、温度、力……组成一个感知网络。然后呢?机床自己判断该不该调,调多少。这就是智能。
“自适应”到底有多神?

聊聊自适应加工。可能听起来玄乎,其实原理不复杂。你给数控机床装上“眼睛”和“耳朵”——视觉系统看余量分布,力觉传感器感知切削负载。系统根据实时数据,动态调整进给速度、切深,甚至改变刀路。这比固定NC代码强在哪?举个例子:铸锻件,毛坯余量不均匀,传统编程要么按最大余量走,浪费时间;要么按平均余量走,遇到硬点就崩刀。自适应能自动识别,余量大时慢点、多走几刀,余量小时快点。我以前在航空结构件加工车间看到德国德马吉的机床这么干,粗加工效率直接提了30%!更绝的是,刀具寿命也延长了——不再有“突然一击”的冲击。
但!❗ 自适应不是万能药。它依赖准确的模型和算法,如果毛坯状态太离谱,比如焊了一块瘤子,机器一样懵。而且,实施成本不低,传感器加软件授权,往往几十万起步。所以……
问:我们小厂,十几台普通车床数控改造,搞自适应现实吗?
答:看情况。如果你产品单一、批量大,改造换高速刀座、加简易传感器就划算。如果是多品种小批量,那不如直接换新机。现在大连光洋、沈阳机床都有经济型智能化选包,五六万就能上基础自适应,配视觉也才十来万。关键是你得算账:故障停机少一次,就能省下这些钱。我的经验是,一年刀具损耗下降20%就能回本。💡 但千万别信销售吹的“全自动”,该人工干预还得干预。
数字孪生,不是PPT里的噱头
数字孪生这几年被炒得火热。我一开始也反感,觉得是卖软件的造词。直到去年参与了一个项目:某军工企业用西门子Tecnomatix建了五轴机床的全动态模型。加工前,先在虚拟环境里跑一遍NC代码,碰撞检查、仿真切屑去除。结果发现一处B轴超程隐患,避免了真机撞刀——那台机床主轴海德汉的,撞一下维修费至少七八万。这才服气。✅

数字孪生的真正价值,在于它把数控机床的“黑箱”透明化了。你能看到主轴轴承温度场、看到刀尖点的轨迹波动。更前沿的,是把真实加工数据喂回模型,持续修正。这叫数字线程。比如,发现某段程序导致Z轴电机电流异常,模型会建议你微调进给参数,然后自动推送回机床控制系统。整个闭环,像不像一个自我进化的生物?
不过,落地太吃资源了。建模需要专业团队,中小企业玩不转。但轻量化的方案出现了:靠外部传感器+边缘计算盒子,也能构建局部孪生。例如用树莓派采集振动数据,结合开源平台,几千块就能做机床健康预诊。我同事在一家齿轮厂试过,提前48小时预报了主轴轴承故障,避免了停产。
问:数控机床精度和智能化,哪个优先考虑?
答:这问题我常被问。精度是基石,智能化是放大器。如果基础精度拉胯,比如反向间隙几个丝,那再智能也白搭,加工出来就是波浪线。先做好机械刚性、选好丝杠导轨、保证装配工艺,再谈智能化。但反过来,精度做到极致(比如坐标磨床级别),不引入智能补偿,环境一变就崩。所以两者不是二选一,是台阶关系。打牢地基,再盖智能的楼。现在很多高端数控机床,像瑞士斯达瓦基、日本安田,都是精工基础加上复杂算法。我们国产机床,这两三年进步很快,但核心功能部件还是短板,丝杠、主轴轴承……唉,说多了都是泪。不过北京精雕在玻璃加工机床上的精度,确实世界级了,替他们高兴。
迈向“人机共融”车间

终极目标是什么?无人工厂吗?我觉得是“人机共融”。完全无人太难,但可以把人从重复劳动中解放。比如,数控机床自动上下料,桁架机械手或六轴机器人配合,24小时连续加工。现在很多做消费电子结构件的厂子,已经黑灯了。但真正的挑战在于,异常处理。断刀了怎么办?切屑缠绕了怎么办?人是万能的,机器要足够聪明才能替代。
我看到一种方案:给数控机床加装高清摄像头+AI视觉,识别切屑形态。正常卷屑,没问题;一旦出现大量碎屑,就意味着切削不顺畅,立刻调整参数或报警。这种非接触感知,成本低、易部署,很实用。还有,机床的能耗监控——别小看,有的厂40%电费是机床待机吃掉的。智能化系统能把闲置机床降频甚至休眠,一个月省几万电费。
不过,所有的智能都需要数据喂养。这就是为什么数控系统的开放性越来越重要。发那科、西门子慢慢开放接口,但国产系统更灵活,比如华中的IPC架构,跑Windows和实时核,直接上AI算法。我见过某研究院基于Vision Transformer模型,通过主轴电流信号判断刀具磨损,准确率96%以上。😲 你说牛不牛?但门槛也高,需要专业的算法工程师。
说实话,数控机床的智能化,不是简单的技术叠加,而是整个生态的重塑。从CAM编程开始,就要考虑加工过程的自适应。将来,可能工艺人员输入最终模型和材料,系统自动生成最优刀路和参数。这一天,不会太远。
机床是人造的,但终究要服务于人。精度让我们合格,智能让我们卓越。如果各位同行对某个细节感兴趣,欢迎留言,我知无不言。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床的智能进化:当精度不再是唯一追求 https://www.dachanpin.com/a/tg/60458.html