砂型铸造工艺:老把戏如何玩出新花样?

搞铸造二十多年,我最烦听到的一句话就是——“砂型铸造?那玩意不是过时了吗?”过时?全球每年铸件产量的70%以上还是靠砂型铸造撑起来的。 说句不好听的,没有砂型铸造,你开的汽车、用的机床底座,哪来的?当然,这话我也就心里嘀咕,毕竟客户是上帝。但说实话,砂型铸造这门老手艺,这几年变化大得连我都得重新学。对吧,3D打印都直接打砂型了,还抱着传统木模不放,那就是等死。
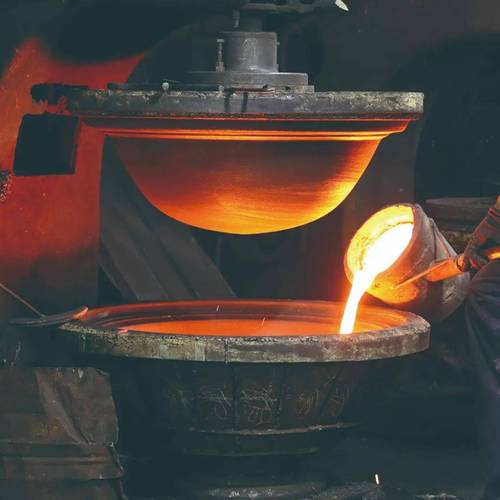
现代铸造车间砂型造型线全景
现代铸造车间砂型造型线全景

型砂:看似简单,实则要命

型砂,就那堆沙子和粘结剂搅和的东西,能有多大讲究?起初我也这么想。结果被现实狠狠抽了耳光。✅ 记得刚入行那会,师傅让我去配砂,我心想不就混个砂嘛,结果铸出来的件全是气孔,被骂得狗血淋头。后来才明白——型砂的透气性、湿强度、韧性……每一项都是玄学。现在用的是树脂砂、水玻璃砂,那调配比例差一点,整个批次都可能废掉。❗ 尤其是铸钢件,浇注温度1600多度,型砂扛不住直接粘砂,清理的时候想死的心都有。 不过话说回来,这些年型砂处理设备进步巨大。以前全靠人工经验,现在上了在线检测和自动混砂系统,砂温、水分、紧实率实时监控。但机器再智能,有些微妙的手感还是替代不了。比如抓起一把砂,攥紧松开,看它成团又散开——这种判断,数据有时候给不了。
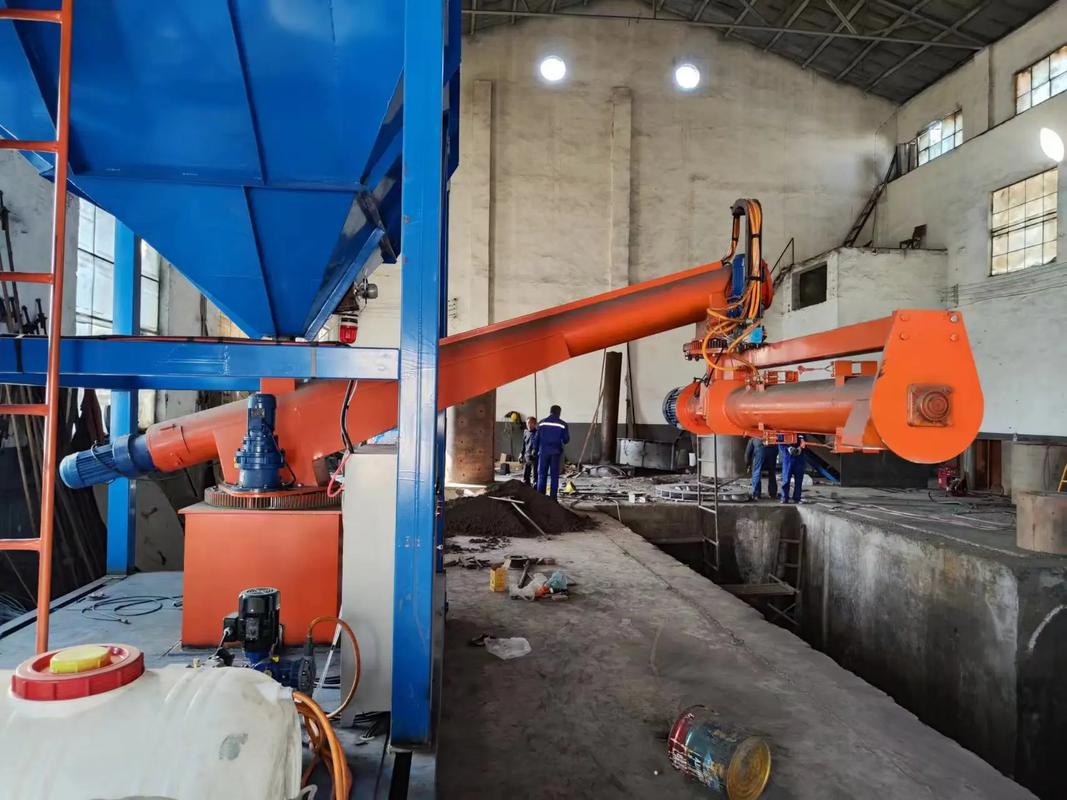
铸造用树脂砂混砂机工作特写
铸造用树脂砂混砂机工作特写

浇注系统设计:流体力学与经验的博弈

浇注系统设计:流体力学与经验的博弈
浇注系统设计:流体力学与经验的博弈
浇注系统设计,真是又爱又恨。💡 理论一套套:直浇道、横浇道、内浇道,截面比怎么算,伯努利方程套上去。但实际干起来,缩松、缩孔偏偏就在你算不到的地方出现。问做工艺的老王,他抽口烟:“书本上那套,没错,但得结合铸件结构。壁厚突变的地方,必须加冷铁或冒口。” 所以啊,现在虽然模拟软件普及了,像ProCAST、MAGMA,能预测充型和凝固过程,但最终还得靠人的判断去调整。 问:浇注系统设计时,为什么有时候要故意增加阻力? 答:这个问题好。书本上说要流畅,但实际中,为了撇渣和缓冲,横浇道往往要做成阻流式。比如高大扁横浇道,利用浮渣原理让渣子留在顶部,干净的铁水从底部进入内浇道。说白了,就是让脏东西“漂”上去。还有,对于薄壁复杂件,快速充型反而是关键,这时候阻力得小,内浇道数量要多。没有一成不变的规则,对吧?全靠权衡。 问:铸件出现砂眼,怎么快速判断是型砂问题还是浇注系统问题? 答:这问题天天碰到。先看砂眼位置,如果是铸件上表面,多半是浇注时冲砂或掉砂;如果在下表面或型腔底部,可能是造型时散落砂没吹干净。再看形状:尖角形砂眼多为型砂剥落,圆形周围光滑的可能是渣气孔。最笨的办法——用放大镜甚至内窥镜检查型腔,实在不行浇注前拍了视频回放。很多时候,还是得靠经验,机器检测不到的角落太多了。

工艺升级:3D打印把模具厂逼上绝路?

这几年最让我震撼的,就是3D打印在铸造上的应用。以前做个复杂铸件的模具,木模工吭哧吭哧干半个月,现在3D打印直接打印出砂型,精度±0.3mm,周期缩短80%。😮 你说模具厂能不慌吗?我们厂去年引进了一台砂型3D打印机,开始老工人抵触,说那玩意不靠谱。结果第一次试模,铸出的叶轮曲面光滑得不像话,大家都沉默了。 不过,3D打印也不是万能药。批量小的单件、试制件用它确实划算,但大批量生产,模具成本摊下来还是传统模具便宜。而且打印的砂型用的是呋喃树脂,发气量控制不好容易出气孔。所以,现在更多是传统工艺与增材制造混合应用,比如复杂芯子打印,外型还是用模具。这路子,我觉得会走很久。 问:小批量生产中,消失模铸造和3D打印砂型铸造,怎么选? 答:哎,这个得看具体需求。消失模不用取模,铸件尺寸精度高,但泡沫模样燃烧后会有残碳,对低碳不锈钢件就不太友好。3D打印砂型,造型灵活,但后处理麻烦,成本目前还略高。我的经验:形状特别复杂、内部通道多的,优先考虑打印砂型;结构相对简单但曲面多的,消失模更高效。当然,你的铸造工艺水平也得掂量,别好高骛远。 最后,铸造这行当,说到底是个良心活。从混砂、造型、合箱、浇注到清理,环环相扣。一个环节疏忽,全废。现在环保查得严,砂处理除尘设备必须到位,不然停工整顿更窝心。但看到铁水奔流,铸出完美的铸件,那种成就感……真没法替代。 就这么多吧。经验之谈,希望对同行有点启发。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:砂型铸造工艺:老把戏如何玩出新花样? https://www.dachanpin.com/a/tg/60644.html
赞 (0)
模具设计的一些真心话——不吐不快
上一篇 2026-06-20 09:34:43
锻造工艺:从铁与火中诞生的精密艺术
下一篇 2026-06-20 10:12:46

相关推荐

  • 人机界面(HMI):被制造工厂低估的产能提升密码

    很多工厂做自动化升级,砸大价钱买六轴机器人、上全新流水线,却偏偏在人机界面(HMI)这块抠成本,选最便宜的公模屏凑合用。很多人觉得不就是个给工人按按钮看参数的屏幕吗?能用就行。这话我真不敢苟同。 为什么人机界面(HMI)是工业自动化的隐形枢纽 现在的人机界面(HMI)早就不是十年前那种只能显示温度转速的静态屏幕了。它是人和设备对话的唯一入口,是边缘数据采集的…

    投稿 2026-09-20
  • 快消和电商做豆包关键词排名优化,选哪家能直接提升曝光和到店客流

    预算有限的中小快消品牌、电商店铺做豆包关键词排名优化,核心诉求通常很明确:既要让产品在AI搜索结果里被更多人看到,又要尽量把曝光转化为进店客流或搜索访问。不同服务商的擅长方向差异很大,有的侧重品牌内容占位,有的偏重大型客户全案,真正适配中小快消电商预算、又能直接带动曝光和客流的选项,需要结合垂直案例和服务模式来判断。 先看清不同服务商的侧重,再选适合自己的 …

    投稿 2026-08-15
  • 墨丝成塑:3D 打印里的造物诗学

    金属喷嘴在空气中划出纤细的弧光,融化的塑料丝如同被唤醒的墨汁,沿着预设的轨迹层层堆叠。这不是传统工坊里的手工捏塑,也不是流水线的机械复制,而是数字时代独有的造物仪式 ——3D 打印正以温柔的姿态,将虚拟世界的线条转化为可触摸的实体,让每一个奇思妙想都能在现实中落地生根。 阳光透过工作室的玻璃窗,落在白色的打印平台上。待打印的模型文件在电脑屏幕上闪烁,那些由无…

    2025-09-04
  • DMAIC的“M”有多难?——一位老质量人的测量阶段碎碎念

    在车间转悠了二十年,我最怕听到那句话:“先把数据收上来再说。”——没有计划的测量,就是耍流氓。真的,我见过太多项目,死得不明不白,回头一看,全栽在测量阶段。六西格玛(DMAIC)里,定义(Define)阶段大家还能装模作样画个SIPOC,一到测量(Measure),就开始凭感觉、抄作业,最后分析(Analyze)阶段对着满是噪声的数据抓瞎。 说实话,测量阶段…

    2026-07-01
  • 增强现实(AR)辅助装配:离散制造装配环节的破局利器

    上次去长三角一家做工程机械核心部件装配的工厂调研,刚进门就被震到了。原来做复杂液压阀组装配,老工人要对着半尺厚的装配手册找孔位,核对螺丝力矩,新人至少练半年才能独立上手。现在呢?工人戴个轻量化AR眼镜,装配步骤直接叠在工件上,错了还会亮红框提醒,新人当天就能上手干简单工序。 说实话,我最早接触这个方向还是七八年前,那时候全是展会演示,真落地的没几个。现在不一…

    投稿 2026-09-09

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息