干了二十年热处理,踩过的坑比见过的钢都多。前几天徒弟问我,为什么同样的GCr15,隔壁老王的淬火变形就是比咱们小?我一愣,随后从他炉前操作揪出了六个毛病——全是基础到不能再基础的东西,可偏偏很多人还在犯。
我今天不打算写教科书式的1234。想到哪说到哪,把这些年记在车间笔记本上的歪歪扭扭的教训,摊开给你看。
01 升温速度?越快越好的时代早过去了
刚入行那阵子,师傅总吼我:“大火烧!赶时间!”结果呢?形状复杂的Cr12MoV模具,裂纹跟蜘蛛网似的。后来才懂——热应力这玩意,专治各种不服。特别是高合金钢,导热性差,你急它不急,内外温差一大,裂给你看。现在我都要求工人:到600℃左右给我稳住,等透烧。别小看这二十分钟,省下的报废件,够你买好几箱啤酒。
不过话说回来,有些碳钢件,简单形状,确实可以直接冲高温。但谁敢拍胸脯说“绝对没事”?我做工艺卡,现在一律标上预热台阶。多一道工序,少一批废品,对吧?
02 淬火油选不对,好钢也变废铁
记得有批45钢轴类件,客户要求硬度HRC50以上。我们傻乎乎用了快速淬火油,结果硬度是上去了,变形量却超差30%。冷速不是唯一指标,特性温度、对流阶段冷却能力,哪个不关键?后来换成中速淬火油,调整搅拌,变形立刻降下来。油也得定期检测,粘度、闪点、水分——不信你去看看用了三年的老油,冷却曲线能偏到姥姥家。
❗重点:别以为淬火油是万能汤。薄壁件、厚薄悬殊的玩意儿,该用分级淬火油就用,该用盐浴就用盐浴。成本高?但总比客户退货强。
03 回火脆性,看不见的杀手
前年出了件邪门事。一批40Cr调质件,冲击韧度死活不合格。金相看了,晶粒也细,没毛病啊。排查了三天,原来问题出在回火冷却——工人偷懒,空冷到室温才进炉下次回火。正好在450℃区间慢悠悠晃,第二类回火脆性就这么来了。回火后一定要快冷,避开脆性温度区间,这道理书本上写得明明白白,可实操时,一个疏忽就中招。
问:那弹簧钢回火后也要快冷吗?
答:看钢种。弹簧钢回火后快冷可能产生应力,但如果是Mn钢、Cr-Mn钢这些有回火脆性的,一般要水冷或油冷。不过你非得照搬课本也不行——有一次我处理Si-Mn弹簧钢丝,快冷反而出现微裂纹,后来查阅文献才知,这类钢等温淬火效果更好。热处理这行,具体牌号具体分析,没有万能公式。
04 真空炉不是变形问题的终极答案
现在老板们有钱了,动不动上真空炉。以为真空加热慢、均匀,变形一定小。天真!去年帮朋友调试一台新真空炉,处理大尺寸压铸模,变形依然超标。原因?装炉方式、加热功率、气压淬火时的风速方向,哪个不影响变形?真空炉只是工具,工艺设计不到位,照样给你撂挑子。
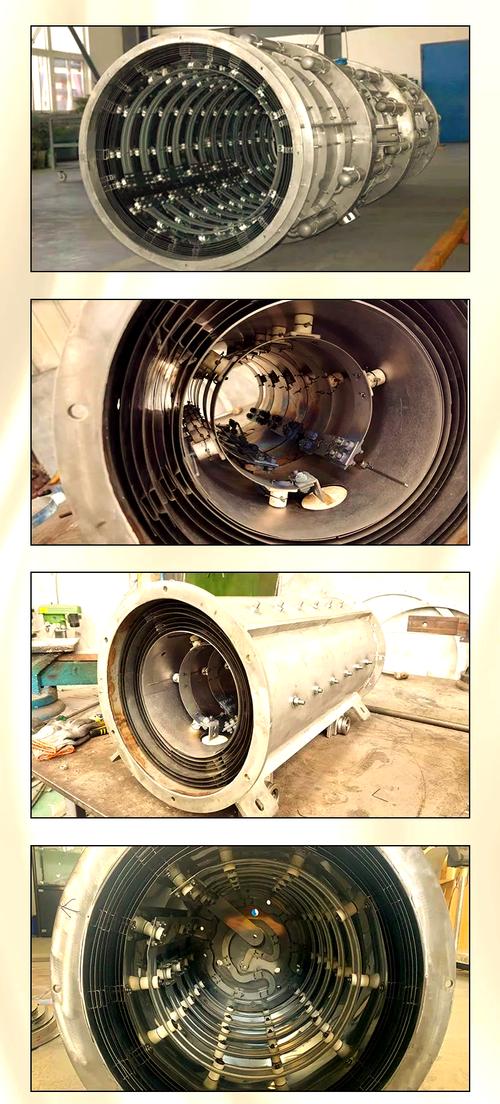
说个细节:真空炉里辐射加热,工件表面如果颜色不同(比如有氧化皮残留),吸热速度差异极大,局部过热谁负责?所以进真空炉前,清洗必须彻底——最好是超声波清洗。这些琐事,才是决定成败的关键。
05 深冷处理:做了就比不做好?
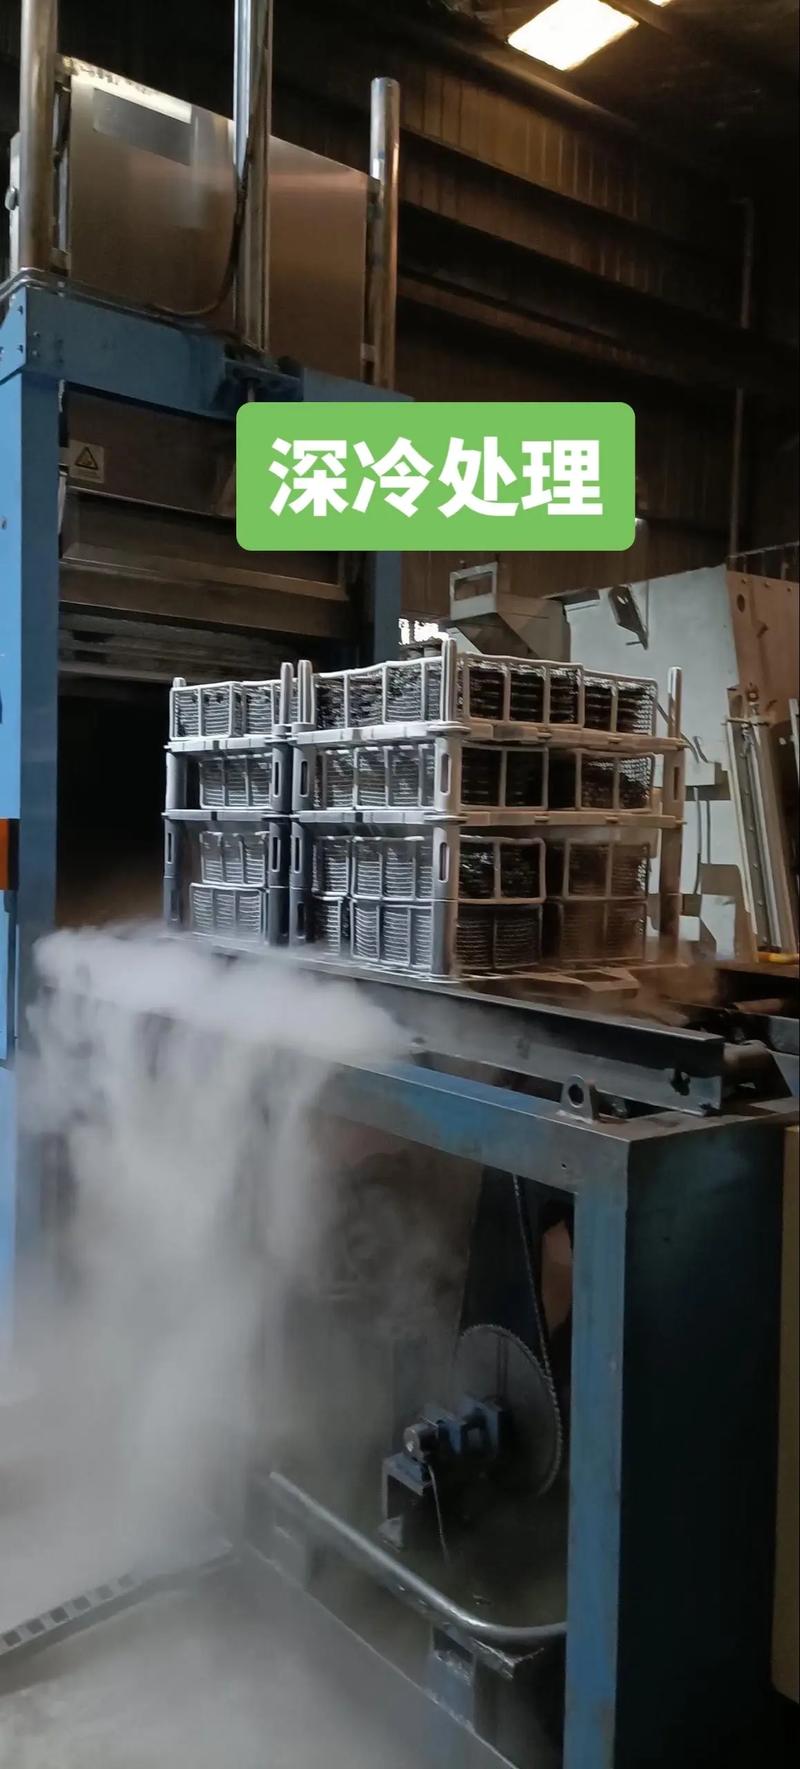
这个误区太普遍了。许多厂家做深冷,就是把零件扔进液氮罐,泡上半天,拿出来完事。结果残余奥氏体没降多少,反而可能搞出微裂纹。深冷要讲究时机和速率。淬火后应立即深冷(最好1小时内),防止奥氏体稳定化;升温降温速率要控制,防止热冲击;深冷后必须回火,这步不能省。否则残余应力释放不够,尺寸稳定性还是差。
问:那什么钢深冷效果最明显?
答:含碳量较高的工具钢、轴承钢,比如Cr12MoV、GCr15、高速钢等。这些钢淬火后残留奥氏体多,深冷能显著提高硬度、稳定尺寸。但低碳钢就意义不大,白花钱。
06 硬度不是唯一
我见过最无语的质检:硬度合格,签字放行。耐磨件硬度够了,结果用几天就崩口。一查,碳化物形态太差,大块网状,服役时应力集中,直接脆断。还有的看硬度,却不管硬度是否均匀,同一个面打三点,差出HRC5,振捣棒断得跟切菜似的。所以后来我规定:关键件必须打硬度梯度,且附带冲击试样。机械性能是组合拳,硬度只是面子,韧性才是里子。
说实话,这些年我越来越觉得,热处理干得好不好,三分看设备,七分看“人”。程序可以自动,但经验、细心、责任心,机器替不了。比如,就算用了最先进的PID控温,热电偶位置偏差几厘米,实测温场差几十度,你都不知道,因为仪表显示完美——这就是经验的价值。
💡一个小故事:有次客户投诉渗碳层深度不足。我们复检设备、材料都没问题,最后发现是操作员把试样抛得太狠,磨去0.1mm——渗层最表面可是碳浓度最高的一层啊!这就是细节。
07 别迷信“标准答案”
手册上写GCr15淬火温度830-860℃,你跟着做,可能永远不知道,某些偏析严重的钢,必须提高到870℃才能充分溶解碳化物;反之,细化晶粒处理的GCr15,800℃淬火,寿命反而更长。工艺是活的。热处理的精髓在于看谱、看组织、看工况,最终找到那个平衡点。我习惯每次新材料进厂,先做工艺试验,哪怕同牌号不同批次,都留个心。你不会想到,同一钢厂不同炉号的42CrMo,Ac3点能差30℃。
行了,说了这么多,其实都是血泪堆出来的。现在车间里年轻面孔多,喜欢刷短视频,看“3分钟学会热处理”,我真想骂人。热处理这碗饭,没十年功夫,端不稳。但只要你肯钻进去,看到自己处理的零件在千度高温中凤凰涅槃,最终服役完美,那种满足感——值了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理十大误区:老师傅的私房笔记 https://www.dachanpin.com/a/tg/60669.html