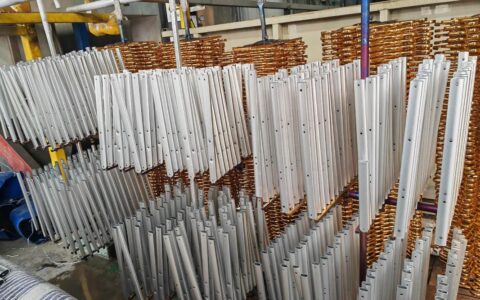
上周去一个做卫浴五金的客户那里,他愁眉苦脸地拎出一把挂满白斑的毛巾架。“刚到货就退货,镀层跟纸一样起皮。”我拿指甲盖轻轻一刮——好家伙,直接掉下一片镍皮。这场景太熟了,对吧?电镀这行当,很多时候不是工艺不行,是细节上被自己人坑了。今天不扯虚的,就聊聊那些容易翻车的点,顺带说点实在的。
槽液管理:不止是加药水那么简单
电镀车间里最常见的错误心态:槽液浑浊了?加添加剂。镀层发暗?加光亮剂。搞得跟做菜放盐似的,咸了加水,淡了加盐。💡 说实话,添加剂不是万能的。有一次碰到一个镀锌线,碱性无氰的,按理说槽液维护算简单的。但操作工为了省事,从来不化验,光靠肉眼判断。结果呢?镀出来的工件,低电流区全是灰黑色条纹,高电流区烧焦。一取样分析,主盐浓度都快跌出工艺下限了,有机杂质高得离谱。问题出在哪?前道酸洗带进来的铁离子把槽液污染了,添加剂全消耗在络合杂质上了。
❗ 这里有个关键点:槽液是活的系统,不是加料桶。你加进去的每一克药品都得清楚它去哪了。比如硫酸盐镀铜,磷铜阳极含磷量直接影响阳极溶解。含磷0.04%~0.065%的阳极溶解均匀,黑膜致密。要是供应商给你换了低磷的,阳极表面出铜粉,一上午光亮剂就全被消耗光,槽液变绿。你还蒙在鼓里猛加光亮剂,恶性循环。
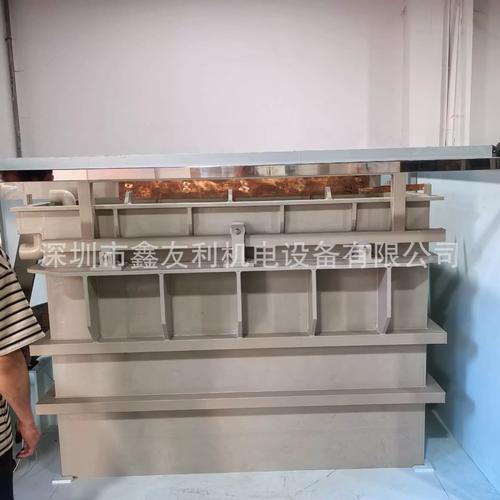
现在不是都推数字化吗?其实中小厂花几千块装个在线电导率仪和pH计,比瞎加药省钱多了。但——很多老板宁可在酒桌上花几万,也不愿在仪表上掏钱,嗯,我懂。
前处理:90%的镀层剥离从这里开始
我敢说——镀层结合力不好,八成是前处理没到位。有些人除油槽几年不换,液面飘着一层油花,还指望工件进去转两圈就干净?笑话。超声波除油看起来高级,但振板装得不对,离工件太远,效果还不如热水煮。更别提酸洗了,有的工人直接把工件往盐酸池子里一扔,计时不看,浓度不测,夏天温度高几十秒就过腐蚀,基体表面挂着碳膜,镀层能附着才见鬼。
有一次最离谱的:镀硬铬的轴类件,镀完磨削时整块铬层崩落。查了半天,热处理后表面残留的氧化皮都没除净。就因为在酸洗工序省了两分钟,最后报废一根几千块的轴。 ✅ 记住:电化学除油必须配合阳极处理,单纯阴极除油会渗氢,而且杂质金属会沉积在工件表面。活化也要到位,比如不锈钢镀前必须用冲击镍或氯化镍活化,否则镀层结合力根本不行。
问:前处理除油到底用什么方式靠谱?答:看基材和油污类型。冲压件上的防锈油,先用溶剂或乳化剂预清洗,再碱性除油。高温热碱液适合动植物油,但矿物油多的得加表面活性剂。超声波对于盲孔、缝隙有效,但功率密度得够,一般槽底每升水配20~30瓦。最容易被忽略的是水洗——除油后不彻底漂洗,碱性膜带入镀槽,pH一变就出白斑。
环保逼出来的替代方案:三价铬镀铬到底行不行?
六价铬限得越来越死。说实话,三价铬镀铬推了十多年,现在终于能下生产线的方案多了。但你别以为直接把六价铬槽换成三价铬就完事。三价铬镀液的分散能力和覆盖能力不如六价铬,挂具和阳极设计要重新调整。颜色也偏蓝白,想要传统青白色还得加铁系添加剂。有一家汽配厂硬上三价铬镀装饰铬,结果工件凹处漏镀,返工率飙升。后来发现阳极必须用专用的石墨或钛基涂层阳极,而且极间距要缩小20%以上。关键是——废水处理简单太多了,不用还原、沉淀六价铬,综合成本算下来不亏。
💡 说到环保,现在膜法回收越来越普及。反渗透浓缩镍漂洗水,镍回用率能做到95%以上,水还可以循环。就是膜容易堵,得把前道泥沙过滤做好。不过话说回来,有些地方搞环保一刀切,让小型电镀厂集体入园。集中处理废水听起来好,但各种镀种废水混在一起,处理难度飙升,运营成本摊下来比自建站还高。这事儿……槽点太多了。
问:三价铬镀层的硬度和耐磨性跟六价铬比怎么样?答:功能性镀硬铬还是六价铬为王,硬度能到1000HV以上。三价铬镀装饰铬厚度一般0.1~0.3微米,硬度也就600~800HV。但三价铬微裂纹多,耐蚀性反而可能更好。现在有离子液体镀铬、纳米晶镀铬等技术在萌芽,准备替代功能性镀铬,可量产还早。
氢脆——你永远要绷紧的那根弦
高强度钢电镀最怕什么?氢脆。弹簧、螺栓镀后断裂,事故一出就不是赔钱的问题了。电镀过程中,阴极析氢不可避免,一部分氢原子渗入基体,聚集在缺陷处,在应力作用下延迟断裂。 ❗ 除氢必须严格按标准来:镀后4小时内进行,温度190~220℃,时长依钢种而定,一般8~24小时。但很多厂为了赶工期,晚上镀完堆那,第二天早上才进烘箱,错过了黄金驱氢时间。还有喷砂处理的弹簧,表面残留压应力有助于抵抗氢脆,但酸洗过狠反而加剧渗氢。
所以工艺设计时就得考虑:能用机械除锈就别用强酸;能用碱性镀液(如锌镍合金酸性镀液电流效率高,析氢少)就尽量避免高氢环境。实在不行,镀后马上加热除氢。人命关天,不能省。
有人可能问:不锈钢不会氢脆吧?奥氏体不锈钢相对不敏感,但马氏体、双相不锈钢照样有风险。做紧固件的朋友,这点千万记住。
镀液故障排除:别乱开药方
镀层发花、发雾、针孔、粗糙……故障来了,新手最大的毛病就是乱调。今天加点湿润剂,明天补点载体,后天又把pH乱动。有一家镀锌镍合金的线,工件高电流区发暗,操作工认为是光亮剂少,猛加,结果发暗区扩大,槽液浑浊。实际上是有机物分解产物积累,必须先用活性炭吸附处理,再补加添加剂。所以故障出现,第一件事是赫尔槽试验,别瞎猜。
💡 一个私藏的小经验:针孔不都是湿润剂不够。阴极移动不足、过滤不良、铁杂质多、甚至槽液温度太低,全可能导致针孔。要一条条排除。比如碱性镀锌针孔,有时加点双氧水氧化有机物,针孔立马消失。但酸性镀铜可不能乱加氧化剂。
电镀这玩意儿,理论一大堆,但最终落到现场,还是得盯槽子、抓细节。那些镀得漂亮的产线,背后一定是严谨到变态的维护记录和操作纪律。别等到退货堆成山才后悔。好了,今天就聊到这,有机会再去现场扒些实战故事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:聊聊电镀:镀层起泡、发雾?有些坑真没必要踩 https://www.dachanpin.com/a/tg/61217.html