切削三要素,搞错一个全盘皆输
干我们这行,有几个敢说自己从没废过活儿?我入行头三年,报废的工件加起来能装一卡车。那时候总觉得是机床不行,是毛坯太硬……其实,就是自个儿对切削速度、进给量、背吃刀量的理解太浅。
有一次加工一批不锈钢轴,粗糙度要求Ra0.8。我按照手册给的参数,Vc=120m/min,f=0.15mm/r,ap=1mm。结果——车出来的表面像狗啃的!💢 后来蹲在车间抽了半包烟,试着把速度降到80,进给提到0.2,切深加到2mm,反而光洁度达标了。你说怪不怪?
其实手册上的参数是给你参考的,实际工况千变万化:机床刚性、刀具悬伸、冷却条件……哪一样不影响?尤其是断续切削的时候,硬搬参数就是找死。所以我现在带徒弟,第一件事就是让他们背熟这句话:低速度、大进给、大切深不一定低效,反而可能延长刀具寿命。
问:为什么提高进给量反而能改善表面粗糙度?这不合常理啊!
答:常理?常理就是用来打破的。你想想,进给量大了,切削层金属变厚,积屑瘤的影响反而变小了。特别是加工不锈钢、铝合金这类粘刀材料,有时候就要用大进给把积屑瘤“逼”掉。当然,前提是机床刚性和刀具刃口撑得住。一味用小进给,刀尖在那摩擦生热,不粘才怪。
刀具材质没选对,等于拿豆腐切骨头
现在市面上刀具材质多得眼花缭乱:硬质合金、金属陶瓷、立方氮化硼(CBN)、聚晶金刚石(PCD)……说实话,选刀比选老婆还难!😒
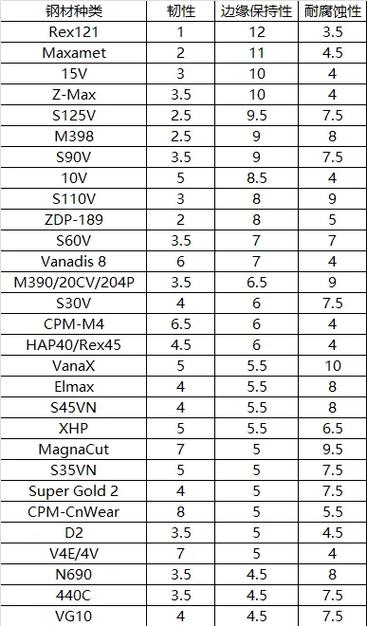
我见过一个厂,加工淬硬钢齿轮,非要用涂层硬质合金刀片,一天崩刃七八次。老板还骂操作工技术烂。后来我让他们换上CBN刀片,线速度从80提到200,一片刀干了三天!不是技术问题,是认知问题。
但CBN刀片贵啊,一片顶硬质合金十几片。那什么时候该用?简单粗暴地记:加工硬度超过HRC50的材料,或者要求以车代磨的场合,CBN就是首选。如果只是普通钢件、铸铁,用好点的涂层硬质合金足够了。我最烦那种不管三七二十一的“一刀切”思维——要么死抠成本用烂刀,要么无脑烧钱上顶级刀片,这都不是干机械的应有态度。
问:涂层刀具到底好在哪儿?是不是涂层越厚越耐磨?
答:涂层不是越厚越好,兄弟。涂层主要起隔热、减摩、抗粘结作用。比如TiAlN涂层,在高温下会形成氧化铝保护膜,适合干切或高速切削。但涂层太厚的话,刃口钝化严重,切削力反而增大。一般涂层厚度就2-4微米。还有,涂层和基体结合力至关重要,有些便宜刀片一上刀就崩涂层,那还不如不涂。这事儿,一分钱一分货,但也别被卖刀的忽悠瘸了。
切削液:加对了是神油,加错了是毒药
关于切削液,车间里流传着无数玄学。💡有人说“干切才是真男人”,有人不管干啥都开最大流量猛滋。其实都对,也都错。
记得有次加工钛合金,我看操作工把冷却液开得哗哗的,工件表面全是裂纹。我赶紧让他关掉,改用微量润滑(MQL)。钛合金导热性差,急剧冷却反而产生热应力,容易裂。而加工铝合金,那就必须充分冷却,不然立马粘刀。
还有一个坑:水基切削液浓度管理。多少小厂配液全凭感觉,浓度低了防锈差,浓度高了伤皮肤还浪费。我们厂现在都用折光仪每天测两次,浓度控制在6%-8%。这事儿没什么技术含量,就是严格执行四个字。可惜,能做到的厂子真不多。
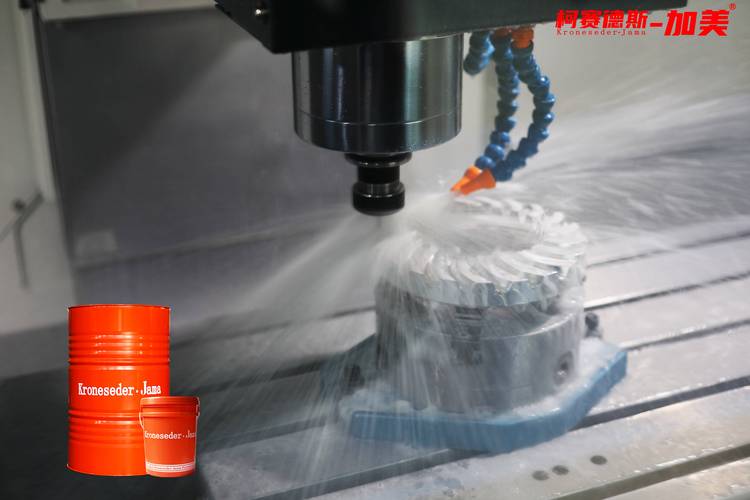
问:高压冷却到底值不值得投资?
答:值!绝对值!尤其加工难切削材料和不锈钢。高压冷却液(70bar以上)能把切屑瞬间冲断,避免切屑缠绕刀具。而且能渗透到切削区,降温效果拉满。我们车间改造了数控车的高压泵之后,刀具寿命平均提升了40%,断屑问题直接消失。就是那个泵有点吵,戴耳塞吧。
最后唠叨几句
机械加工这行,越干越觉得自己知道的少。每次调试新零件,都像一场赌博。但只要你把切削参数、刀具、冷却这三板斧玩明白了,至少能解决80%的现场问题。剩下的20%?靠经验,靠手感,靠运气。
这些年看多了各种高大上的理论,可一到车间就不灵光。真正有用的知识,往往是一线师傅用报废的工件喂出来的。所以,少看点PPT,多摸一摸铁屑吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)实战笔记:那些老师傅打死也不说的调机细节 https://www.dachanpin.com/a/tg/61229.html