铣削加工:从入门到崩溃?一位老鸟的避坑指南

我是怎么走上铣削这条不归路的?毕业那年分到车间,师傅扔给我一把铣刀,说:“干吧,坏了算我的。”后来我才明白,这把刀和这句话,奠定了我对铣削加工的所有敬畏——和怨念。

💡 刀具选择:不是越贵越好,是越对越好

说起来好笑,刚入行那会儿,我总以为涂层牛、价格高的刀就是神。结果呢?一刀下去,工件没咋动,刀尖崩了。那声音,至今想来牙根都酸。铣削加工的核心,在于匹配。 材料、机床刚性、冷却条件——哪一项没对,都是白搭。2025年了,现在流行的是什么?微润滑(MQL),还有那种“干切削+微量油雾”的玩法,刀具涂层也得跟上,TiAlN都不稀奇了,多的是AlCrN之类的复合涂层。
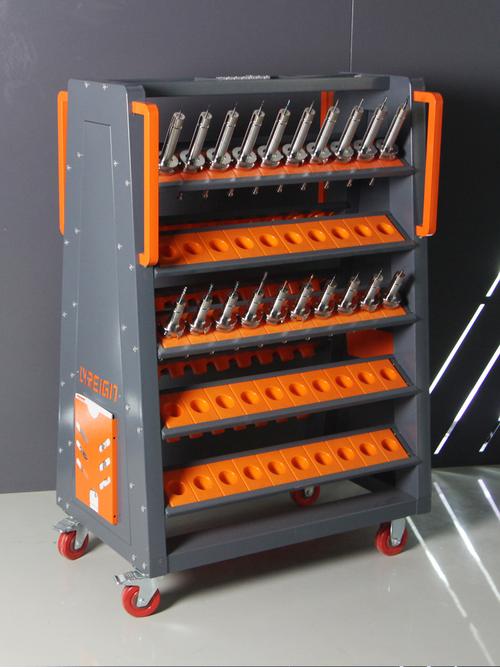
铣削加工车间刀具架展示多种刀具
铣削加工车间刀具架展示多种刀具
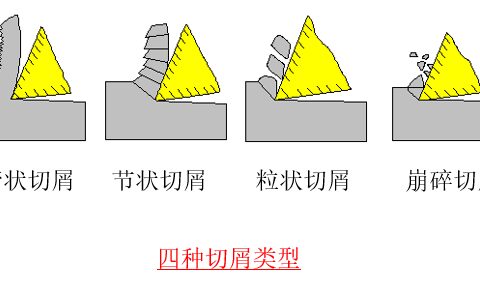
有一次加工一种沉淀硬化不锈钢,硬度HRC45左右,换了三四种刀片都扛不住,寿命短得令人发指。最后赌气试了一款没有涂层的细晶硬质合金刀,参数调低,嘿!反倒顺顺当当干了好几个小时。所以你说这道理上哪儿说去?经验有时比手册灵。 问:那怎么判断刀具和材料是否匹配呢?总不能每次都赌吧? 答:哪有赌那么简单。我的笨方法是先“听”。切削声音发闷或者尖啸,肯定不对劲。再就是看切屑,切屑颜色、形状不对,马上停机。现在很多机床带功率监控,一看功率波动异常,基本就告诉你——小子,该换刀了。当然,材料数据库越来越完善,不少CAM软件能自动推荐,但最后那一哆嗦,还得靠人。

⚙️ 切削参数:手册是参考,不是圣旨

每次看到新人对着手册上的Vc、fz一丝不苟输进去,然后等着看结果,我就想笑。手册那玩意儿,是实验室里搞出来的。你的机床刚性、夹持方式、悬伸长度,哪一点能和实验室一样?所谓的推荐参数,就是个起点,得摸索。 有一次加工钛合金,手册上写线速度50米/分,我嫌慢,提到65,结果烧刀。后来降到45,加了大流量冷却,反而效果奇佳。钛合金这玩意儿,导热差,热量全堆在刀尖上。你即便用高压内冷,刀具寿命也跟抽奖似的。这里头还有个诀窍:径向切深(ae)不要太大,小切深、快走刀,反而能提高效率。2018年那会儿流行动态铣削路径——比如摆线铣——现在都成标配了,谁要是还满刀切槽,真该拉出去打板子。 问:如果出现振刀,调参数能解决吗?还是必须换刀具或工装? 答:振刀简直是铣削加工里的月经贴,动不动就来。先别急着调参数,检查一下刀柄,有没有超过悬伸比的极限?刀具直径和长度的比值,越小越振。我曾经不信邪,用了一把长径比10的刀,结果那声音远听像警笛。后来加紧工件,加粗刀柄,再不行就摔本书压着(开个玩笑)。参数上,降转速、提进给有时候管用。现在有种“实时减振刀柄”,内置阻尼器,就是贵——但确实香。
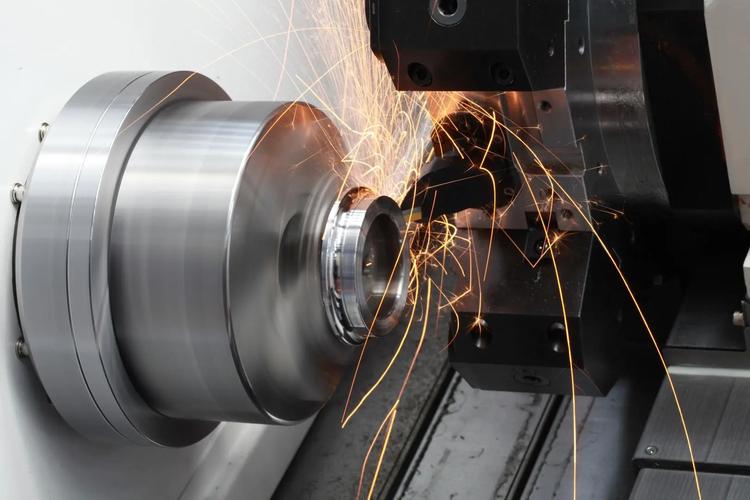
数控铣床切削金属零件特写
数控铣床切削金属零件特写

🔧 表面质量:让人又爱又恨的光洁度

🔧 表面质量:让人又爱又恨的光洁度
🔧 表面质量:让人又爱又恨的光洁度
说到表面质量,又是一堆槽点。去年做个模具,要求Ra0.4,我用了三齿带修光刃的刀,结果表面发雾。百思不得其解,后来发现是切削液浓度搞错了,乳化液变质了。这玩意儿影响极大。还有一次,精铣铝件,底面发光但不平,量出来平面度超差。原来工件在加工震颤中悄悄松动了——装夹,装夹!重点说两遍。 表面质量的改善,不只是最后那刀子的事。 前面的粗加工留量均匀性、基准面的精度、刀具跳动,全是变量。现在流行在线测量,加工完测一测,直接补偿,省心不少。但小厂哪有钱上在线测量?还是靠手艺人的眼力和手感。 我经常跟新人讲,铣削加工这行,手艺占三成,机床占三成,剩下四成是“耐心和运气”。你服不服? 问:做高精度零件时,有什么控制振动的偏方吗? 答:偏方?哈哈,以前老家伙用橡皮泥塞进工件空腔,还真有用。科学点就是改装夹方式,比如多点支撑、液压夹具。还有一招:在刀路上做文章。有些CAM软件可以生成变螺旋角路径,让切削力平滑过渡,减少突变。再有就是刀具路径的切入切出,一定要圆弧切入,别直接扎进去。总的来说,就是别让力突然变化。 所以啊,铣削加工不是什么玄学,但绝对是一门实践科学。今天这些吐槽,权当消遣,若能让你少走点弯路,那太好了。行了,不多说了,我得去盯那台五轴了,主轴声音昨天有点怪……

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:从入门到崩溃?一位老鸟的避坑指南 https://www.dachanpin.com/a/tg/61233.html
赞 (0)
机械加工(切削)实战笔记:那些老师傅打死也不说的调机细节
上一篇 2026-06-22 04:25:51
车削加工:别再凭感觉调参数了,这些门道你得知道
下一篇 2026-06-22 05:03:43

相关推荐

  • 商业地产里的时光故事:从老街铺到城市新地标

    李建国的父亲曾在城南老街经营一家小杂货铺,二十平方米的空间里,货架从门口一直堆到里屋,油盐酱醋、针头线脑一应俱全。那时的老街是城市商业的核心,青石板路上挤满了挑着担子的小贩和逛街的居民,每家铺子都有自己固定的老主顾,李建国放学后的第一件事,就是帮父亲整理货架,听着街坊邻居的家长里短,空气中满是烟火气。他记得父亲常说:“这铺子就是咱们的根,守住它,就守住了生活…

    2025-09-10
  • 新能源汽车:融入生活的绿色出行伙伴

    清晨的阳光透过车窗洒在驾驶座上,李女士按下启动键,仪表盘上的绿色电量图标缓缓亮起,没有传统燃油车启动时的轰鸣声,她的新能源汽车安静地驶出小区,准备前往公司。这样的场景,如今在城市的大街小巷越来越常见。新能源汽车不再是遥不可及的科技概念,而是逐渐走进寻常百姓家,成为人们日常出行中可靠的伙伴,用独特的优势改变着大家的出行习惯。 李女士当初选择新能源汽车,最主要的…

    2025-09-08
  • 解锁家居新格调:探寻别样的生活风情

    在钢筋水泥构筑的城市丛林中,家,宛如一方温暖的避风港,承载着我们的喜怒哀乐,见证着生活的点点滴滴。它不仅仅是一个居住的空间,更是我们心灵的寄托,是展现个人品味与风格的舞台。当我们穿梭于繁忙的都市街头,拖着疲惫的身躯回到家中,那熟悉的气息、温馨的布置,瞬间便能驱散心头的阴霾,让我们感受到无与伦比的宁静与舒适。 家居风格,作为家的灵魂所在,犹如一幅绚丽多彩的画卷…

    2025-09-11
  • 等离子切割:老师傅才懂的实操诀窍与常见误区

    其实说起等离子切割,很多同行第一反应就是“简单粗暴”——通电,引弧,切就行了。但真干起来才发现,处处是坑。我之前带徒弟的时候就反复强调:别把那些理论参数当圣旨,现场条件一变,所有数值都得重新掂量。 割嘴,你换对了吗? 割嘴消耗是运行成本的大头。但是——电极与喷嘴的同心度,有多少人装机时真的拿手电照过?气路稍微有点歪,切割面斜度就出来了,还容易烧坏易损件。说实…

    2026-06-13
  • 机床与诗:智能制造里的光影絮语

    金属的肌理在微光中舒展,如同沉睡千年的矿石终于遇见懂得破译纹路的指尖。智能机床的导轨上,冷却液沿着预设的轨迹流淌,在铸铁表面晕开转瞬即逝的诗行,每一滴水珠都折射着传感器捕捉的细碎数据。机械臂的关节泛着冷冽的银辉,却以芭蕾舞者般的精准起落,将零散的零部件编织成完整的生命脉络,那些肉眼不可见的程序指令,是此刻最灵动的乐谱。车间的穹顶垂下细密的光网,每一缕光线都承…

    2025-09-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息