做模具的老工程师都懂。
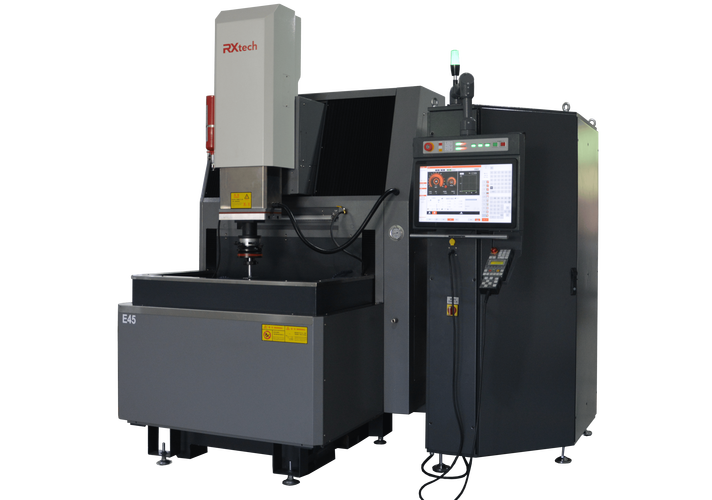
精度做到一丝以内,还能加工各种难啃的淬火钢、高温合金,普通铣刀根本下不去的活,全靠电火花加工(EDM)救场。
很多人说起精密加工,第一反应就是五轴CNC、激光切割,很少有人会想起EDM。可实际上,所有高端模具的最后一道精加工工序,几乎都离不开它。
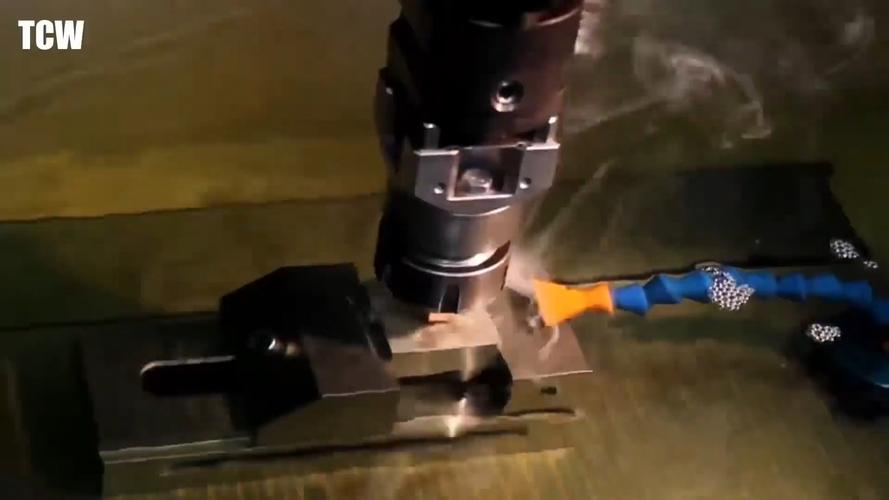
说白了,电火花加工的原理一点不复杂,就是靠电极和工件之间的脉冲放电,一点点蚀掉多余材料,整个过程电极和工件完全不接触,不存在切削力,所以再硬的材料都能加工,还不会产生应力变形。
问:是不是只有做模具才用电火花加工(EDM)?
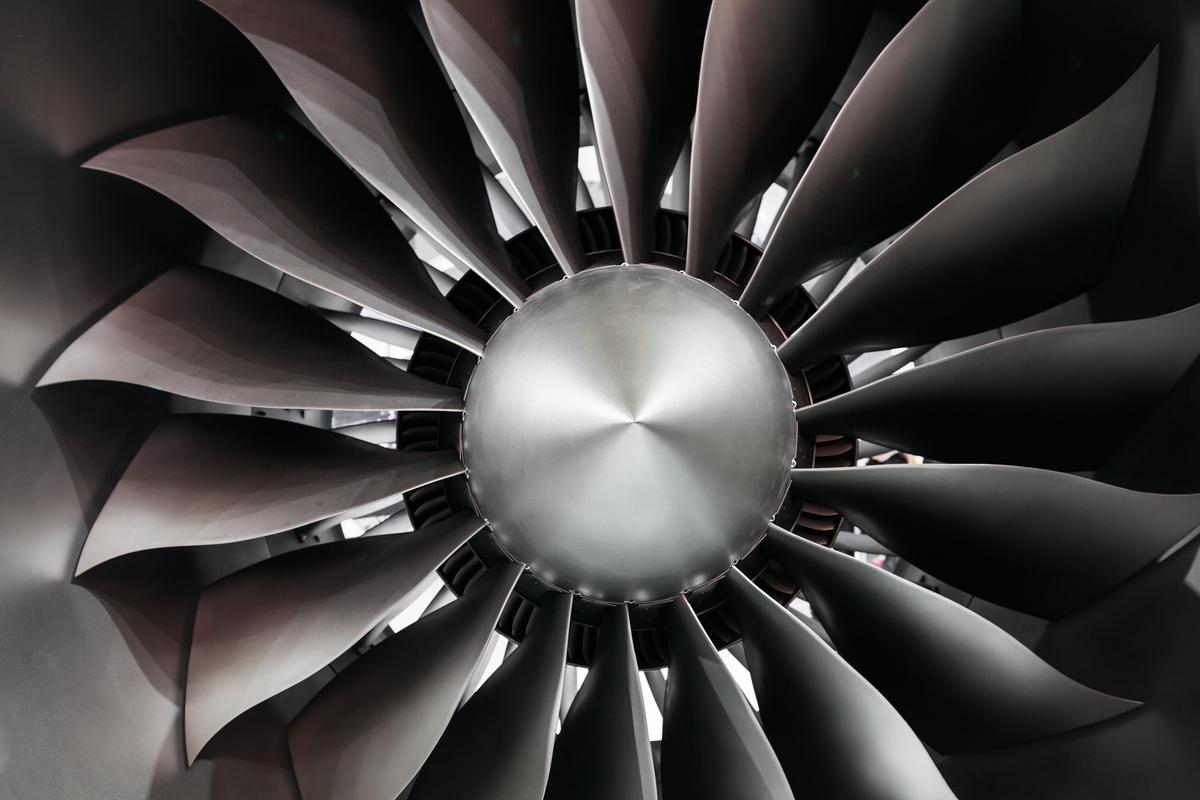
答:早不是了。现在航空发动机的涡轮冷却叶片,上面成百上千个直径不到0.5mm的微孔,激光加工容易产生重铸层堵塞孔道,很多主流厂商反而改用慢走丝电火花加工,精度能控制在0.001mm以内,良品率比激光还高。还有骨科植入物的表面微孔隙,用来促进骨头结合,这种精细结构,也是靠微细电火花加工做出来的,别的工艺很难做到这么均匀。
没有EDM,很多我们吹得神乎其神的高端制造,根本造不出来。
,往工作液里加入超细的硅铝粉,就能改变放电间隙的状态,加工出来的表面粗糙度能降到Ra0.1μm以下,直接省掉后续的人工抛光工序,一套大模具下来,能省好几天的工时,这是什么概念?
还有五轴联动电火花加工,针对带扭曲角度的复杂型腔、异形叶片,一次装夹就能完成全部加工,以前要换三四次工位,转一次角度就要调大半天精度,现在一次成型,精度误差直接缩小了一个数量级。
问:电火花加工(EDM)会产生表面变质层,会不会影响工件的使用寿命?
答:这个确实是早年EDM的通病。以前脉冲电源技术不行,放电能量控制不好,单次放电温度太高,工件表面会留下几微米到十几微米的变质层,硬度过高容易开裂。现在的纳秒级精细脉冲电源,早就把这个问题解决得差不多了,放电能量能精准控制到微焦级别,变质层厚度能控制在1μm以内,对于绝大多数应用,包括高端模具、航空零件,根本不会影响性能。就算是要求极高的医疗植入物,也只需要轻轻抛掉零点几微米的表层,完全不影响精度。
。很多低价设备为了压成本,用普通的滤纸过滤,精度根本不够,工作液里残留很多蚀除的杂质,放电稳定性差,加工出来不光粗糙度差,电极损耗比高配设备高30%以上,算下来每年的电极耗材钱,都能抵得上当初省的设备款了,太亏。
💡 第二,不匹配自身加工类型瞎买。做大型冲压模具的,贪便宜买了适合小微零件的细孔放电设备,行程够了,刚性不够,加工大工件抖得厉害,精度根本达不到。做微细电子连接器模具的,买了通用型EDM,脉冲精度达不到要求,打出来的筋条偏个两丝,整批模具都废了。
✅ 第三,一定要现场试切再付款。很多销售把精度参数吹得天花乱坠,写在手册上的精度都是实验室测出来的,实际干起活来,环境温度一变,精度就飘了。我见过一家珠三角的模具厂,买了一台便宜的EDM,拉回来试切,定位误差差了0.02mm,调了半个月都调不好,最后折价退了,亏了好几万的运费。
不过话说回来,最近这几年国内EDM设备的进步真的让人惊喜。早年高端EDM市场全被日本、瑞士的品牌垄断,一台设备卖几百万,现在国内厂商做的中高端EDM,精度已经能赶得上外资品牌,价格只有一半,售后还快,一个电话当天就能上门调试,这点真的太爽了。
现在不少新产线的EDM都已经连了工业互联网,加工状态实时监控,电极损耗自动补偿,不用老技工24小时盯着,新人培训两三天就能上手,这放在十年前,想都不敢想。
制造业从来没有过时的工艺,只有跟不上变化的思路。电火花加工(EDM)默默站在高端制造的背后,不起眼,但缺了它,很多我们引以为傲的高精度产品,根本造不出来。对吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):高精度制造领域的隐形支柱 https://www.dachanpin.com/a/tg/69768.html