搞了二十年车床,我也算见多识广了——但时不时还是会被工件“教做人”。就上个月,接了一批304不锈钢的细长轴,心想这不小儿科嘛。结果……振刀振得跟机关枪似的,刀片崩了七八块,最后差点给客户跪下。你说气不气。
后来咋解决的?且听我慢慢道来,这些经验,教科书里可不会写。
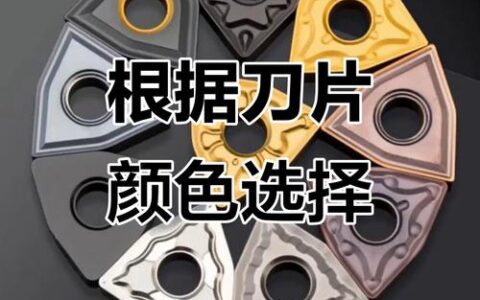
选刀片?别光看型号,得先看“脸色”
很多人选刀片就认个牌号,什么WNMG080408,一看型腔合适就上。大错特错!槽型不对,断屑能让你怀疑人生。比如车不锈钢,你用个锋利前角的,确实轻快,但缠屑缠到工件上,表面划得跟猫抓似的,还得停机清理,效率全无。反过来,用个强断屑槽型的,比如带三维断屑台的,切削力大了点,但那卷屑“啪啪”就断了,爽快!记住:刃口处理方式比材料本身更重要,什么涂层、基体都是后话。
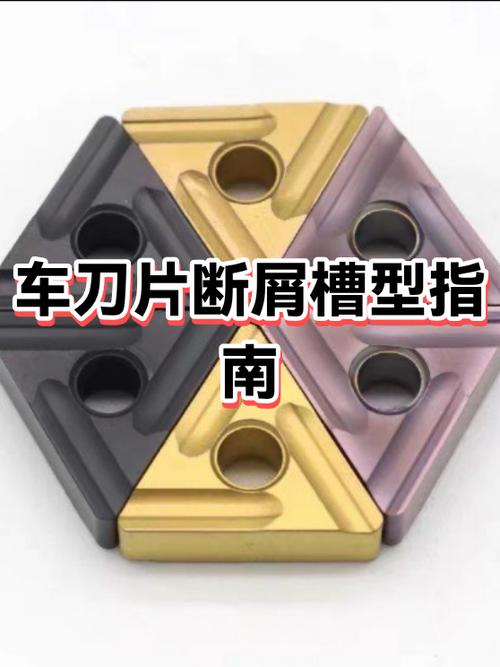
还有就是——别迷信“万能刀片”。什么都能车,意味着什么都车不好。我工具箱里永远备着三五种槽型的刀片,看材料、看工序,跟厨师挑菜刀似的。对了,顺便吐槽一下某些国产涂层,号称TiAlN超耐热,一车高硬材料,没两分钟就露了白,真金白银买的教训啊。
切削三要素?参数是死的,人是活的
书本上给的那套切削速度、进给量、背吃刀量,只能当参考。每台机床的刚性、装夹方式、冷却情况都不一样,照搬准死。有次车个薄壁件,按手册上的参数,切削速度120m/min,进给0.15mm/r,切深0.5mm。还没走完一刀,工件就变形了,圆度超差。赶紧降速,提到0.3mm/r的进给,切深减到0.2mm,竟然稳了。薄壁件要大进给小切深,颠覆常识吧? 因为这能减少径向力。
说到冷却,很多厂直接用乳化液淋着,以为万事大吉。其实有些情况——比如高速车削钛合金——淋液反而会引起热裂纹。干切,或者用高压内冷,才是正解。我自己的经验:钛合金精车时,用高压油雾冷却,刀具寿命能翻倍。不信?试一次就知道。
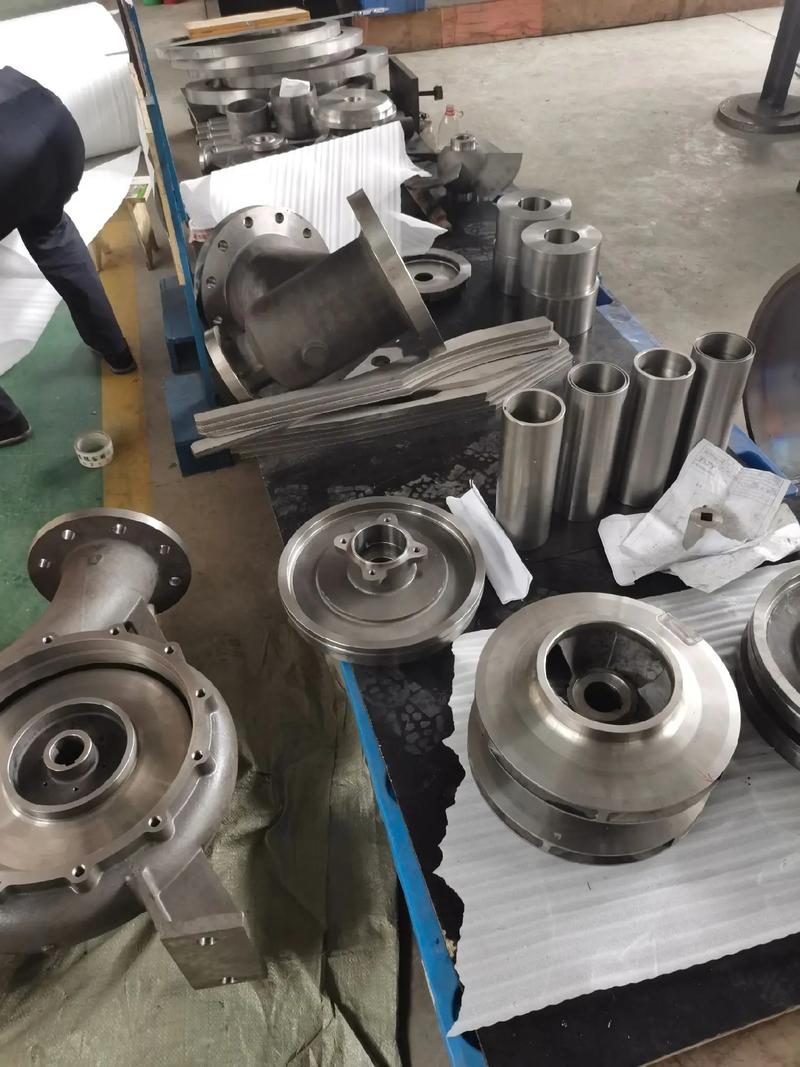
还有啊,编程留余量也别太抠门。半精车后留0.2mm精车?图纸上可以,实际中机床反向间隙、热变形,一不留神就车小了。我现在都留0.5mm起,最后再分两刀,稳当。
QA:振刀问题,真不是调转速就能解决的
问:车削加工中振刀到底怎么处理?我试了降转速,还是不行。
答:一听到“振刀就降转速”,我就知道又是个被手册害的。振刀的原因多了去了:刀尖圆弧半径太大、悬伸太长、工件刚性差、刀片磨损没及时发现。降转速只是最笨的办法,有时反而更振,因为进入了机床共振区。你得系统排查:
- 缩短刀具悬伸,哪怕换把反装刀也要短
- 换小刀尖圆弧,比如R0.4换R0.2,减小接触面积
- 增大进给量,有时进给小了反而容易振,因为不连续切削
- 检查顶尖或卡盘是否夹偏
- 如果还不行,试试阻尼减振刀杆,贵是贵,但绝对物超所值
我遇到最头疼的一次,是车内孔,振得整个车间都嗡嗡响。最后发现是刀杆材质不对,换了硬质合金刀杆,立马安静。所以别老盯着转速,那是懒人思维。
QA:车削不锈钢,用什么刀片寿命最长?
问:加工304不锈钢轴,车不了几个就磨损,有没有推荐刀片?
答:这个问题我最爱回答——因为能省大钱。不锈钢粘,导热差,专欺负不用心的人。首选当然是带PVD涂层的锋利刃型,像AlTiN或者AlCrN,但一定要配抛光前刀面,减少积屑瘤。我用过的神刀是某品牌的“不锈钢专用断屑槽型”,前角大的那种,再配合高压冷却,寿命能翻三倍。参数上,切削速度不宜太高,80-120m/min是安全区,进给别低于0.1mm/r,否则容易加工硬化。还有一小窍门:磨钝标准放宽点,0.1mm的磨损就得换刀,别硬撑,否则工件表面硬化后更难加工。
数控对刀?别以为按个“自动”就万事大吉
现在数控车床都有对刀仪,触摸屏一点,刀补自动写进去。可你知道这里面坑有多大吗?我先说个真事:徒弟开了台新CK6150,试切对刀,Z向零点设好了,一切正常。然后换刀加工,莫名其妙总长短差几十丝。查了半天,原因居然是刀架锁紧后有点微小转动——也就是说,对刀时刀架没锁紧,切削时锁紧力让刀塔偏了。这种鬼事,说明书上会写吗?解决方法:对刀时先用M代码锁紧刀架,再测量。或者,用试切法,手动输入刀补,别太信自动。
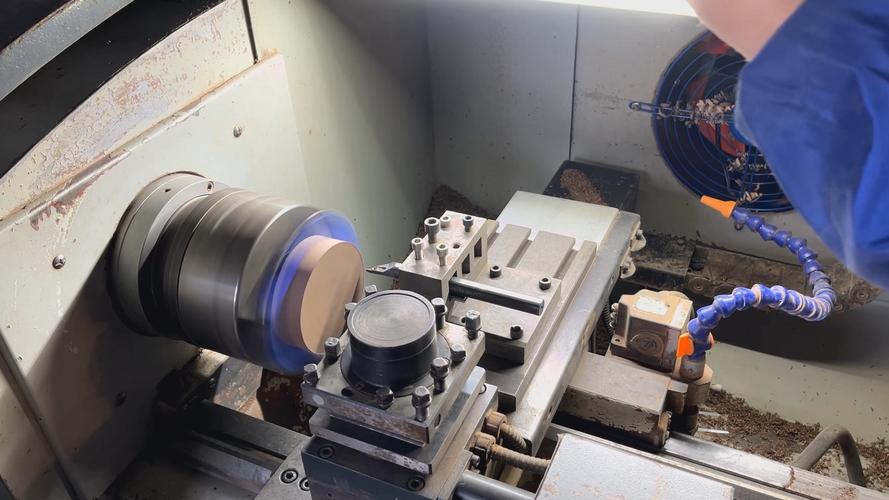
还有热变形问题。机床开了一天,滚珠丝杠会热伸长,Z轴零点漂移。所以早上第一件和下午的尺寸可能不一样。精加工前,我主张空跑暖机半小时,再重新对一下关键刀。不然,废品就是你的年终奖杀手。
说这么多,其实车削这行,学无止境。每次碰到新问题,就当交学费。最后送你一句话:多看、多试、多琢磨,别指望有什么包打天下的绝招。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:那些书本上学不到的实战经验 https://www.dachanpin.com/a/tg/61800.html