
机械加工(切削)的突围:当传统手艺撞上数字切削

妈的,又崩刀了!——这大概是每个机加工人最不想听见的动静。尤其是碰上那些难啃的料,比如Inconel 718,切削起来真要命……对吧?但说真的,机械加工(切削)这一行,从来就不是轻松活儿。我干了十几年,到今天还是会被某些刀具表现气得跳脚——明明参数按手册设的,怎么就是不行?

刀具材料这回事儿:没有万能药

新手常犯的错,就是以为硬质合金能包打天下。硬质合金确实覆盖面广,但碰到高温合金、淬硬钢,它那点红硬性立刻捉襟见肘。记得有一次加工一个HRC60以上的轴套,选了进口的PVD涂层硬质合金刀片,结果两刀下去,刃口就塌了……后来换上立方氮化硼(CBN)刀片,干切削,一刀到底!所以说,刀具材料没有最好,只有最对。
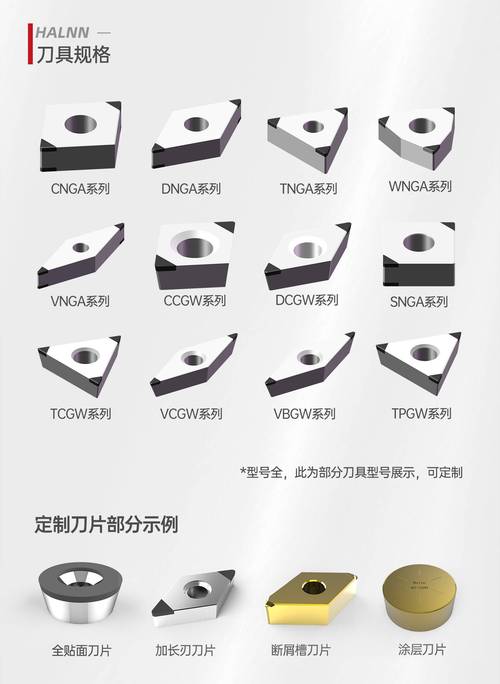
CBN刀片断续切削淬硬钢
CBN刀片断续切削淬硬钢
陶瓷刀具呢?陶瓷刀具脆,怕冲击,但高速干切铸铁、淬硬钢,效率高得离谱。你让它断续车削?那可要赌运气。不过话说回来,现在有些混合陶瓷和晶须增韧陶瓷,韧性上来了,应用范围宽了不少。还有聚晶金刚石(PCD),加工铝合金、非铁金属耐磨材料,那是真爽,光洁度没得说。但一碰黑色金属就歇菜——化学反应,懂吧。

切削参数:调参就像走钢丝?

切削三要素:线速度、进给量、切深。老话常提,但翻车的总不在少数。线速度给高了,温度飙升,刀具磨损加速;给低了,积屑瘤捣乱,表面质量一塌糊涂。切屑控制更是个玄学,断屑槽型的设计、卷屑形状,直接决定你不停机清理的时间。我见过车间里因为切屑缠绕,把完工面划得全是伤痕的,那可是精加工!噗,别提多闹心。 问:为什么我车削不锈钢时断屑总是不理想? 答:不锈钢粘、韧,切屑不易折断,这个是材料本性。你可以试试这几招:一是调整断屑槽型,选锋利正前角槽型,结合加大进给量(比如0.25mm/r以上)强迫断屑;二是适当提高线速度,让切屑变脆;三,高压冷却液从主后角喷射,把切屑冲断。如果还不行,检查你刀尖圆弧半径是不是太大?刀尖圆角大,切屑就宽厚难断。实在没招了,上弹性刀杆或振动切削,被动断屑。
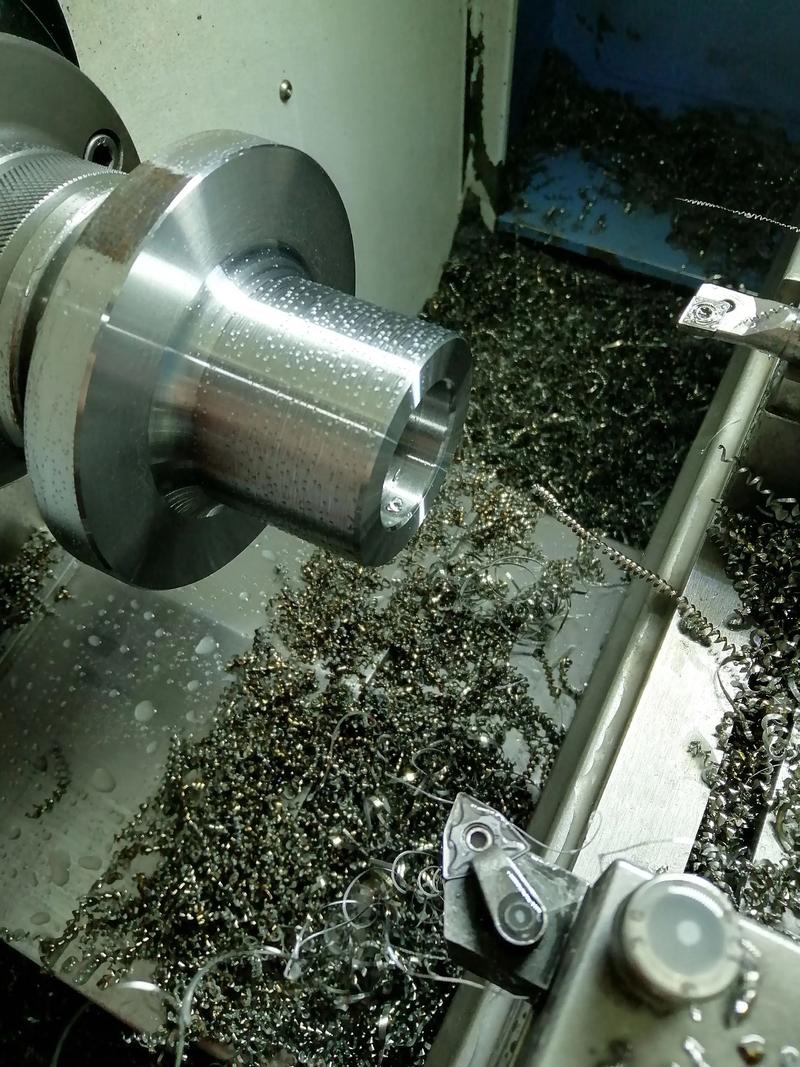
不锈钢车削断屑槽对比实拍
不锈钢车削断屑槽对比实拍
还有,切削液的用法,多数人只当降温,却忽略了润滑、排屑。现代切削讲究干式或微量润滑(MQL),环保、降本,但对机床和刀具要求更高。我试过用MQL铣削钛合金,效果不错,但机床得全封闭,否则油雾呛死人。

数字切削来了,老法师也得服气?

最近这几年,数字化切削喊得震天响。什么实时监控、自适应加工、数字孪生……一听就头大?其实没那玄乎。说穿了,就是在机床上装传感器,测切削力、扭矩、振动、温度,通过算法实时调整进给或转速。比如撞刀预警、刀具寿命预测,这些确实帮大忙。我们厂去年上了一套自适应加工系统,粗加工效率提升了15%,而且断刀事故少了八成。 问:上了智能切削系统,是不是就能完全替代人工经验? 答:想得美!💡 那些数据跟你说什么力在增大,该降速了——但到底降多少?降完之后光洁度会不会变?切屑会不会缠?还得靠人判断。智能系统是给你多了一双眼睛,可不是脑子。而且,这些系统初始建模麻烦得要死,不同材料、不同工艺,得不断修正。说白了,小批量多品种的活儿,人工调参的速度可能比它建模还快。不过大批大量生产,优势就明显了。 还有一个不能忽视的大头——CAM编程。现在多轴加工,尤其是五轴联动,刀路优化不靠软件根本搞不定。一次装夹干完所有面,那刀轴矢量怎么摆?避让夹具怎么搞?生成的程序切削负载平不平稳?这些,完全靠人脑计算,早该淘汰了。用上Volumill这样的高速粗加工策略,保持恒定切削量,扎刀风险剧降,而且刀具磨损均匀,你说香不香?
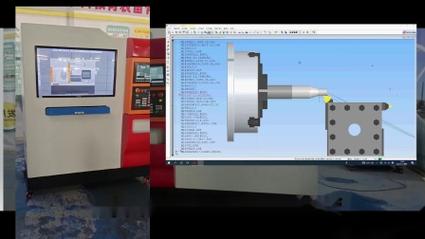
五轴加工中心自适应刀路模拟界面
五轴加工中心自适应刀路模拟界面
不过,机器再聪明,有些问题还得回到根本:你的工件装夹刚性够吗?刀具悬伸合理吗?机床主轴精度达标了吗?这些基础不做扎实,数字化就是空中楼阁。 机械加工(切削)的学问,一半在手上,一半在脑里。新玩意儿层出不穷,但核心还是解决那几个老问题:如何让材料去除得更快、更准、更省。我越来越觉得,干这行,保持敬畏,保持学习,才是真突围。否则,做出来的活儿,连自己都嫌弃……那还玩什么? 好了,就这样。下次再聊聊极端制造那点事。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)的突围:当传统手艺撞上数字切削 https://www.dachanpin.com/a/tg/61792.html
赞 (0)
粉末涂层避坑指南:从选型到缺陷排查,专家不说废话
上一篇 2026-06-23 19:26:47
铣削加工避坑指南:一位老工艺师的车间笔记
下一篇 2026-06-23 20:03:46

相关推荐

  • 二手车交易:风险规避与权益保障的实践指南

    汽车消费市场中,二手车交易凭借价格优势与使用性价比,逐渐成为众多消费者的选择。但不同于新车交易的标准化流程,二手车交易涉及车辆历史信息核查、产权转移、车况检测等多个复杂环节,每一个环节都可能潜藏风险。部分消费者因缺乏专业知识与交易经验,在购车过程中遭遇过车辆调表、隐瞒事故历史、产权纠纷等问题,不仅造成经济损失,还可能陷入漫长的维权困境。因此,深入了解二手车交…

    投稿 2025-09-08
  • 电火花加工(EDM):为什么你的模具车间还在被电极消耗坑惨?

    前几天一个搞注塑模的朋友半夜发消息——说一套新模试了三次,老板脸都绿了。槽子、筋条放电打得一塌糊涂,电极跟啃西瓜似的往下掉渣。他问我,EDM这玩意儿是不是过时了?激光不行吗?高速铣不行吗? 说实话,听到这种问题我血压就上来了。电火花不是不行,是太多人压根没搞懂怎么“用”它。尤其现在五轴、自动化满天飞,偏偏在石墨电极选型、放电参数调整上还跟二十年前一个水平,你…

    投稿 2026-07-23
  • 探秘 PCBA 加工厂:那些藏在电路板背后的故事

    提到电子产品,大多数人首先想到的是手机、电脑这些光鲜亮丽的终端设备。但很少有人知道,每一台设备的核心 —— 电路板,都诞生于充满机器轰鸣声的 PCBA 加工厂。这些看似普通的工厂里,每天都在上演着精密与效率的碰撞,一块块空白的基板经过数十道工序,最终变成能让电子设备 “思考” 和 “工作” 的关键部件。今天就带大家走进 PCBA 加工厂的世界,看看一块小小的…

    投稿 2025-09-11
  • 人机协作,真不是把机器和人凑一块儿干活——工业落地的踩坑与实战经验

    上周去长三角跑了三家汽车零部件加工厂,最大的感受就是——好多厂都把人机协作玩歪了。有一家上了千万级的全自动化打磨线,投产不到半年,拆了三分之二,换成了八套人机协作工作站,现在废品率从原来的12%降到1.2%,单位成本还降了三成。老厂长跟我吐槽,早知道人机协作这么好用,一开始就不该瞎砸钱上全自动化。 很多工厂的人机协作,一开始就做错了 现在市面上吹人机协作的太…

    投稿 2天前
  • 锻造工艺实战手记:别把打铁想得太简单

    说实话,干了二十年锻造,最烦听人说“不就是烧红了锤几下嘛”。每次听到这话,我手里的保温杯都想飞过去。你压根不知道,为了搞定一个航空发动机的涡轮盘,我们在晶粒度和流线上较了多大的劲。今天不聊虚的,就掏点压箱底的干货,甚至有些是花钱赔出来的教训。 🌡️ 加热:温度没控好,后面全白搞 别以为加热就是扔进炉子等升温。过一个度?晶粒粗大得像沙砾;过烧了?直接报废,神仙…

    投稿 2026-07-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息