干磨削的人,多少都有点强迫症。真的。上周去一个轴承厂,老师傅老张盯着刚磨完的套圈,眉头拧成麻花——表面怎么隐约有几道发蓝的纹路?磨削烧伤了。他气得把千分尺往桌上一拍:“又白干了!”这事儿其实不稀奇。精度要求越来越高,动不动就是IT5级、Ra0.2,可工艺还是十年前那一套,能不出问题吗?
别让你的冷却系统成了摆设
你以为换上高级数控磨床就万事大吉了?天真。机床好了,砂轮跟不上;砂轮对了,磨削液又拖后腿。这几个环节,就像三驾马车,有一个掉链子,整个活儿就砸了。更可气的是,有些厂为了省成本,磨削液循环用了一年都不换,里面全是金属屑和菌团,那气味……啧,戴三层口罩都挡不住。结果呢?工件表面划伤、砂轮堵塞、甚至机床导轨都被腐蚀。恶性循环。
磨削加工到底怎么才能稳?我的经验是,先把冷却和润滑搞明白。
问:磨削液到底怎么选?合成的还是油基的?
答:这个问题我听过不下百遍了。简单说,看材料看工艺。磨硬质合金,必须得用油基的,不然钴析出你哭都来不及。普通钢件,合成液便宜大碗,但注意浓度,低于3%就纯属糊弄。如果是高速强力磨削,那种发烟起火的风险,得上专门的极压添加剂,而且流量开足!别舍不得泵那点电。有一次我见到一个厂,用自来水兑点洗衣粉就当磨削液了——真事儿!当时我整个人都不好了。他们磨的是模具钢,最后模具寿命直接打对折。你说这是省钱还是烧钱?
砂轮与修整:细节里的魔鬼
磨削液到位了,砂轮还得争气。现在不少人还抱着氧化铝砂轮不放,觉得便宜。但是效率呢?磨个淬硬钢,修整一次砂轮干不了几个活,尺寸就跑了。朋友,试试CBN(立方氮化硼)吧。虽然单价是贵,可寿命长十几倍,综合算下来单件成本反而低。而且CBN导热性好,不容易烧伤工件,这才是关键。当然了,CBN砂轮对机床刚性要求高,不是所有老床子都扛得住。这也倒逼着设备升级。有时候,工艺改进就是这么一环扣一环,想跳过去?没门。
提到砂轮,就绕不开修整。很多人根本不重视修整,觉得砂轮装上就能用。错!新砂轮必须静平衡,动平衡更是每次修整后都得做。修整工具呢?单点金刚石修整笔要经常转动,不然一个平面磨秃了,修出来的砂轮表面不平,工件能好到哪去?还有修整参数——切深、进给速度——直接影响磨削力和表面粗糙度。我见过最夸张的,一个厂用了半年的修整笔,金刚石头都快磨没了还在用,修整时火花四溅跟放烟花似的。磨出来的活,Ra忽高忽低,质量部天天吵架。最后查出来是这个原因,车间主任脸都绿了。
问:如何防止磨削烧伤?有没有快速检测的办法?
答:烧伤是磨削的癌症,一旦出现,零件基本报废,因为会影响疲劳寿命。预防比检测重要得多!首先控制磨削热量:减小切深、提高工件速度、强力冷却。其次,砂轮选择要注意自锐性,避免堵塞。然后,在工艺上,可以采用缓进给磨削,虽然效率低点,但热损伤小。检测方面,现在有便携式巴克豪森噪声检测仪,能快速筛查表面应力,比酸洗快多了,还不损伤工件。我们车间前年买了一台,十几万,但是半年就回本了,因为退货率直线下降。强烈推荐!
智能化来了,但别急着喊口号
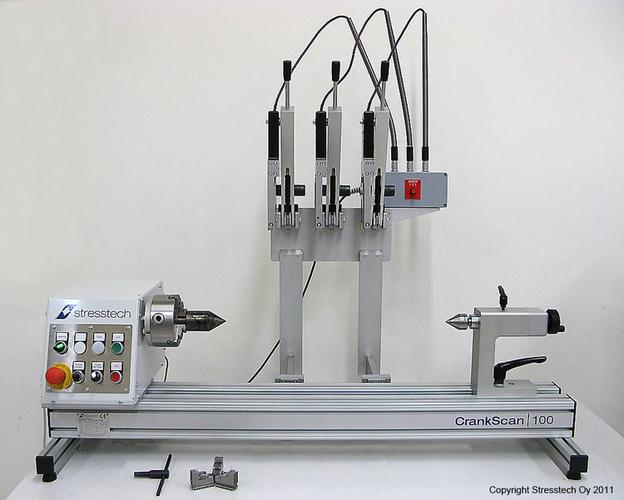
但是光靠经验,总有翻车的时候。对吧?所以这两年,自适应磨削的概念火起来了。在机床上装功率计、声发射传感器,实时监控磨削力。一旦发现力急剧上升(说明砂轮钝了或堵了),系统自动调整进给或发修整信号。我们给一条曲轴磨床线改造后,班产提升了18%,砂轮消耗降了22%。数字不会骗人。不过,上了这套系统,一线操作工反而轻松了?不,更操心了。因为要盯着屏幕看曲线,要理解数据背后的意义。以前靠手感,现在靠脑力。有些老师傅不习惯,觉得被机器指挥了,闹情绪。说实话,人机磨合也是个长期工程。
还有个趋势不得不提:机器人磨削。尤其是不规则形状的工件,比如涡轮叶片、水龙头曲面,传统机械靠模根本玩不转。六轴机器人夹持工件,在一台固定砂带机上磨,力道由力控传感器控制,那灵活性,手艺人看了都服气。但编程复杂,路径规划不好就容易过切或者漏磨。而且机器人刚度不如专用机床,重载磨削容易颤振。现在有些高端系统用上了视觉辅助和力位混合控制,效果惊艳。我参观过一个卫浴厂,用库卡机器人磨不锈钢水龙头,抛光后镜面效果,成品率99%以上。但一套下来两百多万,中小企业看着眼馋却买不起。这就是现实。
有时候想想,磨削加工这门手艺,几百年了,从天然磨石到超硬磨料,从手动操作到AI闭环控制,本质没变:用比工件更硬的东西,一层层剥掉多余的。只不过现在剥得更精准,更聪明。但坑依然遍地都是。有人说未来是3D打印的天下,磨削要被取代了?不可能。至少高精度、高表面质量要求的地方,磨削仍是最后的工序。而且随着新材料(比如钛铝合金、SiC陶瓷)的应用,磨削技术也在进化。激光辅助、超声振动、电解在线修整……一个个新名词,让人应接不暇。但也得提醒自己,别被概念忽悠了。什么技术,说到底,要落到地上,解决实际问题。你买的不是高科技名词,是良品率。
最后,给同行一句话:别忽视细节。磨削液的pH值、砂轮的存放湿度、修整笔的旋转角度……这些小地方,往往是灾难的源头。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:当0.001毫米成为常态,车间里的那些事儿 https://www.dachanpin.com/a/tg/61804.html