磨削加工精度控制实战:从砂轮选择到在线检测 — 一个老工匠的掏心话

干了二十多年磨削,我到现在还记得刚入行时师傅那句话:“磨床这玩意儿,七分靠砂轮,三分靠手艺。” 当时不信邪,觉得操作工的手感才是王道。结果呢?报废率给我上了一课。❗ 现在搞精密加工,动不动要求微米级公差,光凭手感?痴人说梦。但话说回来,完全迷信高端设备也是傻——你给五轴磨床配个不平衡的砂轮,一样白瞎。 今天不扯虚的,就聊聊我这些年栽跟头栽出来的经验。涉及的技术点都很具体,甚至有点琐碎,但搞磨削的都知道,魔鬼全在细节里。

砂轮选得对,加工不遭罪

选砂轮就像配眼镜,学问深了去了。我见过太多人上来就问“哪种砂轮最耐用”,这问题本身就业余。你得先想明白:磨什么材料?要达到什么粗糙度?带不带冷却? 举个例子。磨硬质合金,你非用氧化铝砂轮,那纯属跟自己过不去——磨削热高得吓人,砂轮损耗快,工件还容易烧伤。✅ 正确做法是直接上金刚石砂轮,结合剂选树脂或金属的,根据你需要粗磨还是精磨来调粒度。 但金刚石砂轮价格贵啊,有人就图便宜买劣质的,结果磨粒脱落不均匀,修整都没法修…… 真想隔着机床踹他一脚。
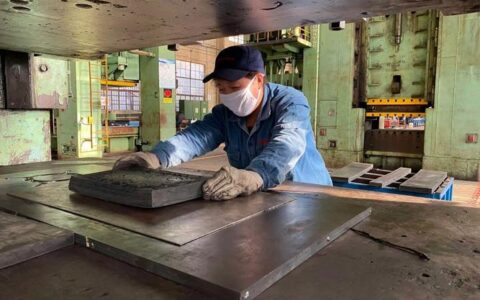
磨削加工金刚石砂轮修整工序实拍
磨削加工金刚石砂轮修整工序实拍

还有种情况:磨软钢或铝合金,砂轮容易“堵”。这时候别傻乎乎加大进给,要选大气孔、组织疏松的陶瓷结合剂砂轮。我常用的是白刚玉46#,开槽冷却效果好,谁用谁知道。 不过话说回来,再好的砂轮也得配平衡。你猜我遇到最离谱的事是什么?一个年轻技工装新砂轮,不静平衡直接开机,振纹跟电唱机似的…… 那批活儿全返工,记忆犹新。

在线检测:别靠肉眼看火花

人类的眼睛能判断出几个丝的误差?反正我是不行。老一代师傅能看火花辨精度,我佩服,但那是没办法的年代。现在都2025年了,在线测量系统便宜了,一套声发射探头加在位测量头,成本也就一台笔记本电脑的钱。 我们车间去年给一台老平面磨床升级了在线主动测量仪,磨削过程中实时显示尺寸变化。操作工从“凭感觉停机”变成“看绿灯亮就停”,不良品率直接降了三分之二。💡 关键是避免了过磨——过磨可是磨削里最冤的废品原因,明明尺寸到位了,多走一刀,完了,工件报废。 有人担心在线检测系统不稳定,受切削液和振动干扰。确实有这问题,但现在的系统带滤波算法,能识别正常磨削信号和突发噪声。我们用的那套,半年下来没误报过一次。 问:在线检测系统那么贵,小厂值得投入吗?
答:看你怎么算账。一套入门级主动量仪大约2-3万,如果你一年因为过磨废掉的工件超过2万块,那就是白捡。而且很多检测单元可以拆装,不同磨床通用。另外,现在还有更便宜的间接监测法——通过主轴功率变化判断砂轮钝化和尺寸逼近,适合粗磨和半精磨。
数控磨床在线主动测量工件尺寸
数控磨床在线主动测量工件尺寸

问:磨削液怎么选?水基还是油基?
答:又是大坑。简单说:高速强力磨削用油基,润滑性好,防烧伤;普遍精密磨削用水基,冷却强,易处理。但水基液必须配好过滤和浓度控制,否则腐败生菌,整个车间一股馊味。我们用的水基合成液,浓度严格控制在3%-5%,每天用折光仪测。惰性思维的班组做不到这点,出问题就赖机床。

那些坑死人的操作误区

那些坑死人的操作误区
那些坑死人的操作误区
从业多年,下面这些坑我亲自踩过,或者替别人收拾过烂摊子: 误区一:砂轮线速度越高越好 的确,高线速能提高磨削效率,降低粗糙度。但超过安全速度,砂轮可能爆裂,那可是要出人命的。而且速度过高,磨削区温度陡升,工件热变形,尺寸飘。我们磨精密轴承环,经过试验把线速度从35m/s降到28m/s,表面残余应力改善很多。 误区二:修整砂轮就是拿金刚笔划拉几下 修整是门手艺。修整速率、切深、轨迹都会影响砂轮微观地貌。我见人修整时金刚石笔磨损了还硬用,修出的砂轮表面钝死,磨削力猛增,工件振纹。正确的金刚石笔要定期旋转调位置,保持锋利。还有,粗磨后必须精修一次,别偷懒。 误区三:磨削烧伤靠降低进给解决 烧伤本质是热积累。光降进给可能让烧伤更严重,因为砂轮在工件表面打滑摩擦。这时候反而要加大进给,让磨粒切入工件内部,把热带走。或者改变冷却喷嘴位置,对准磨削区。有一回我调整了喷嘴角度,进入角从90度改成切线顺向,烧伤立刻消失。 误区四:忽视机床刚性 总有人把精度寄托在砂轮和工艺上,却忘了磨床自身的刚性。导轨间隙、砂轮主轴轴承预紧,这些地方稍有松动,震动就会传递到工件。每半年一定要检测主轴跳动和刚度,不能省。 问:无心磨削的圆度老是调不好,有没有诀窍?
答:无心磨的圆度依赖托板和导轮。首要的是托板顶面必须平且与砂轮轴线平行。导轮倾角如果过大,工件轴向窜动,圆度差;倾角过小,工件前移慢,磨削点不稳定。实践发现,导轮倾角取2-3度最好,托板高度让工件中心高于砂轮和导轮中心连线0.15-0.25mm。还有,砂轮和导轮的修整间隔要一致,不能一个勤修一个懒修。 说到底,磨削加工这行,入门容易精通难。设备在更新,但基本功永远不会过时。我常跟徒弟讲:数据要信,手感要练,砂轮要懂,设备要爱。最后这一条,看你悟性了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工精度控制实战:从砂轮选择到在线检测 — 一个老工匠的掏心话 https://www.dachanpin.com/a/tg/63906.html

赞 (0)
车削加工“啃硬骨头”的艺术:耐热合金高效切削实记
上一篇 2026-06-28 16:11:35
电火花加工(EDM)的精度控制,真的那么难?——浅谈电极设计与工艺微调
下一篇 2026-06-28 16:49:35

相关推荐

  • 计算机集成制造(CIM)到底卡在哪?干了十五年自动化,聊聊那些说不出的痛

    上个月去浙江一家做减速机的厂,老板拉着我诉苦。 说花了两百多万上了套CIM,结果现在车间主任天天跟他拍桌子。 为啥? 系统让报工,工人嫌麻烦;让扫码,说耽误事儿。 好好的集成制造,活生生搞成了“基层人人恨”。 我听完笑了——这剧情我熟,十年里见了不下二十次。 计算机集成制造(CIM),这词儿八十年代就有了。 可到现在,真正跑顺的企业,我两只手数得过来。 不是…

    投稿 2026-07-28
  • 制造企业降本提效:为什么你的供应链协同平台没跑起来?

    我见过太多制造老板,砸了大几十万上系统,最后还是靠业务员微信追料, excel 对账。 钱花了,活没少,效率没提多少。问题出在哪?根本不是你的员工不会用,是你选的平台,从根上就不对。 别拿通用电商SaaS改一改就当工业供应链协同平台 现在市面上做协同的太多了,十个里面有七八个,都是把给消费电商做的供货系统改改UI,就敢卖给制造企业。 消费电商要的是什么?是大…

    投稿 2026-09-23
  • 快速换模(SMED)——我们换了五年模具,原来一直搞错了

    换模又卡住了。小王满头大汗地捶控制面板——这个场景,做冲压的兄弟熟不熟悉?快速换模(SMED)这词儿,车间里喊了好几年,海报贴墙上,培训也搞了,但是,换模时间怎么还是那个鬼样子?35分钟,有时候一个小时。订单越来越碎,换模次数翻了一倍,生产线停得心慌。 说实话,我们被SMED坑了三年——不,准确说是被自己对SMED的误解坑了。✅ 直到请来一位退休的老工程师,…

    2026-06-19
  • 监督控制与数据采集(SCADA)系统,工厂的“神经”为何常常麻木?

    上周去了趟苏州,一家做精密齿轮的厂子。老板指着中控室大屏说:“这套SCADA投了八十多万,现在也就看看。” 看看?我差点没绷住。那屏幕上密密麻麻的流程图,数据跳得挺欢,可现场呢——巡检还是靠人,故障拍了照才往群里发。这事儿吧,我见过太多了。 设备数据真的被“采集”了吗? 采集这个词,SCADA的“A”就是它。但很多时候,这个A是瘸腿的。老旧设备多,PLC型号…

    2026-06-26
  • 工业控制芯片:别拿消费级货凑数,产线停一次的账你算过吗

    上周去苏州某汽车零部件厂蹲点,刚进车间就撞见运维师傅蹲在控制柜前面骂娘。 停线了。 一上午亏了32万。 原因说出来有点可笑——当初采购为了省2万块的芯片成本,拿消费级ARM芯片代替工业控制芯片做产线的逻辑控制,那天车间温度冲到47度,芯片直接掉电,连个告警都没发出来。 为什么消费级芯片在工业场景里根本活不过3个月 很多人对工业控制芯片的贵是有意见的。 不就是…

    投稿 2026-10-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息