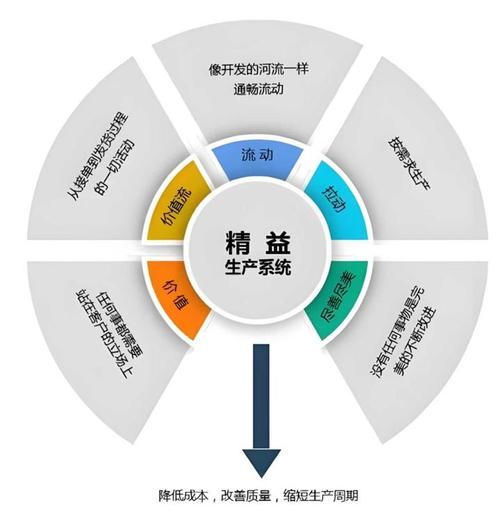
问题出在哪?很多人把精益生产当成一场运动。搞5S变成大扫除,做看板变成挂白板,价值流图……画完就锁抽屉里。没错,工具都用上了,但脑子没换。结果就是,越“改善”,流程越僵化。说到底,精益的核心不是工具,是思维。这个逻辑不理解,砸再多钱也白搭。
你以为的浪费 VS. 真正的浪费
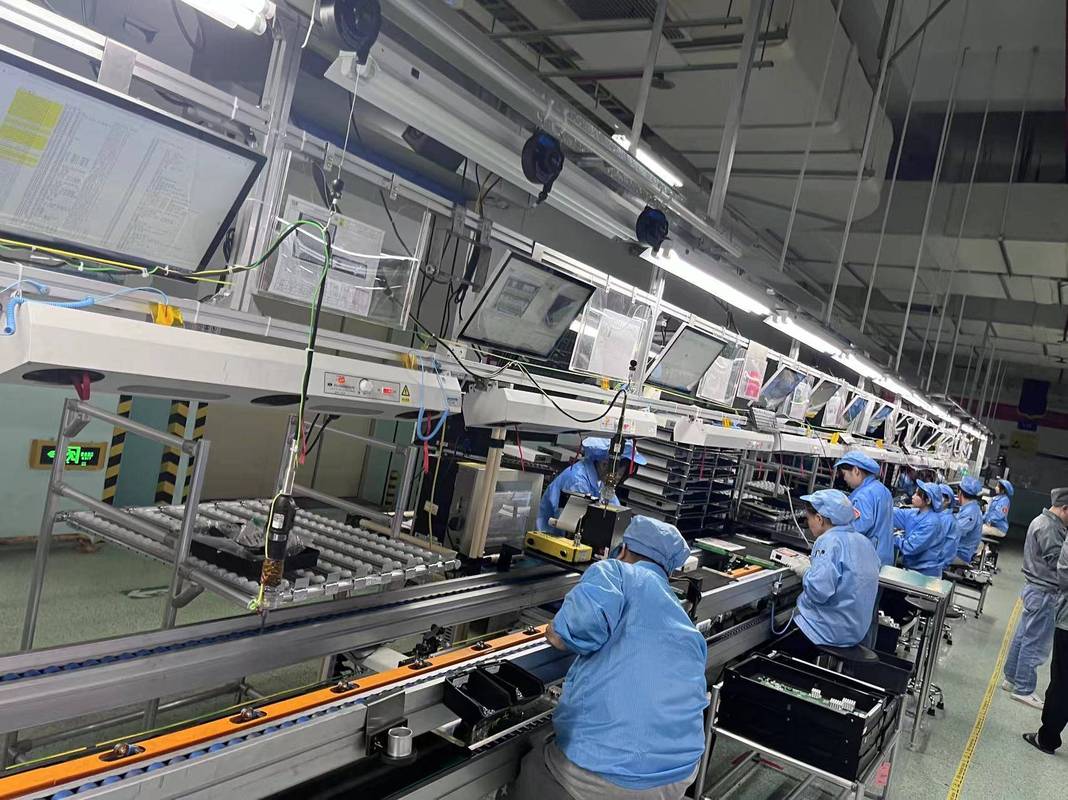
车间里七大浪费,培训时都背过。搬运、等待、过量生产……但说实话,我到过上百家工厂,真正致命的浪费往往不在现场,而在信息流里。比如,计划部发邮件给采购,采购等领导签字,领导在开会。三天过去了。这叫等待浪费吗?没人提。大家只盯着产线动作,却忘了价值链前端。这种断层,让我想起一家电子代工厂——他们推单件流,把流水线改成U型,效率确实高了。但不到两个月就崩盘。为什么?插单太多。销售部根本不管生产节拍,客户一催,什么都能插。生产部呢?不敢拒绝。所以,没有均衡化,单件流就是灾难。
还有自动化。这个词被误解得厉害。丰田说的“自働化”,是赋予机器人的判断力。不是无人化。很多老板一听“自动化”,立刻上机器人。结果故障一停停半天,没人会修。更可笑的是,机器人旁边配了三个技术员盯着——这算哪门子消除浪费?💡 真正的精益自动化,是先让流程稳定,再让问题可视化。一根安灯绳,可能比一台百万机器人更有用。
看板:被神话与被曲解的
提到精益生产,必说看板。但我敢打赌,80%的企业用错了。常见的场景:车间挂块大屏,数据跳动,看着挺高级。可是,数据从哪来?一线工人手填,或者ERP倒出的过期信息。这样的看板,除了让领导参观时点头,有什么用?
看板的本质是拉动信号。信号必须实时、准确、循环。几年前我去浙江一家阀门厂,他们用最原始的三角看板,铁皮做的,挂在料箱上。但规则极其严格:不见看板不生产,不见看板不搬运。效果?库存周转天数从45天降到12天。对比之下,那些花了几十万上电子看板的企业,往往因为数据延迟,不敢完全撤掉手工账。双重系统,更乱。
其实,数字化不是坏事。但前提是流程先跑通,再用IT固化。否则就是把混乱自动化。而且,看板还有个关键:限制在制品数量。很多厂不敢,怕停线。但不限在制品,就没法暴露瓶颈。瓶颈藏起来,改善从何谈起?
问:我们公司推过5S,但总是反弹,怎么破?
答:5S反弹太正常了。因为多数企业只做到3S——整理、整顿、清扫。后两个S:清洁和素养,根本没人管。清洁不是搞卫生,是标准化。你得规定工具归位标准,拍照上墙,天天检查。素养更难,得让员工养成习惯。这要求管理者持续盯,不能运动式。另外,5S必须与绩效挂钩。比如,发现一次工具乱放,当天效率分扣掉。没有考核的5S,就是刮一阵风。
问:多品种小批量,精益生产还适用吗?
答:当然适用,而且更需要。多品种小批量的痛点是什么?换模时间长,计划乱。精益正好有快速换模(SMED)、均衡化生产。关键是区分内外换模作业,把内部时间转外部。我见过一家家具厂,以前换一次型材要4小时,后来通过并行作业、标准化夹具,缩到40分钟。还有,生产计划要用流动式排程,而不是大批量排产。把不同产品混合排布,保证每天都能小批量出货。这要求计划员非常懂现场,不能只在办公室拍脑袋。💡

精益生产真能救工厂吗?取决于你敢不敢停线
我常遇到这样的厂长:嘴上说重视质量,但一遇到交货压力,不良品照样放行。这是典型的把效率与质量对立。精益恰恰告诉你,质量是效率的前提。因为不良品带来的返工、报废、信誉损失,远比一时交货延迟严重得多。关键是,你敢不敢让生产线停下来?
安灯制度,就是停线的权利。工人发现问题,拉绳,线就停。很多企业不敢给这个权利。怕耽误产量。但丰田为什么敢?因为文化不同。丰田的管理者会第一时间冲过去解决问题,而不是骂工人。这种尊重和信任,才是精益最难复制的部分。国内一些工厂,拉绳变成摆设。工人不敢拉,拉了也没人处理。那还玩什么?
再说说持续改善。这个词快被用烂了。真正的持续改善,不是每月交提案,选几个优秀案例拍照发奖。而是每天改善一点点,全员参与。我见过最落地的做法:班组每天下班前10分钟,围站在白板前,画一个“今天最大的问题”,然后讨论对策,第二天就试。这叫改善要快速见效,小步快跑。别总想搞个大项目,拖上三个月,热情早没了。而且,不要排斥犯错。有家企业规定,改善失败不扣钱,但必须分享教训。结果第二年,人均提案数翻了四倍。
当然,还有一堆坑。比如,迷信咨询顾问。花几百万请“大师”驻厂,人一走,系统就瘫。因为内部没有培养出精通的骨干。再比如,把精益当成成本削减工具。砍人、砍库存,砍到伤筋动骨。忘了精益的目的是为客户创造价值,同时让员工更轻松。如果只压榨,迟早反弹。
问:精益和数字化怎么结合?有种说法是数字化会取代精益?
答:取代?恰恰相反。数字化放大了精益的威力,但前提是精益基础扎实。比如,你想用AI排程,如果连标准工时、物料清单都不准,AI只会乱排。MES系统能采集实时数据,但如果现场根本没建立节拍概念,数据就是一堆噪音。所以,顺序应该是:先通过精益让流程显性化、标准化,再上数字化工具固化。反过来,数字化也能暴露更深层的浪费,比如数据中的等待、过度加工。两者是互补的。但千万记住,别让IT部门主导精益变革。那是流程优化项目,不是软件实施项目。
最后,我想说点扎心的话。精益生产推行失败,90%的责任在老板。因为老板总想走捷径——最好有一套模版,拿来就能用。可哪有这种好事?精益是修炼,是改变思维习惯,是从“我知道”到“我做到”的漫长过程。如果你只把它当工具库,我劝你趁早放弃。但如果你真的愿意深入现场,尊重员工,拥抱问题,那么精益会回报你一个充满活力的工厂,而不只是一堆报表上的数字。这值得吗?只有试过才知道。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益生产:为什么你的工厂越“改善”越乱? https://www.dachanpin.com/a/tg/64933.html