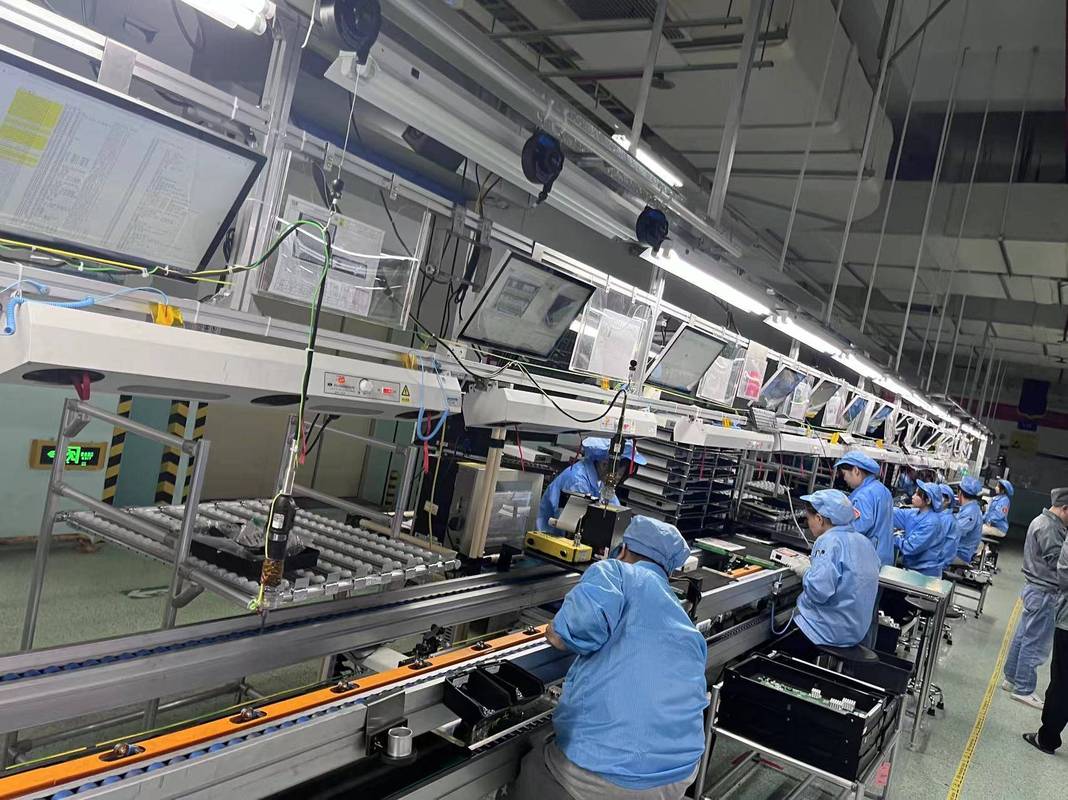
几年前,我们厂砸了八百多万上了一条全自动包装流水线,结果呢?开机头三个月,效率还不如原来半自动的时候。不是机器不好,是——怎么说呢?很多东西,前期压根没想透。今天我就把那些没想透的点,掰开来聊聊。
1. 前期规划,别光盯着“快”
一提自动化流水线,老板们脑子里就一个画面:产品飞速流转,工人寥寥无几。但真正的工程师知道,线体跑得快不算本事,节拍平衡才是命门。举个例子:灌装机一分钟能搞120瓶,但贴标机只能贴90瓶,中间的输送带就成了烫手山芋——不是堵料就是空转。这种瓶颈,在规划阶段用仿真软件一跑就能发现,可惜很多人为了省那几万块钱咨询费,硬着头皮上,最后返工花的钱多十倍。
去年我去佛山一家家电厂,他们整条总装线一百多个工站,打螺丝、涂胶、检测全连线了,但有个工站特别搞笑——人工插接插件。就因为那个插头方向特殊,机器人死活对不准,最后只能设个“人机混用”的妥协方案。说实话,这种妥协我见得太多,自动化流水线的设计,从一开始就得考虑所有细节,哪怕一个螺丝的拧紧扭矩达不到,整个节拍都得降。

还有环境因素,很多人不当回事。粉尘、温度、振动……这些对精密设备都是杀手。我见过一条电子组装线,因为车间没做正压处理,SMT贴片机半年坏了两台,板卡上全是积灰。所以啊,前期规划得跟厂房基建、通风除尘这些“土”事情一起考虑,不是光买设备就完了。
2. 设备选型:别迷信进口,也别一竿子打死国产
这个话题敏感,但我必须说:前几年大家都认西门子、发那科、ABB,现在国产的埃斯顿、新松也起来了,价格便宜三分之一,服务响应还快。但——转折来了——某些品牌的控制系统稳定性真的让人无语。去年帮一个客户调试,国产机器人动不动零点丢失,一天复位七八次,快崩溃了。最后换了进口的控制器,电机还是国产,混合方案,总算稳住。
选设备,要看你到底处理什么物料。比如食品行业,输送带就得用食品级PU带,还要能耐受洗洁精冲洗;电子行业,静电防护是底线,你买个便宜皮带,上面静电把芯片击穿,整批次报废,哭都来不及。还有人盲目追线性电机,速度是快,可负载重的时候,惯量比不对,整条线都在抖,那不是自动化,是震动按摩仪。

3. 软件集成——别被“数字化”三个字忽悠瘸了
现在上自动化流水线,没个MES系统好像就低人一等。但现实是,很多厂连基础数据都采不全,就急着上大屏、看板。我曾经在浙江一家汽配厂,他们的MES上线半年,OEE统计就没准过,因为传感器安装位置不对,计数经常丢。IT部门和工艺部门互相扯皮,最后工人干脆手填——又回到了原始社会。
软件和硬件联调,最怕的是协议不开放。有些PLC厂家故意搞封闭协议,想数据互通?拿钱来。结果你买了A家的机器人,B家的视觉,C家的MES,三个系统像三个独立的岛。后来我学乖了,选型前先让供应商坐在一张桌上,把接口协议白纸黑字写清楚,用OPC UA统一,虽然费劲,但后面省心。
问:我们厂里有些老设备,能改造接入自动化流水线吗? 答:能是能,但得分情况。如果只是加几个传感器、换个变频器就能通讯,投入不大,可以搞。怕的是老设备机械结构天生有缺陷,比如振动大、定位精度差,这时候你强行连进去,整条线的质量指标都会拉垮。建议找个有经验的工程师实地评估,该淘汰的别心疼——我那台用了十五年的冲床,最后当废铁卖了,比继续用划算。最近两年,数字孪生挺火,宣传说能在虚拟环境里模拟产线。听着高大上,可实际用起来,连物料摩擦系数这种参数都要调很久,一不小心就成电子游戏了。不过有一说一,对于多品种小批量的柔性产线,提前在虚拟环境跑一遍换产逻辑,确实能减少很多现场调试时间——这点算是踩坑之后的小确幸吧。
4. 人的问题,永远是最难的问题
都以为上了自动化流水线,就能减员增效。可操作工一听说要减人,谁愿意配合你调试?培训更麻烦:让一个二十年工龄的老师傅学触摸屏编程,他手指粗,点不准,抱怨比年轻人多十倍。但你还真离不了他,设备异常响动,他远远一听就知道哪里不对劲——这种经验,机器替代不了。
所以我现在搞项目,第一件事不是画图,是请产线组长喝大酒,把人心稳下来。然后明确告诉他们:自动化不是来抢饭碗的,是让重复劳动少一点,但维保、巡检这些需要经验判断的活,还得靠人。实际上,一个自动化流水线跑起来,需要的技术工人比原来更多——得懂点PLC、懂点气动、还得会看油路。
最后说句掏心窝的话:自动化流水线不是万能药。如果你的产品本身设计不稳定,三天两头改尺寸;或者订单量小,一天换产七八次,那真的不如保留人工产线。投入之前,先花两周时间,蹲在生产现场,把每个动作、每次异常记录一遍,算清楚账,再决定——这比听一百场展会讲座都管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:自动化流水线改造,我劝你先想清楚这几点 https://www.dachanpin.com/a/tg/64934.html