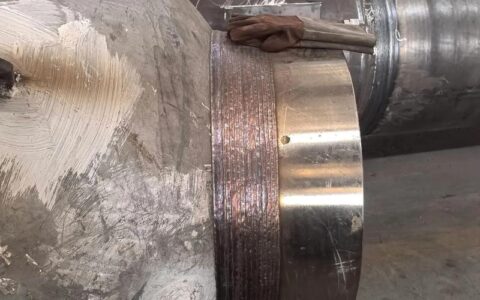
上周去苏州一家精密零部件厂盯项目,看着操作工对着一块淬硬钢件皱眉头——铣削加工走了三刀,表面粗糙度差了两个等级,工件直接报损,小两万的料,就这么废了。
心疼。真的心疼。
干了十几年机加工,我见过太多人把铣削加工当成“对着手册输参数就行”的简单活,实际上车间里的坑,随便踩一个都是真金白银的损失。
刀具选型根本不是翻样本就能搞定的事
很多刚入行的调机员,选刀第一步就是翻刀具厂商给的样本:HRC58的淬硬钢,推荐用CBN刀片,转速1200r/min,切深0.2mm,进给0.1mm/齿,照着输就完事了。
真这么干,大概率要出事。车间里的机床刚性千差万别。同样是加工淬硬钢,新机床的主轴径向跳动能控制在1μm以内,你按参数输进去,加工出来的面光得能当镜子;但要是那种用了快10年的老机床,主轴径向跳动都快5μm了,你照搬参数试试?刀杆震得嗡嗡响,出来的面全是规则的振纹,别说粗糙度达标,连基本尺寸都保不住。
更别说很多厂为了省成本,买的都是副厂的刀杆、拉钉,夹持刚性差一截,就算刀是进口的,装上去也发挥不了一半性能。

问:铣削加工选刀具的时候,到底是先看工件材料还是先看机床状态?
答:先摸清楚机床的底。我见过太多厂斥资买了最贵的陶瓷刀、CBN刀,装在主轴磨损的老机床上,最后刀费比工件成本还高,加工质量还不如用普通硬质合金刀开低转速干出来的。先测主轴跳动、刀杆夹持的拉钉拉紧力,这些实测数比样本上的推荐参数靠谱一百倍。
颤振不是靠降转速就能彻底解决的
很多人一听到机床带着那种尖锐的嗡鸣,第一反应就是赶紧把转速往下调,进给往下压,生怕把刀崩了。结果呢?加工效率掉了一半,颤振还没消,干出来的工件表面全是鱼鳞状的振纹,返修都找不到下手的地方。
为啥?因为铣削加工的颤振是有固定频率的啊!你找不对那个共振的模态点,降多少转速都是白费力气。之前我们车间干一个铝合金薄壁件,壁厚才1.2mm,一开始操作工怕震,把转速从8000r/min降到3000r/min,走刀慢得像蜗牛,结果一摸工件,还是抖得厉害,表面粗糙度直接到Ra6.3,离要求的Ra0.8差了十万八千里。后来我们拿个手持测振仪贴在工件表面测,找到那个共振点,直接把转速从3000提到12000,切深反而从0.2mm加到0.5mm——哎?居然一点不震了,表面光洁度直接达标。
💡 现在很多新出的数控系统自带实时颤振抑制功能,但别全信。老系统的话,配个几百块的手持测振仪,找共振点的时间比你瞎试参数省好几个小时。
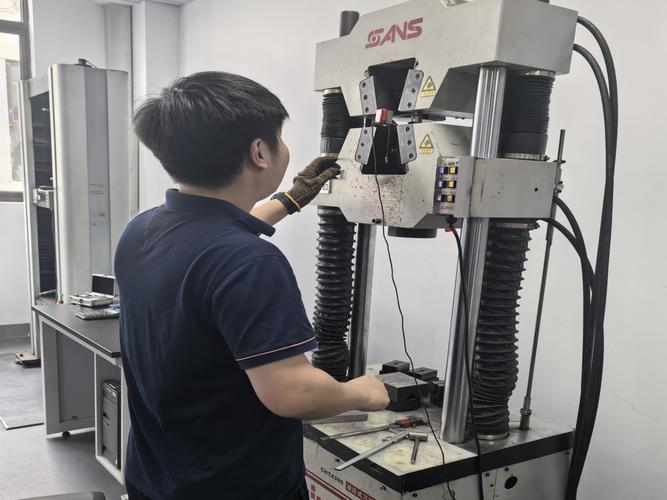
问:铣削加工薄壁件的时候,夹具有没有啥要注意的?我夹完一松开工件就变形,尺寸全跑了。
答:别用硬顶死的虎钳卡盘。我们现在干壁厚小于2mm的件,全用真空吸盘配硅胶垫,接触压力均匀,松开之后工件内应力释放的变形量能控制在0.02mm以内。之前试过用普通虎钳硬夹,夹完在机床上测尺寸是对的,松开半小时再测,变形量直接超差0.15mm,根本返修不回来。
冷却方式错了,再好的参数也白搭
很多人觉得冷却就是把切削液往刀上喷,流量越大越好,温度越低越好。这真的是天大的误会。比如铣削加工高温合金的时候,你用普通的乳化液直冲,刀头刚接触工件的切削温度快到1200℃了,切削液一碰到高温刀面,直接汽化形成一层气膜,反而把热量隔在刀头和工件之间,刀的寿命掉得特别快,而且工件表面因为冷热不均,容易产生肉眼看不见的微裂纹,后续用不了多久就会断裂。
❗ 我之前见过一个厂加工航空用高温合金叶片,为了省切削液成本,用最便宜的乳化液,刀具寿命从原来的40分钟降到8分钟,一个班换十几次刀,算下来刀费比省下来的切削液钱贵十倍都不止。
现在我们车间干高温合金、淬硬钢的铣削加工,全用微量润滑(MQL),就是压缩空气带一点点极压切削油,直接喷在刀齿的切削刃上,既没有气膜隔温的问题,还能把切屑及时吹走,不会粘在刀面上刮伤工件表面。这里有个很多人忽略的细节:冷却喷嘴的位置别对着刀杆喷,要直接对准刀齿和工件接触的那个切削点,差个几毫米,冷却效果能差一半。
不过话说回来,也不是所有材料都适合用MQL。干铝合金的时候,你用MQL反而不行——铝合金切屑软,容易在刀面上形成积屑瘤,这时候就要用大流量的乳化液,冲得越猛越好,把粘在刀面上的铝屑及时冲掉,不然刀面磨出的积屑瘤,会在工件表面拉出密密麻麻的划痕。
- ✅ 装刀之后别着急开干,先手动转一圈主轴,看看刀杆有没有晃,拉钉有没有松。上次有个操作工装完刀直接开干,走了两刀发现刀杆歪了,工件直接铣废,耽误了两个小时的交期。
- ✅ 粗加工完了,别着急直接换精铣刀,停下来等工件温度降到和室温差不多了再上精刀。不然加工完工件凉下来收缩,尺寸直接小了几十个微米,交检的时候全超差。
- ✅ 别光看系统上显示的进给转速,加工过程中拿个卡尺抽测一下尺寸。我们之前遇到过系统显示进给是100mm/min,实际因为丝杆间隙,实际走刀量差了0.08mm,要是等整个工件加工完再测,全废了。
说实话,铣削加工这行,从来没有什么放之四海而皆准的黄金参数。手册上写的是理想状态下的理论值,真到了车间里,机床的刚性、工件的内应力、切削液的浓度、甚至当天车间的温度不一样,出来的效果都差很多。
别总想着靠抄别人的参数就能干好活。多摸机床,多测数据,多踩几次坑,比看十本手册都有用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工实战细节:那些手册不会教你的现场避坑经验 https://www.dachanpin.com/a/tg/71694.html