
上个月去一家汽配厂,车间主任拉着我诉苦:订单猛增,设备也添了不少,可利润就是上不去。我绕着产线走了三圈,指着第4工位问他:“这个操作员为啥总在等前道?” 他愣住了。这种场景我见过太多——设备轰鸣,人员忙碌,但流水线就像瘸腿的马,跑得跌跌撞撞。核心问题就仨字:不平衡。

说句不好听的,很多工厂把“精益生产”挂嘴边,却连最基础的产线平衡都没搞明白。不是技术有多难,而是眼睛总盯着单点效率,忘了全局。结果呢?瓶颈工位累死,其他工位闲死,在制品堆成山,交货期一拖再拖。这就是典型的——局部最优的陷阱。
这玩意儿到底怎么算?别跟我扯公式
教科书上爱讲“平衡率=各工序时间总和/(瓶颈工位时间×工位数)×100%”。太绕。你只要记住一条:瓶颈节拍决定整条线的产出速度。打个比方,五个工位,最快8秒,最慢22秒,那么整线节拍就是22秒。哪怕你把前四个工位全改成3秒完成,也白搭。产线像木桶,装多少水,看最短那块板。
我习惯用肉眼测——站在产线末端掐秒表,看成品出来的间隔。如果时快时慢,忽长忽短,不用算,平衡绝对一塌糊涂。💡 更靠谱的办法:拿摄像机拍半小时,回放逐帧分析,很多隐藏的等待、多余动作全浮出水面。这叫“视频分析法”,比纸上谈兵强一万倍。
失衡的代价:你以为只丢产能?错了
表面看,不平衡导致产出损失。假设理想节拍15秒,实际瓶颈22秒,产出直接打七折。但更可怕的在后头。有一次帮电子厂调线,发现前道积压了300多件在制品,后道却天天催料——库存成本和缺货损失两头夹击。财务经理脸都绿了。
还有隐性成本。人员疲惫感不均,瓶颈工位的操作工压力巨大,离职率奇高;闲着的员工玩手机、走神,士气涣散。最冤的是,你花大价钱买的自动化设备,利用率可能不到60%。老板总问我:“设备OEE怎么这么低?” 我反问:“线平衡都不到80%,OEE能高才怪!”
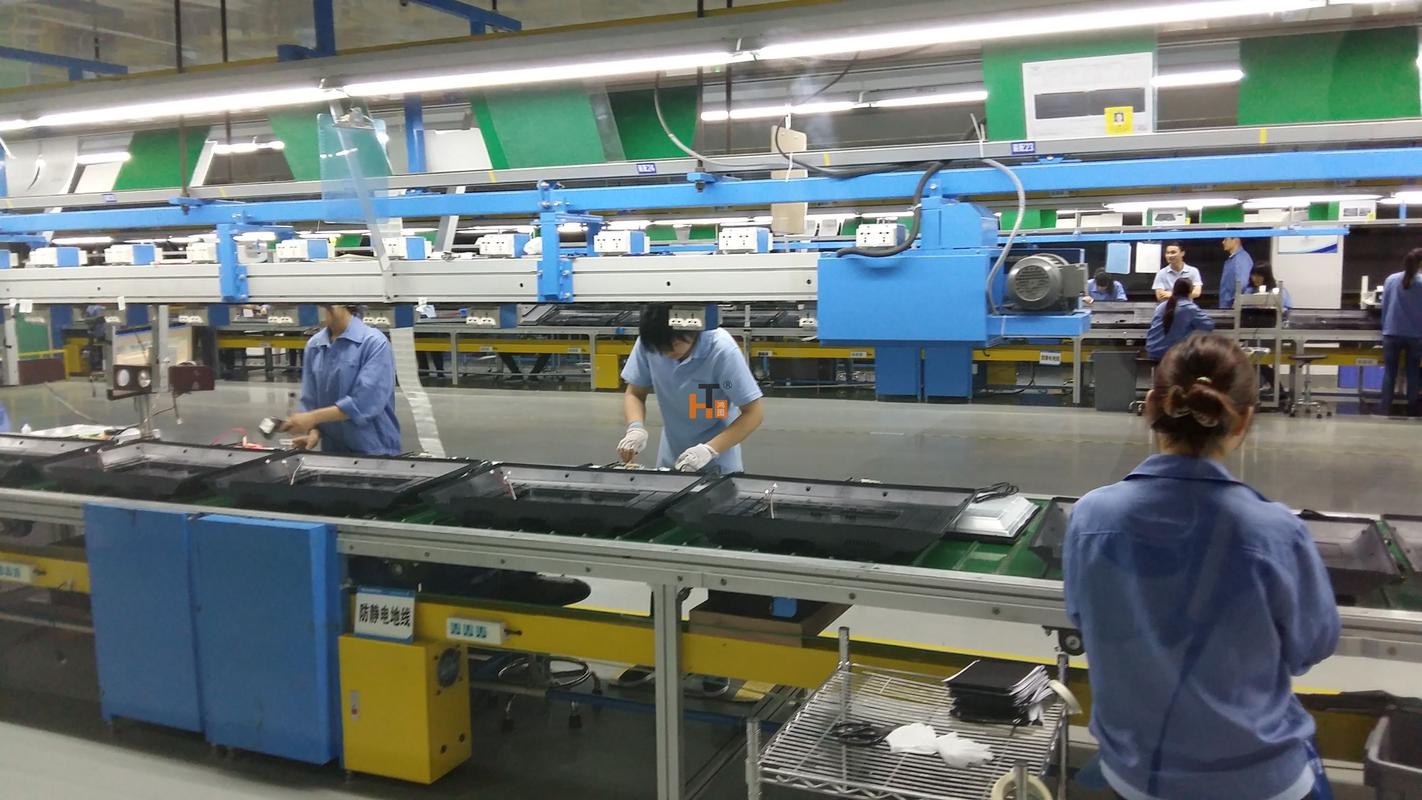
别以为改善要花大钱。我见过最成功的案例,只是把瓶颈工位的一个拧螺丝动作,拆成两步分给前序,节拍立刻从18秒降到14秒,一天多产200台。零投入。你说气人不气人?
这时候你可能会问:
问:我们线平衡率已经92%了,还有必要折腾吗?
答:92%?听起来很美。但注意两点:一是你用的标准工时准不准?很多企业基础数据就有水分,观测次数不够,宽放率拍脑袋。二呢,平衡率是针对当前需求的,一旦订单波动、换型号,原来平衡的线立刻垮掉。所以得动态管理,别想着毕其功于一役。我一般建议目标定在95%以上,同时追求柔性平衡——产线能快速切换且保持高效。
上手实操:三步走,乱拳打死老师傅
我用最土的办法,屡试不爽。
第一步:写实,死磕工时。 别信工艺文件上的理论值,必须到现场测。掐表至少20个循环,剔除异常值。📋 诀窍:把操作细分到伸手、抓取、移动、定位这些动素级,你会发现大量浪费。比如某装配工位,每次转身取料要走两步,一天累计多走两公里。加个小料架,秒省1.2秒。
第二步:画山积图,揪出瓶颈。 就是把各工位时间堆叠成柱状图,一眼看出高低差。最高的那根柱子就是瓶颈。然后头脑风暴:能不能拆解?能不能合并?能不能改变顺序?能不能用低成本自动化替代?注意!别盯着瓶颈工位死磕,有时调整前道反而更有效。
第三步:试运行,微调。 没有一次搞定的平衡。调整后上料试产,继续测,肯定有新瓶颈冒出来。反复几次,直到节拍稳定。这个过程像打地鼠,但很有趣——你会逐渐看到产线像交响乐一样流畅。
💡 分享个小工具:用“ECRS原则”(取消、合并、重排、简化)逐一过滤每个动作,比空想效率高得多。
不过话说回来,平衡不是平均主义。绝对平衡不可能,也没必要。追求的是经济平衡:瓶颈工位满负荷,其他工位略有等待,综合成本最低。
这时候又有人纠结了:
问:我们搞了自动化线,整线平衡不是更好做吗?为什么反而更乱?
答:哈,这问到痛处了。自动化线最怕“技术崇拜”。机器人之间没有缓冲的话,一台故障全线瘫痪;或者各单元节拍精密配合,但供料系统跟不上,设备开开停停,磨损巨大。我见过一条全自动焊接线,平衡率算出来99%,可实际利用率不到50%,因为换型调试就要半天。所以自动化越高,越要注重人机协作和柔性缓冲。别把线搞得像玻璃火车,一碰就碎。
警惕“伪平衡”:数字好看,实则坑爹
有些管理者喜欢在报表上做文章。把瓶颈工位时间拍松,平衡率立马上来,可实际节拍变长了。这纯粹骗自己。还有一种:通过库存强行拉平,名曰“超市拉动”,结果库存成本吃掉所有效率红利。这就好比吃止痛药治头疼,病根还在。
真正的平衡,是流动顺畅、异常暴露、持续改善。记得有一次,某日资企业经理对我说:“我们线平衡率100%!” 我一看,原来他们把所有工位时间统一为30秒,但瓶颈工位因为部件特殊,合格率极低,需要大量返工,实际产出一塌糊涂。这就是把目的和手段搞反了。平衡是为了有效产出,不是刷数字。
聊到这里,我不禁想起十年前的自己,也曾迷信单点效率。直到被一家家电厂的总工怒怼:“你这条线局部最优化,全局最劣化!” 醍醐灌顶。从此,我的所有改善都从整体流的角度切入。
文末没有总结,因为生产线平衡根本不是终点。它是一个动态的、折磨人的、又充满魅力的过程。下次你去车间,不妨蹲下来,盯着一个工位看十分钟。相信我,你看到的不再是操作,而是流动——或者阻滞。那一刻,改善的思路自然就来了。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:被忽视的利润黑洞与破局之道 https://www.dachanpin.com/a/tg/65009.html


