铣削加工:老师傅不会随便说的高精度加工避坑干货

很多刚入行的机加工师傅,一提铣削加工高精度要求就头疼。差一丝,废一件。 我前个月刚见一个干了三年的师傅,一整批120件的医疗器械不锈钢零件,就因为刀尖摆了0.015mm,全部返工,光材料钱就亏了小十万,他半个月奖金直接扣光,脸黑得像炭。
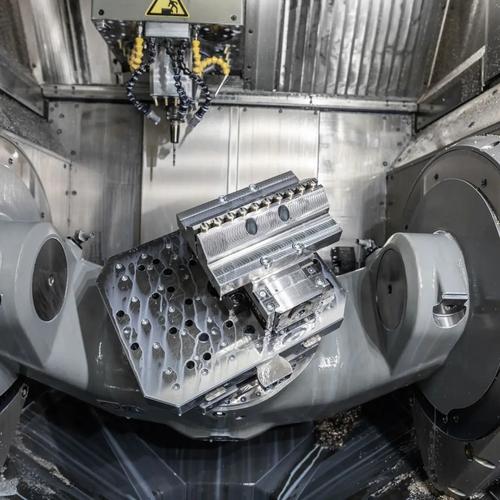
五轴铣削加工医疗器械不锈钢零件现场
五轴铣削加工医疗器械不锈钢零件现场

为什么你的铣削加工精度总是差口气?

很多人第一反应就是机床精度不够,砸钱换进口机床就好了。说实话,真不是这么回事。我见过几十万的国产机床干出0.005mm精度的活,也见过百万进口机床天天出超差废品,问题根本不在机床,在人,在细节。 问:铣削加工换刀后精度突然变差,最常见的原因是什么? 答:90%的情况是刀柄装夹的时候出问题了。要么是锥面沾了切屑没擦干净,要么是动平衡没做好。别小看那针尖大一点铁屑,沾在锥面和主轴的贴合面,就能让刀尖跳动超过0.02mm,正好就超差了。很多新手擦刀柄随便蹭两下就往上装,这个破习惯不改,永远干不了高精度活。 问:干淬硬钢这类硬材料铣削,到底选顺铣还是逆铣? 答:现在的机床丝杠间隙都调得足够小,只要不是太老的设备,优先选顺铣。顺铣的时候刀具切口更顺滑,磨损比逆铣慢三分之一还多,工件表面粗糙度也更好。除非你加工的是带硬皮的铸件毛坯,那得先用逆铣把外层硬皮去掉,不然直接顺铣会打坏刀尖。 不过话说回来,哪怕装夹没错,刀选对了,你吃刀量不对,还是白搭。很多新手喜欢一次吃满刀,抢进度,结果直接颤刀,表面全是波纹,还得返工,反倒更慢。

近几年铣削加工的新变化,你跟上了吗?

放十年前,干HRC55以上的淬硬钢模具型腔,铣削加工完必须留余量磨,少则大半天多则两三天。现在呢?高速硬铣削直接干到Ra0.8,精度稳定在0.01mm以内,干完直接交付,省了一整道磨削工序,成本降了快三成。
高速铣削加工汽车模具淬硬型腔成品图
高速铣削加工汽车模具淬硬型腔成品图
还有五轴联动铣削,原来只有航空航天国企才用得起,现在十几万的入门五轴都有,很多中小型模具厂、汽配加工厂都换上了。原来复杂曲面要三次装夹,每次装夹都有误差,现在一次装夹全部干完,精度直接提了一个档次,效率翻两倍都不止。 我上个月接触到一个新玩法,用AI自动优化铣削加工的走刀路径,能去掉很多不必要的空行程,还能根据切削力自动调进给速度,算下来能省15%左右的加工时间,真不是什么花架子,试过的都说好。

新手必看的几个铣削加工避坑要点

💡 刀具悬伸能短就短。很多人为了够到深型腔,硬生生把铣刀伸出三倍柄长,刚性直接掉没了,颤刀纹分分钟出来,断刀也是常事。能伸10mm解决的,绝对别伸15mm,记死这条。 ❗ 冷却方式别乱选。干铝合金铣削,一定要用乳化液高压冲,把切屑及时冲出来,才不会粘刀,表面才光滑。干高速硬铣削,反倒别用冷却液,最好用风冷,骤冷骤热会让硬质合金刀片开裂,寿命掉一半都不止,很多老师傅都容易搞反这点。 ✅ 粗铣后一定要松夹放应力。尤其是大尺寸的钢板、铝件,粗铣切掉大半余量后,材料内部的应力会释放,工件自己就会变形。如果你粗铣完直接精铣,当时量着合格,放两天尺寸就飘了,直接报废。正确做法是粗铣完松掉压板,放半天到一天,让应力释放完再重新找正精铣,差的真不是一点半点。 说白了,铣削加工这点事,拼到最后都是拼细节。设备够用来,细节做到位,就能出好活。那些天天喊设备不行的,多半是自己习惯不对,换啥设备都没用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老师傅不会随便说的高精度加工避坑干货 https://www.dachanpin.com/a/tg/68480.html
赞 (0)
机械加工(切削):干了三十年老师傅才肯说的精度控制干货
上一篇 2026-09-01 12:12:59
中小批量车削加工:老工人踩过的坑,新工厂踩对的路
下一篇 2026-09-01 13:23:12

相关推荐

  • 智能制造的数字孪生迷思:为什么投入巨大却收效甚微?

    上个月,我在华东一家汽车零部件工厂的车间里,真实地被震撼到了——他们的数字孪生系统,居然还在用去年八月份的数据做“实时”监控。你没看错。去年八月。我问项目负责人怎么回事,他一脸苦笑:“数据接口改一次就要几十万,领导觉得肉疼。”唉,这就让孪生变成了“僵尸”。空有一副华丽的3D皮囊。 数字孪生:不是高级3D动画,它得“呼吸” 大多数人,甚至很多工厂高层,对数字孪…

    2026-06-23
  • 故障诊断:工厂老师傅打死不说的那些误判与捷径

    干了二十年设备维护,我最怕听到的一句话就是——“这机器声音不对,赶紧换轴承!”结果拆开一看,轴承光亮如新,真正的问题出在对中上。白花了几万块,还停了半天产。这种事儿,说实话,太常见了。 故障诊断这事儿,一半是技术,一半是经验直觉。但直觉这玩意儿有时比酒精测试仪还不靠谱。记得去年,一台离心泵振动超标,频谱上1x倍频突出,所有人都喊“不平衡”。我死活不信——刚做…

    投稿 2026-07-31
  • 模具设计:从翻车现场到流畅量产,我踩过的坑和硬核解法

    别迷信全3D设计——那个分模面差点毁了我一套模 说起模具设计,十年前我绝对是个纯3D信徒。觉得UG、ProE里把滑块、斜顶全整进去,模拟一下无干涉就万事大吉。直到那套汽车门板内衬模具,现场试模时斜顶卡死,哐当一声顶杆折了……车间老师傅叼着烟斜眼看我:“你那屏幕上会转的玩意儿,知道这铁疙瘩热了胀多少吗?” 说实话,那一瞬间我脸是烫的。❗ 后来学乖了。现在任何复…

    2026-06-10
  • 自动化仓储(AS/RS)落地实录:那些年我们踩过的坑与意外之喜

    去年底,我们的新工厂终于把那个念叨了三年的自动化立体仓库跑顺了。说实话,这玩意儿——自动化仓储系统,也就是AS/RS——远不是厂商宣传片里那么丝滑。什么“一键全自动”、“无人黑灯工厂”……真到了现场,全是细节,全是妥协。不过,结果嘛,还是香。真香。效率翻倍都不止。但中间的坑,太多。 一、选型之痛:堆垛机还是穿梭车? 选型阶段,我们团队吵了整整两个月。核心岔路…

    投稿 2026-08-05
  • PCBA 加工:电子设备核心制造的关键环节解析

    PCBA 加工是电子制造领域的核心流程,它将印刷电路板(PCB)、电子元器件通过一系列专业工艺组装成具备特定功能的电子组件,广泛应用于消费电子、工业控制、医疗设备、汽车电子等众多领域。无论是我们日常使用的智能手机、笔记本电脑,还是工业生产中的自动化控制模块,其内部核心的电子部分都依赖 PCBA 加工来实现。理解 PCBA 加工的完整流程、关键技术要点以及质量…

    2025-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息