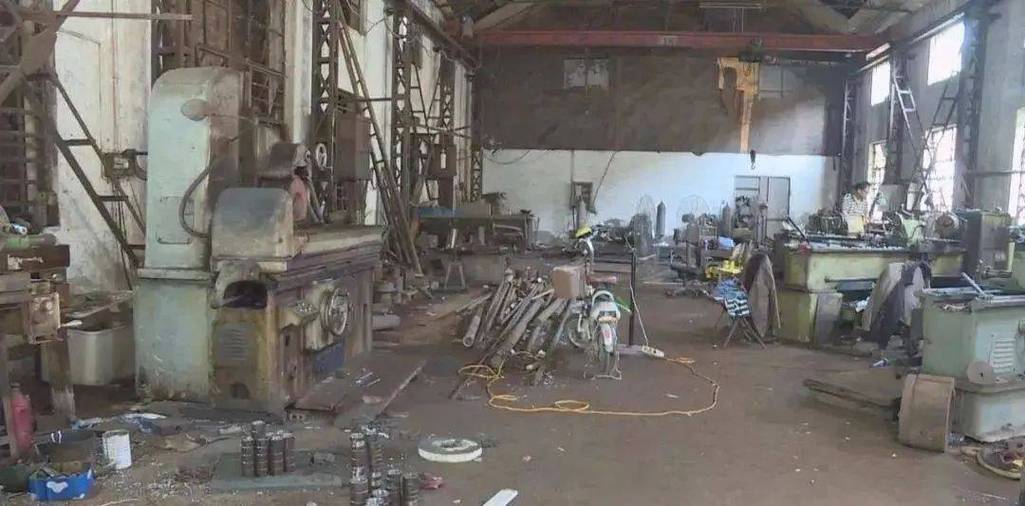
凌晨两点,被电话吵醒。产线缺料,全线停产。冲到仓库一看,库存堆得比人高,可要的料偏偏没有。那一刻我差点把手机摔了——多少生产经理的日常噩梦?拉动系统,说得轻巧,不就是后工序取走一个,前工序补上一个吗?看板挂上墙,超市建起来,怎么准时交付率还是70%晃荡?其实啊,多数人都误解了拉动,把它搞成了“拉倒”系统。
拉动不是拉倒:看板的血与骨
看板,日语直译“信号牌”,但它的灵魂是暴露问题,不是简单的取料指令。很多企业导入拉动,第一步就是做看板卡片,然后规定“没有看板不准生产”。结果呢?后工序一停线,前工序也停,大家都大眼瞪小眼,最后管理层扛不住,偷偷又开起了大批量生产的后门。看板成了墙上的装饰品,这都不是新鲜事儿。说实话,缺乏暴露问题的勇气,拉动就是皇帝的新衣。
真正的拉动,是要让在制品(WIP)刚性受控。设定超市库存上限,超过就停线,逼着你去解决设备故障、换模时间长这些根儿上的问题。大野耐一当年在丰田,强制降低库存水位,现场鸡飞狗跳,但持续改善就这么硬生生逼出来了。没有这种“自残”的狠劲,不如不改。

落地三大坑:流程、均衡、纪律
搞拉动,十家里八家倒在半路上。我踩过的坑,比产线上的螺丝还多。
坑一:流程本身就不稳定。机器三天两头坏,换模具两个小时,你怎么拉动?拉动的前提是稳定且有能力的流程。这时候得先用TPM(全员生产维护)和快速换模(SMED)打好底子。否则看板一下去,全线崩溃,比推动还惨。
坑二:不搞均衡化。客户订单今天要A型号100个,明天要B型号200个,如果直接拿过去拉动,前工序会疯掉。必须做平准化生产,把需求“切片”,均匀排产,比如每天交替生产小批量的A和B。这需要市场、生产、采购高度协同。很多企业这一步没做,拉动就成了“摧动”。
坑三:员工执行纪律。看板要手工传递、回收到指定位置,违背了怎么办?我见过车间到处散落着看板卡片,超市里的料被随手拿走,系统完全没记录。别高估人的自觉性。必须配套建立异常处理流程和考核,刚开始甚至要派专人盯守。
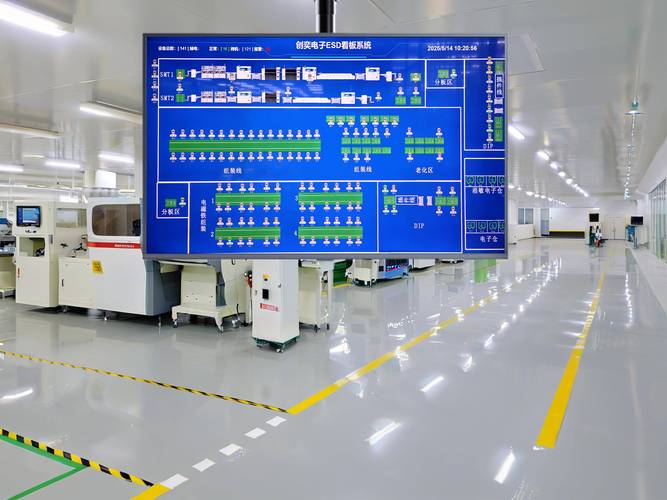
问:我们上了电子看板系统,信息实时了,怎么还是拉不起来?答:电子化只解决了信息传递速度,没解决生产结构和思维。如果你前工序依然喜欢凑批、不喜欢频繁切换,那电子屏只会变成催命符,显示一堆负数库存,一线反而疲了。根子是均衡化和小批量流通。电子看板得和均衡排产联动,强制按节拍生产,否则就是换个地方继续推。我见过一家企业,上了MES系统,照样加工序间库存,因为计件工资逼着工人批量生产,系统数据再漂亮也枉然。
数字化时代,拉动是进化还是异化?
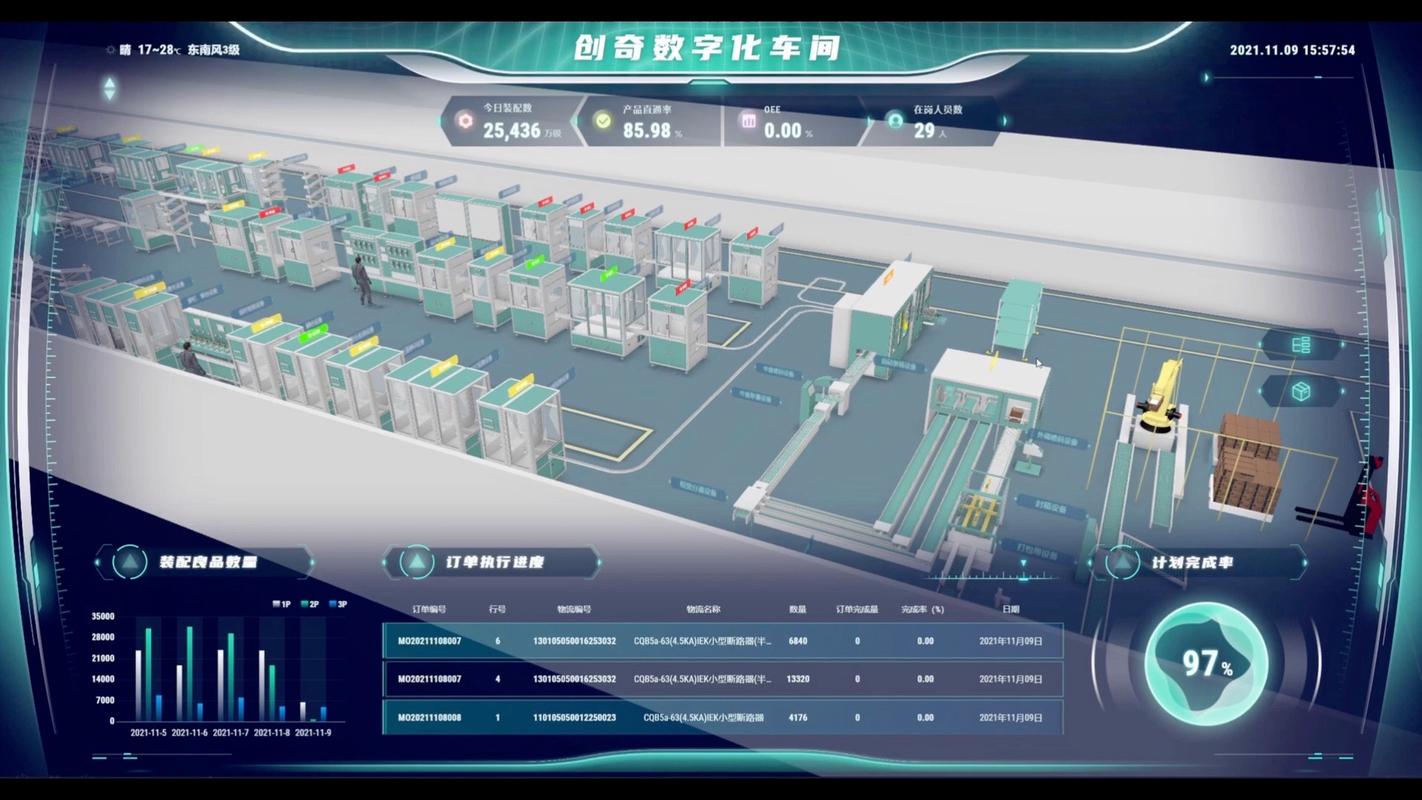
现在到处是IIoT、数字孪生,拉动系统也时髦了。循环取料(Milk Run)用AGV,信号用RFID自动触发,库存水位AI动态计算。这没错,但数据好看,实物可能一团糟。有的工厂大屏上库存周转率完美,实际车间里补料提前期长得离谱,因为AGV路堵了系统不报错,员工宁愿自己推车。人性啊,系统越智能,人越退化。我一再强调,数字化工具是辅助,不能替代现场观察。管理者还是得走到超市过道,摸摸看见板卡是不是按规则流转,这就是现地现物的真谛。
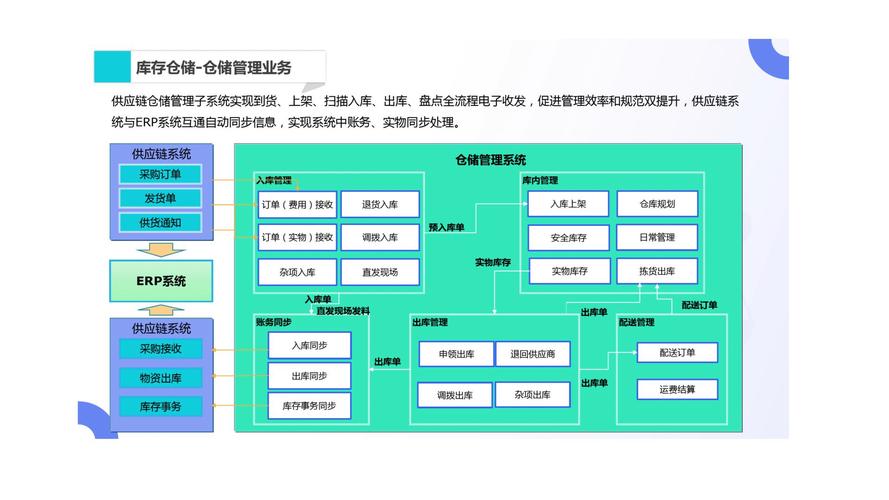
问:拉动系统怎么往供应链上游延伸?供应商不配合怎么办?答:这确实是块硬骨头。VMI(供应商管理库存)很多企业搞成了库存转移,把自己的仓库搬到供应商那边,换汤不换药。真正的供应商拉动,你得共享生产节拍,而不是库存水位。我以前在一家农机企业,给核心铸件供应商开放了我们的总装线节拍数据,供应商按我们的实际消耗速率补货,两周试用期物流都能对得上,库存降了60%。关键是你得让供应商有利可图,比如承诺份额、共享节省的物流成本。光命令没用,得拿出诚意和数据。最后,别一上来就拉一堆供应商,先找战略合作伙伴试点,跑通了再扩散。
最后一句扎心话
拉动系统不是什么新概念,几十年了,可真正用得好的企业凤毛麟角。问题不在工具,在于思维惰性。我们总想用简单的工具解决复杂的问题,绕开系统变革的痛苦。看板挂在墙上,心里想的是“差不多得了”。赶紧去车间看看你的超市,库存是不是真的在被消耗,还是仅仅换了个地方堆着? 拉动活起来,准时交付率提高10个点根本不难。难的是你想不想脱层皮。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统落地指南:别让看板沦为墙上的装饰品 https://www.dachanpin.com/a/tg/65012.html