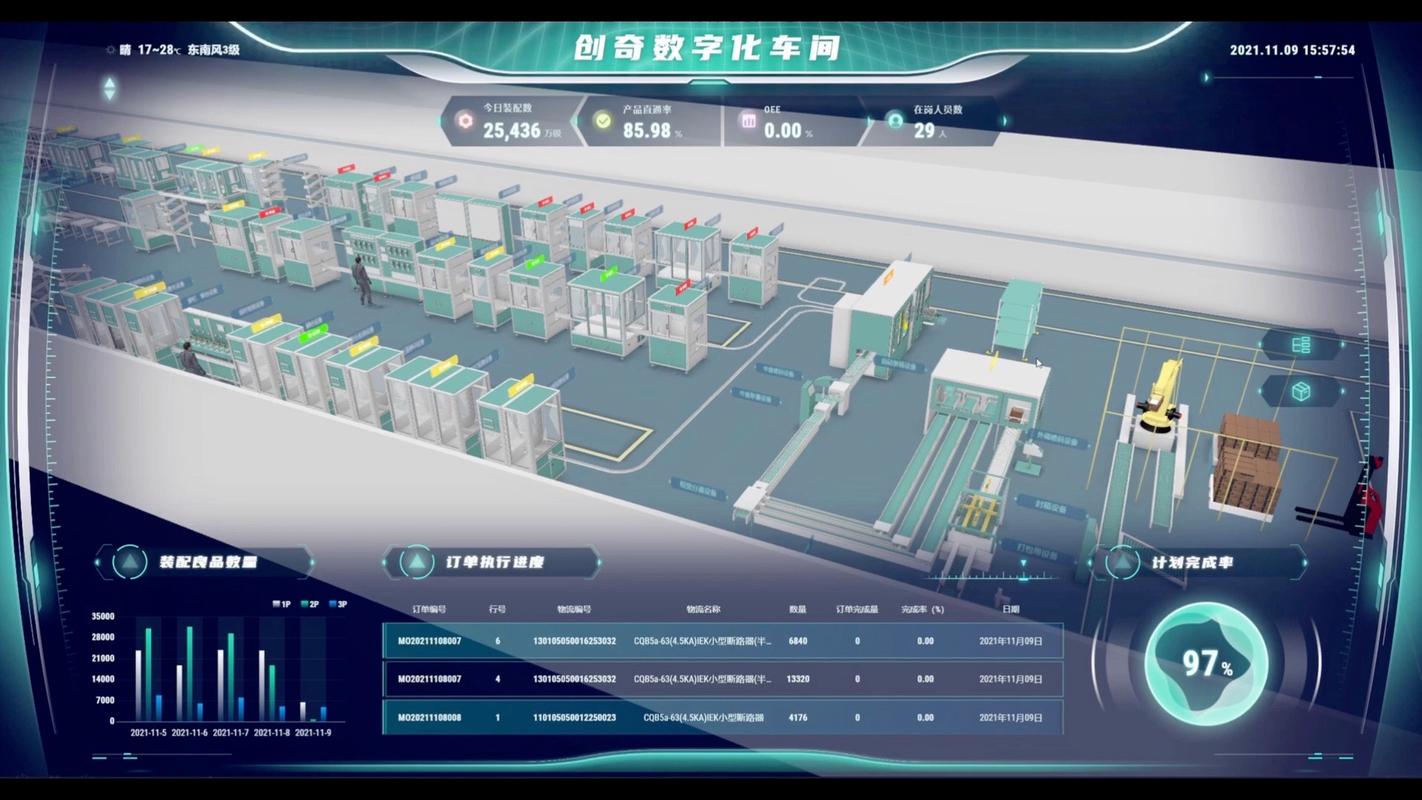
上个月去一家号称全数字化的机加工车间,大屏上数据跳得眼花缭乱,OEE数字漂亮得不行。结果呢?交货还是延迟。这是怎么回事?现场转一圈就明白了——MES系统根本没有识别出真正的约束,还在拼命给非瓶颈工位下计划。简直荒谬。
说实话,很多工厂搞了物联网、上了云端,以为就能摆脱物理世界的限制。但约束理论(TOC)的核心思想——任何系统都至少存在一个约束,产出由瓶颈决定——这个道理,数据再多也绕不过去。你以为有了数字孪生就能自动找到瓶颈?错。没有正确的逻辑模型,孪生就是一堆好看的动画。
DBR在智能产线的致命误用
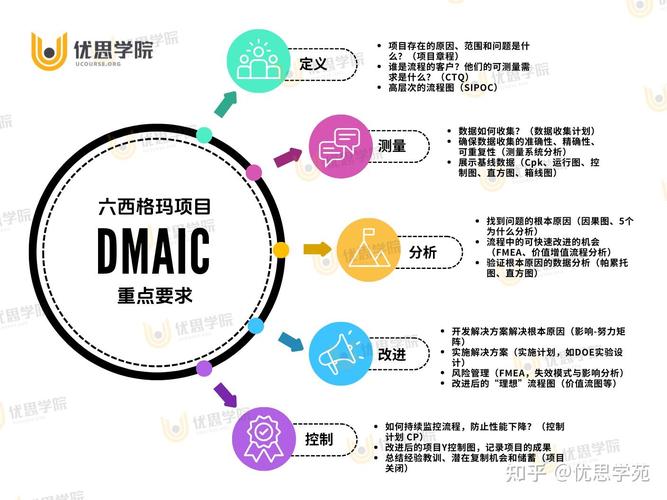
鼓-缓冲-绳(DBR)是TOC的经典工具。鼓是瓶颈的节奏,缓冲是保护瓶颈的在制品库存,绳是放料的信号。可到了数字化工厂,我见过太多案例把“鼓”直接同步给所有设备。结果呢?一有波动,整个产线跟着乱跳。❗
正确的做法是让MES或APS系统只根据瓶颈产出来约束投料。换句话说,非瓶颈设备哪怕闲着,也别多生产一个零件——这就是“绳”的数字化实现。某家做液压阀的企业,用了智能缓冲看板,把在制品限额从300件压到80件,生产周期反而缩短了40%。他们的车间主任私下跟我说:“之前以为多产是赚了,现在才懂,多产就是在给自己挖坑。” 这就是典型的产出会计思维——只关注有效产出,而不是局部效率。
不过话说回来,很多人分不清缓冲和库存。缓冲是有意设置的,为了吸收墨菲(也就是各种意外)。库存是多余的,因为系统没管好。这个区别太重要了。我见过一个汽车零部件厂,在瓶颈CNC前堆了200件在制品,还美其名曰“缓冲”。其实缓冲大小是根据变异和恢复时间算出来的,不是拍脑袋堆出来的料。
多品种小批量场景,瓶颈怎么抓?
离散制造最头疼的就是品种切换频繁。今天生产A,明天生产B,瓶颈不断漂移。这时候别傻傻去测各工站的利用率。我常用的办法是:看去向码头的积压。哪道工序后面堆积的工单最多、最久,哪里就是当前约束。当然,如果你有靠谱的MES,拉出工单在各工位的等待时间数据,约束一目了然。
问:我们工厂有27台加工中心,工艺路径各不相同,感觉瓶颈到处跑,怎么固定“鼓”的节奏?
答:这种环境千万不要试图固定瓶颈。你应该建立动态缓冲管理。每班次、甚至每小时根据排队长度调整放料节奏。用简单规则:如果瓶颈前队列低于下限,就加快投料;高于上限,就停止投料。有些APS系统已经能自动做这个判断了,前提是你的报工数据够准。

TOC与数字孪生的结合:不是模拟,是推演

现在很多企业在建数字孪生,可大多数只做到了“可视”,没做到“可推演”。真正有用的数字孪生,是能跑出约束在哪里,并且预判当订单组合变化时,约束会怎么迁移。这需要把TOC的逻辑固化到模型里。
比如我们团队给一家齿轮箱厂做项目,把DBR规则写进Plant Simulation里,同时连上实时数据。结果发现,晚上10点后由于人员减少,热处理炉成了临时瓶颈。系统自动建议把晚班投料量下调20%,完美避开半夜堆料。这种实践,才算是把TOC和工业4.0揉在了一起。
不过我要吐槽一下——很多软件厂商把“约束排程”吹得天花乱坠,实际却是基于无限能力的倒排,再用启发式算法随便甩个结果。唉,这东西不落地,坑了多少排产员啊。
问:我们老板想学丰田搞零库存,但又上了APS做TOC排程,这两者矛盾吗?
答:完全不矛盾,但要搞清楚TOC说的是在瓶颈前保留缓冲,不是全厂零库存。精益追求的是消除浪费,TOC强调的是管理约束。实际上,瓶颈前的缓冲就是浪费?不是!那是保护系统产出的必要投资。你可以把其他地方的库存降到极致,但瓶颈前必须有一定的“保险”。懂了吧?别被字面意思带偏了。
最后再唠叨一个误区:很多人以为识别出瓶颈就完事了。错。你还要决定如何“剥削”它——比如减少换型频次,或者让高技能工去支援。然后是“迁就”,一切决策服从瓶颈。最后才是“松绑”,增加能力或外包。这个五步法,第一步就做错的工厂,比例高得惊人。
总而言之——哦,不行,不能说“总而言之”。好吧,我直接说结尾:TOC不是什么神奇工具,它就是一套严密的因果逻辑。在设备越来越智能的今天,这套逻辑不是过时了,而是更容易被数据验证了。但前提是,你懂它,而不是把ERP当成TOC的执行官。
你车间的瓶颈今天在哪里?别猜,去量排队长度。这,就是最靠谱的答案。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):为什么你的智能工厂还是卡在瓶颈? https://www.dachanpin.com/a/tg/65013.html