上个月那批不锈钢件,32件里崩刃崩了9件,质检的时候我差点把测量仪摔了。😡 回头查DNC数据,主轴负载其实在第5件就开始往上飘了,但我们谁也没看见。事后分析会开了两小时,生产经理一拍桌子:“预测性质量控制必须上!” 我心里想,又来了,三年前就喊过。可这回不一样——因为客户扣了合同款,动真格的了。

说实话,搞预测性质量控制三年,最大的体会就是——书上的模型都是骗人的。不不,不能这么说,模型是好的,数据太脏了。你按论文做特征工程,均方根、峰峰值、小波包能量,一算一堆,结果发现连传感器安装座松没松都忘了排查。😓 这种低级错误,哪本教材会写?
数据采集:你以为的理所当然全是坑

第一步,传感器。我们车间开始用的是便宜货,1000块一个的压电式振动传感器,结果发现温漂吓死人。精密磨床旁边环境温度变个5℃,信号基线直接跑偏。后来咬牙换了电荷输出型,加恒温保护罩,每支多花6000块。 心疼?比起废品损失,这钱花得值。更坑的是安装方式。磁吸座?螺纹连接?我们做过对比试验:同一个主轴,磁吸座采集的高频分量比螺纹连接衰减了将近40%!结论:除非你只卡一种工艺,否则老老实实攻丝打孔,用胶封死。
👆 还有采样率。千万别信默认设置。铣削监测要5kHz以上,不然刀齿通过频率混叠得一塌糊涂。一次我们拿2kHz采铣刀的颤振信号,出来的频谱图漂亮得很,我以为很稳定,其实根本没采到真实颤振频带!跟盲人摸象似的。这教训烧掉了一个主轴轴承,唉。
问:“数据采集卡这么多通道,同步性怎么做?不同步会对后续模型影响多大?”
答:这个问到点上了。我们早期用USB多通道采集卡,发现通道间延迟最大到200微秒,对模态分析就是灾难。后来改成同步采样板卡,带硬件时钟触发,各通道严格对齐。影响多大?做过离线的交叉相关分析,不同步带来的相位误差会导致传递函数估计严重失真,尤其在用动态信号做健康指标的时候。所以宁愿多花一万块在同步上,别省。
建模与误报:从“狼来了”到真正信任
模型选型这块,我踩的坑能写本书。最开始用简单阈值法——振动总量超限就报警。结果呢?换班后冷却液浓度变了,全车间报警响了一下午。😩 工人头大,直接把报警器线拔了。后来上机器学习,用了一堆工况参数做归一化,比如把振动值除以主轴功率,自适应阈值,误报率才降下来。但真正让人崩溃的是数据标注。 你得告诉模型哪些是正常磨损、哪些是崩刃前兆,可车间里哪有那么多故障样本?全靠老师傅标记。有一次,我们把轻微崩刃的振动片段标成了“异常”,结果模型把整个粗加工段全判异常,因为电流声太像了。后来改策略:只标稳定加工段,用统计过程控制里的T²和Q统计量做残差分析,异常才抓得准。
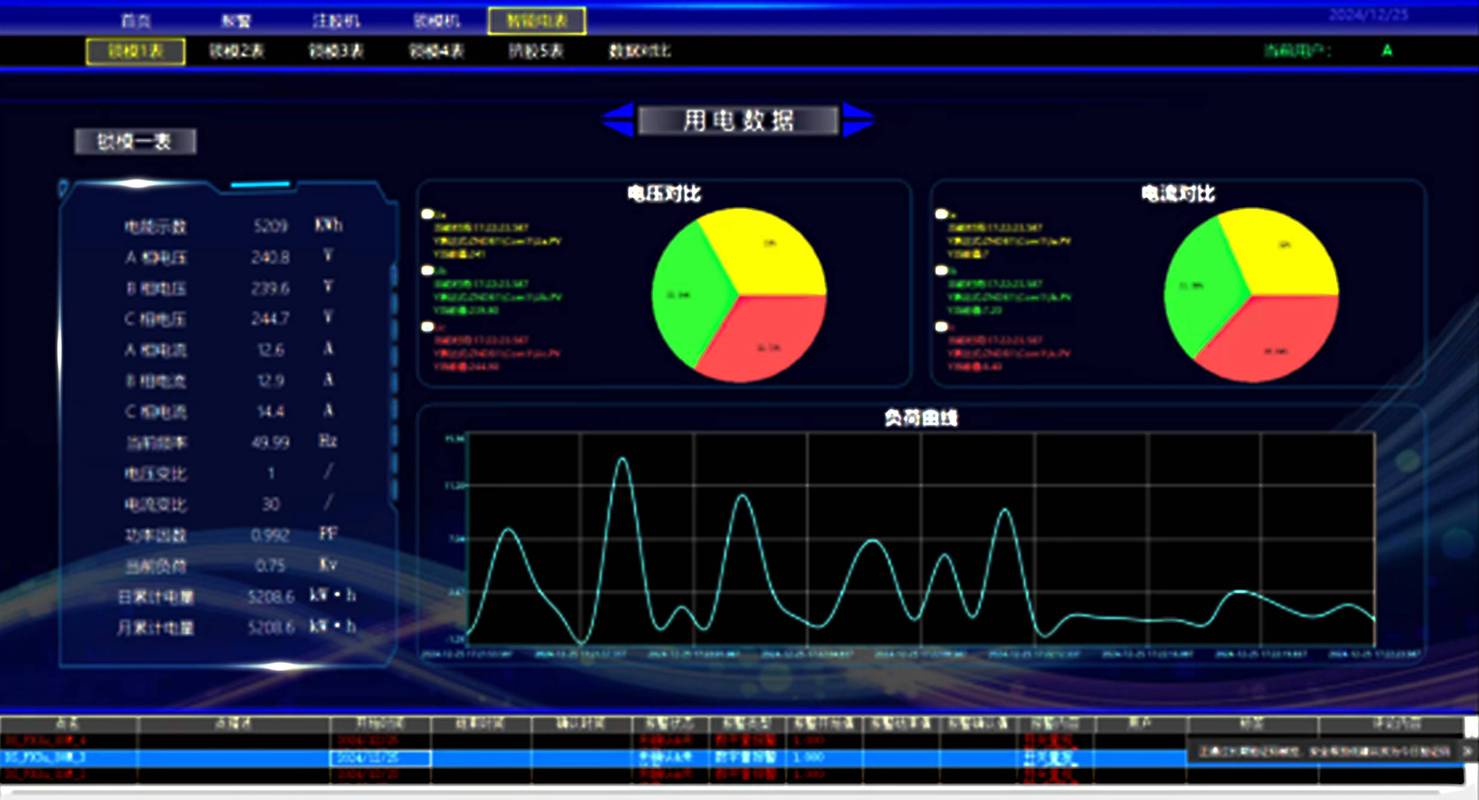
💡 还有个秘籍——模型最好能给出置信度。否则工人不信。我们现在的系统里,如果模型判断刀具剩余寿命低于20%,会同时给出一个概率值,比如73%。低于60%的预测,只发提醒,不强制停机。这招特别管用,产线的人开始主动看屏了。
问:“模型总报警,但最后检查又没毛病,产线工人烦得很,怎么办?有什么从技术到管理的交叉破局点?”
答:哈,这个问题太真实了。技术层面,我们做了两件事:一是把报警分成黄色预警和红色报警,黄色只是提示关注,红色才换刀,黄色误报不计入考核;二是引入人工复核按钮——操作工可以“暂挂”报警,但必须拍照上传切屑形态和表面粗糙度对比样块,这样他把自己的判断融进去了。管理上,每月统计误报率,但奖励的是“成功发现隐患”的次数,不是惩罚误报。所以工人现在甚至会盯着趋势图,提前喊我们:“这个刀快不行了,曲线有点飘。” 这种文化转型比算法本身难十倍。
闭环:光有预测不行,得能阻止废品

预测性质量控制的终极价值不是报警,是自适应调整。我们做了一条示范线:当在线测头发现孔径超差趋势时,系统直接反馈给数控系统,自动补正刀补。最初设定±0.01mm就开始调,结果频繁修正导致表面振纹,后来改成用指数加权移动平均(EWMA)预测下一件尺寸,超前补正,稳多了。不过这里有个死穴——冷却液温度。冬天夏天差了十几度,机床热变形规律完全不同,模型必须加季节性补偿。唉,搞工业就是这样,永远有擦不完的屁股。
最后说点实在的。预测性质量控制不是买一套软件,它是一场组织变革。你得重新定义质检员的角色,得让工艺员学会看频谱,得跟IT部门抢网络权限。最难的永远是人的问题。但如果啃下来,半夜不用接电话的觉,真香。
别被厂商忽悠了,先从一条线、一类故障做起,数据攒够了,再说AI。否则,你花两百万上的系统,最后可能只用来当电子看板。😑
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:从“事后验尸”到“提前预警”,怎么落地才靠谱? https://www.dachanpin.com/a/tg/65161.html