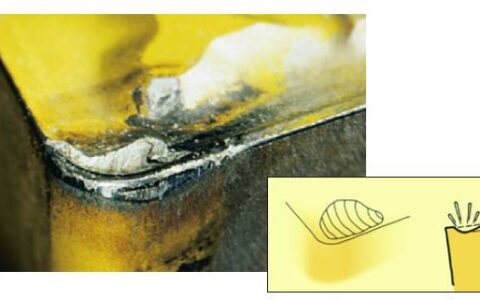
先问个扎心的问题:贵车间的磨削加工是不是总出些莫名其妙的问题?比如工件表面发黄、精度忽好忽坏,或者砂轮寿命短得离谱。你第一个怀疑的是不是砂轮质量不行,或者参数调错了?说实话,很多时候,罪魁祸首就是那不起眼的冷却液。我见过太多例子了,花大价钱买了顶级CBN砂轮,结果冷却液乱喷一通,效果还不如普通刚玉砂轮——简直是暴殄天物。
冷却液的“血型”匹配:水基还是油基?
这可不是拍脑袋决定的事。水基冷却液冷却快,但润滑差,油基反之。高速磨削时,如果用水基,容易产生气雾,那玩意儿吸多了肺都难受。可换油基吧?闪点低,万一着火……我亲眼见过一次,车间里烟腾腾的,老师傅脸都绿了。所以现在很多厂子搞微量润滑,或者用合成酯类,平衡点和成本之间反复横跳。
选型还得看砂轮。CBN砂轮耐高温,但导热不如金刚石,对冷却要求更刁钻。你要是配个普通乳化液,浓度再供不上,砂轮结合剂软化,崩粒速度让你怀疑人生。对了,有些老师傅喜欢在水基里自己加洗衣液,说能提高清洗性——千万别!酸碱度一变,工件锈得比磨得还快。
喷嘴:那几毫米的偏差,要命!
很多厂子,泵的流量打得很足,但喷射点位简直离谱。不是冲在砂轮罩上,就是角度平行于磨削弧区。有用吗?跟洗车似的,只是把砂轮冲洗干净了,磨削区根本进不去液。现在讲究“相干射流”,得让冷却液冲破砂轮表面的气障层,实际上需要很高流速。可流速高了,飞溅又厉害,防护不到位,操作工满身都是。
问:为什么磨削工件表面有烧伤,明明冷却液开得很大?
答:典型的“假冷却”。八成是喷嘴没对准,或者喷射位置太靠后。磨削弧区瞬间温度上千度,冷却液必须正对切入区,且射流要覆盖整个弧长。还有个容易忽略的:砂轮修整后,直径变小了,喷嘴位置不跟着调,偏了,烧伤立马出现。另外,检查下冷却液浓度,太稀了润滑不够,也是烧伤元凶。
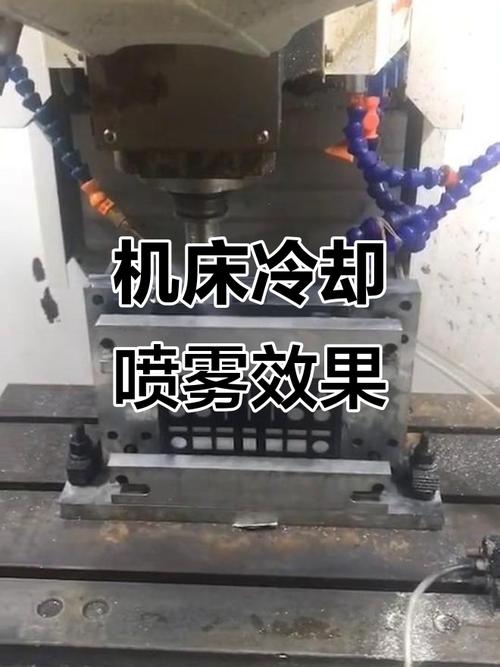
还有更坑的——多砂轮磨削时,中间那片区域根本喷不到。有次我去调试,工件中间一道发蓝,两侧完好。最后发现是喷嘴布局问题,加了个辅助喷嘴,问题消失。但老板心疼那点改装费,唉……
过滤系统:让冷却液“续命”的脏活
冷却液用久了,里面全是磨屑、砂轮脱落颗粒,比泥汤还稠。这些微颗粒循环回来,划伤工件表面,还把泵叶轮磨得稀烂。磁性分离器只能吸铁屑,非铁磁材料呢?还得上布袋过滤、离心过滤。可布袋滤芯,三天两头堵,工人懒得换,直接绕过滤,等于白装。我见过最狠的,滤芯堵死后用铁棍捅几个窟窿接着用,这操作,服气。
现在有全自动反冲洗过滤系统,贵是真贵,但算算砂轮寿命延长、废品率下降的账,半年回本。不过对于小批量多品种的活儿,频繁换液,过滤系统投资就显得尴尬。所以还得权衡。
问:冷却液发臭、长菌,除了换掉还有别的办法吗?
答:发臭主要是厌氧菌闹的,尤其周末停机,液槽不循环,细菌疯长。加杀菌剂能顶一阵,但要控制pH值在8.5~9.5之间,低于8就容易滋生细菌。还有除油器得常开,浮油膜隔绝氧气,助长细菌。定期用折光仪测浓度,别凭感觉兑水,浓度稳定了,菌类不容易爆发。最后,液槽清洁别偷懒,死角的沉积物是细菌温床。
智能化:别让冷却液成为盲区
这几年工业物联网喊得响,磨床主轴振动、功率都监控了,却很少人监控冷却液。其实,冷却液流量、压力、温度、浓度,全是关键变量。流量一下降,可能是喷嘴部分堵塞;压力异常,说明管道泄漏或泵故障;浓度偏离,要么加水失控要么原液消耗异常。装几个传感器,数据往MES一丢,能提前预警烧伤、表面粗糙度异常。
我还用过一种技术,超声波测浓度,非接触式,精度不错。搭配自动配液器,浓度永远设定值,工人省心,质量也稳。不过有些老师傅不买账,觉得机器不如自己手感,可磨削加工这行,光靠手感,一致性永远是个坑。
问:微量润滑(MQL)在磨削加工里靠谱吗?听说能省掉过滤麻烦。
答:在某些轻负荷磨削、或特定材料(如钛合金)上,MQL确实好用,油雾用量极省,工件干净,没有废液处理问题。但重负荷、大切深磨削,MQL冷却能力不足,容易烧伤。另外,油雾对肺部影响有争议,必须配高效油雾收集器,不然车间空气堪忧。所以不能一概而论,得先试切评估。
最后几句掏心窝的话
磨削加工从来不是单一变量的问题,冷却液管理是个系统工程。别再把它当成廉价的配角。哪天你能把冷却液流量、喷射角度、过滤精度、浓度这些参数写到作业指导书里,并且真的去盯执行,质量异常能少一半。我见过太多车间,砂轮、机床都是顶级货,唯独冷却液这块稀里糊涂。有时候,一个几块钱的喷嘴改造,就能解决困扰好几周的烧伤问题。信不信由你,但下一批活出问题,不妨先查查冷却液。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工冷却液:90%的车间都栽在这几个坑里 https://www.dachanpin.com/a/tg/58517.html