说真的,搞铸造的人,哪个没被“缩松”和“气孔”折磨过?这玩意儿,有时候感觉像玄学。明明一样的工艺参数,昨天还好好的,今天批量报废——你跺你也麻。但铸造,尤其是精密铸造,恰恰又是制造业里最扎根在物理和化学深处的行当。金属从液态到固态,那几秒到几分钟里发生的事,决定了你接下来是给客户鞠躬还是被客户骂娘。

咱们今天不聊教科书上的分类。什么砂型、熔模、压力铸造,百度一搜全是标准定义。我想聊点车间里真实存在,但文章里经常含糊其辞的东西。比如:消失模铸造到底是不是被神化了?3D打印砂型是真革命还是给老板讲故事用的?缺陷分析怎么才能不像猜谜?
消失模铸造:不是“泡沫”那么简单
消失模铸造这些年被推得很凶。说实话,我一开始也特看好它——不用砂芯,不分型,尺寸精度高,多香啊。直到在某厂亲眼看见做变速箱壳体,连续三炉出现碳渣缺陷,才明白这工艺的门槛在“气化产物的排出”上。白模(EPS泡沫)在金属液浇入的瞬间,不是直接消失,而是先液化再气化。如果排气通道设计不精准——哪怕差半毫米——液态的苯乙烯就从砂子里渗出来,跟金属液一反应,得,碳膜、皱皮、甚至气孔全来了。

但是!你别以为这工艺不行。去年德国一家压铸模具钢企业,用消失模做出了0.8mm壁厚的铝合金薄壁件,表面粗糙度直接到Ra6.3。怎么做到的?秘密在振动紧实和负压控制。他们把砂箱的振频调到了52Hz,振动加速度3.5g,同时抽负压维持在-0.05MPa——整个过程泡沫模型始终被砂子紧紧抱着,浇注时液体金属像刀切黄油一样推进,几乎没有紊流。这参数,比很多教科书上的推荐值高出一大截。所以不是工艺不行,是咱们对工艺的理解,有时候太照本宣科了。
问:消失模铸造真的比砂型铸造精度高吗?
答:理论上是的,但前提是泡沫模型质量够好,同时造型时砂子填充必须均匀无死角。实际生产里,很多厂子卡在模型切割精度和涂料渗透性上。你如果用普通EPS,密度不均,浇注时气化速率不同步,精度直接垮掉。我们测试过,用共聚物泡沫(EPS和PMMA混合),尺寸公差能稳定到CT7级,但成本翻了一倍。所以得看你要什么——为精度多花钱,还是为省钱接受二次加工。
砂型3D打印:颠覆还是噱头?
前阵子上海铸造展,几乎每家都在展示3D打印砂型。说实话,有点审美疲劳。但抛开商业炒作,这技术确实在解决一些老问题。传统砂型铸造的瓶颈是什么?不是材料,不是熔炼,是模具制造周期和费用。一个复杂的缸盖水套砂芯,传统模具动辄几十万,交期两个月。3D打印直接干掉模具,你上午发图纸,下午砂型就能进浇注车间。这速度,让很多做单件小批量的发动机厂直接疯掉了。
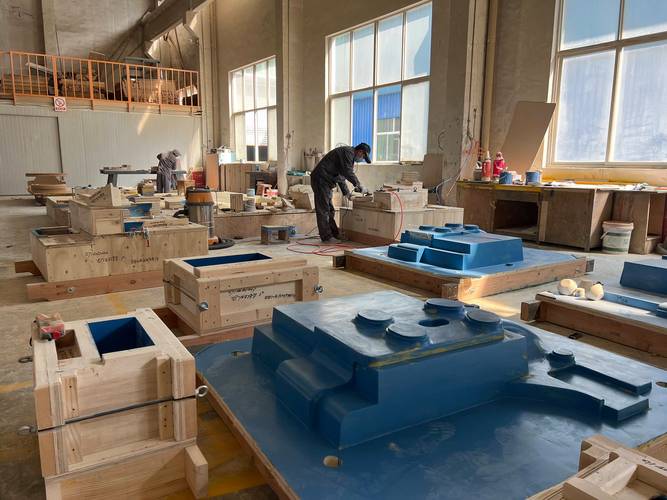
不过——我话说在前头——千万别以为有了3D打印就可以乱来。砂子打印完强度偏低,需要后处理浸树脂或者烘烤。更坑的是:打印用的呋喃树脂砂,发气量比传统砂高30%以上。你浇注温度稍微高一点,气体“噗”一下从砂芯里喷出来,铸件内部全是蜂窝状气孔。我们在试制某液压阀块时,一开始直接打印直接浇,合格率不到20%。后来把打印件先250℃烘烤2小时,再刷两层锆英粉涂料,合格率蹭就上去了,90%+。所以啊,新工艺不是万能钥匙,是你得把旧经验嫁接到新工具上。
问:3D打印砂型的成本真的比传统模具低吗?
答:分情况。如果单件或几十件,低。如果大批量,还是模具便宜。但有一种情况特别划算——复杂内腔的试制阶段。你不用再改模具了,改图就重打一个砂芯,几百块钱,当天试。这种灵活性,让研发试错成本断崖式下降。还有个隐形好处:设计工程师再也不会被铸造车间骂“你设计的是艺术品我开不出模!”
铸件缺陷分析:像侦探一样破案
搞铸造,天天跟缺陷打交道。缩松、缩孔、气孔、冷隔、裂纹……看断面都能看饱了。但诊断缺陷,80%的人都在瞎猜。我见过最离谱的案例:某厂做球铁轮毂,内浇口附近老是出现缩松。车间主任一口咬定是浇注温度低了,于是反复提温——结果缩松反而更严重。最后用计算机模拟才发现,是冒口补缩通道设计反了!液态金属最后凝固的地方根本不在冒口颈,而在浇道连接处。你温度越高,收缩越大,缩松越深。后来把浇口位置转了90度,问题立刻消失。
所以现在我带新人,第一句话就是:别靠直觉,上模拟软件。MAGMASOFT或者ProCAST,你别嫌建模麻烦。输入真实热物性参数,跑一遍凝固速度场和温度梯度,缺陷位置90%吻合实际。剩下10%是操作波动,比如砂型水分高了或者浇注速度慢了。这事儿说白了,就是用数据把神秘感打掉。
问:铸件内部有气孔,但表面看不出来,怎么从断口判断是析出性气孔还是反应性气孔?
答:看形状、颜色和位置。析出性气孔通常细小、密集、呈球形,内壁光亮,因为气体是凝固时从金属液中析出的氢或氮。反应性气孔往往有“尾巴”,像个水滴,内壁发黑或发蓝,那是金属-砂型或金属-涂料反应生的碳氧化物。如果在冒口根部出现,多半是型砂发气量过大;如果均匀弥散,查一下铝液除气精炼工艺。对了,断口在扫描电镜下看更准,气孔壁如果光滑是析出的,如果有波纹或熔渣是反应的。
铸造这行,说到底是经验的沉淀,但经验必须加上验证。我特别反感老师傅那句“我干了二十年,就是这么干的”。二十年如果都在重复错误,那也叫经验吗?工艺参数要记录,缺陷要拍照归档,每批加个试样做金相——这些基本动作,很多厂到现在还没做到。唉,吐槽多了都是泪。
最后想强调一点:铸造工艺没有银弹。不管砂型还是消失模,不管3D打印还是传统模具,核心永远是控制凝固过程。浇注系统如何平稳充型?冒口怎么有效补缩?砂型怎么快速排气?你把这些基础物理搞透了,再搭配上模拟软件和合理设备,才能做出稳定合格的铸件。至于那些动不动就说“我们工艺世界领先”的,你让他先解决个薄壁铝合金件的针孔度看看。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺的“暗黑魔法”:从砂子到精密成型的残酷真相 https://www.dachanpin.com/a/tg/65184.html