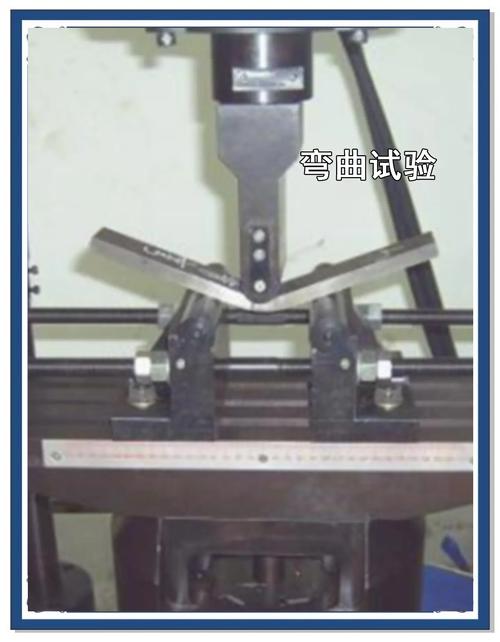
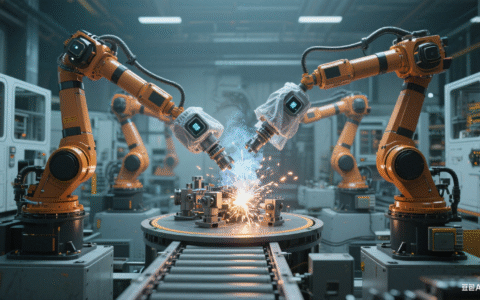
说实话,当我看到那根直径两米的主轴锻件上出现了一条发丝般的裂纹时,心里咯噔一下——完犊子了,又得回炉。干锻造二十多年,最怕的不是车间里的热浪,而是这种无声无息的缺陷。锻造工艺这玩意,说它是手艺吧,里面全是材料学和热力学的硬科学;说它是科学吧,现场操作靠经验的地方又太多,一不小心就踩坑。今天不聊虚的,就把这些年我栽过的跟头、总结出来的几根救命稻草掰扯掰扯。
模具开裂?先看看材料流线对不对
很多人一遇到模具开裂就抱怨热处理硬度不均匀,或者材料韧性不够。没错,这些是原因,但真正的隐形杀手往往是锻造流线走向。你想想,金属在变形过程中,内部的夹杂物、碳化物顺着变形方向排布,如果模具的受力主方向与流线垂直——那不裂才怪呢!我见过一个做汽车转向节模锻的朋友,模具平均寿命从5000件硬是提到15000件,核心就改了一点:在开坯时有意让流线环抱型腔受力点。这需要提前模拟,现在用Deform之类的仿真软件很容易看到金属流动趋势,别省那两小时的模拟时间,省了后面修模具的时间翻倍。

不过话说回来,模拟归模拟。有一次模拟结果显示一切完美,结果上机后模具还是从根裂了。查了一圈才发现——预热温度没到位。车间冬天空调坏了,模具温度只有60度,设定是180度。热应力集中这种事,有时候还真得靠老师傅的手摸摸才能避免。对吧?
说温度就是命,你信吗?
锻造工艺里,温度窗口比合金成分还重要。始锻温度高了,晶粒粗大,后期热处理都救不回来,延伸率和冲击韧性直接跳水。终锻温度低了,加工硬化严重,开裂不说,残余应力能让你在后续热处理时炸开——我亲眼见过一个淬火槽里一声闷响,一个450公斤的辊子裂成两半。所以现在车间装了红外热像仪和炉温跟踪仪,每个锻件的温度曲线都实时上传,再也不用靠肉眼估摸“橘黄色”了。💡数字化锻造车间,核心就是温度场的精准控制。尤其对于镍基高温合金这类难变形材料,窗口窄得像走钢丝,始锻1180℃、终锻不低于950℃,差10℃就出幺蛾子。
问:为什么终锻温度不能低于某个值?答:每种材料都有它的再结晶温度区,低于这个区间,动态再结晶跟不上变形,加工硬化占主导,材料塑性断崖式下降。比如45钢,再结晶温度约600℃左右,但实际终锻温度要求不低于750℃,就是为了留够安全余量,防止局部过热或过冷。再就是,终锻温度过低还会引起碳化物沿晶界析出,那裂起来更容易。所以现在很多厂家用锻造模拟软件结合热电偶实测,把终锻温度闭环控制,这钱花得值。 问:大型锻件心部温度怎么保证?
答:通常用测温枪只能测表面,心部全靠“加热规范”撑着。比如直径1米以上的钢锭,加热时要分段保温,确保内外温差不超过50℃。我们上了锻造工艺执行系统(MES),把历史加热曲线、环境温度、装炉位置全纳入模型,手机端就能预警,再不用半夜爬起来看火。😏
自由锻与模锻,不是哪个高级的问题
有次展会上,一个年轻人问我:“现在精密模锻那么发达,自由锻是不是该淘汰了?”我差点笑出声。自由锻和模锻就像锤子和螺丝刀,没有谁更高级,只看活是什么。大型船用曲轴、水电主轴这种单件小批的大家伙,你用模锻?光模具费用就得几千万,还得上万吨压机,自由锻反而灵活。但模锻在汽车连杆、齿轮这些大批量零件上,那优势是碾压式的——尺寸一致性好,材料利用率高,后期机加工少。✅不过这几年有个趋势:结合自由锻制坯+模锻成形,既解决自由锻余量大问题,又降低模锻对毛坯的要求,尤其在钛合金航空结构件上应用越来越多。

答:通常首选自由锻,成本最低。但要注意锻造比!这是自由锻的核心指标,一般不小于3。如果原始钢锭偏析严重,还得镦粗拔长交替来,保证心部锻透。有个项目做300MW汽轮机转子,用了四次镦拔,超声波探伤一次过关。自由锻不是随便砸两锤就完事,里面的变形工艺设计才是真功夫。
热处理是个精细活,别只靠经验
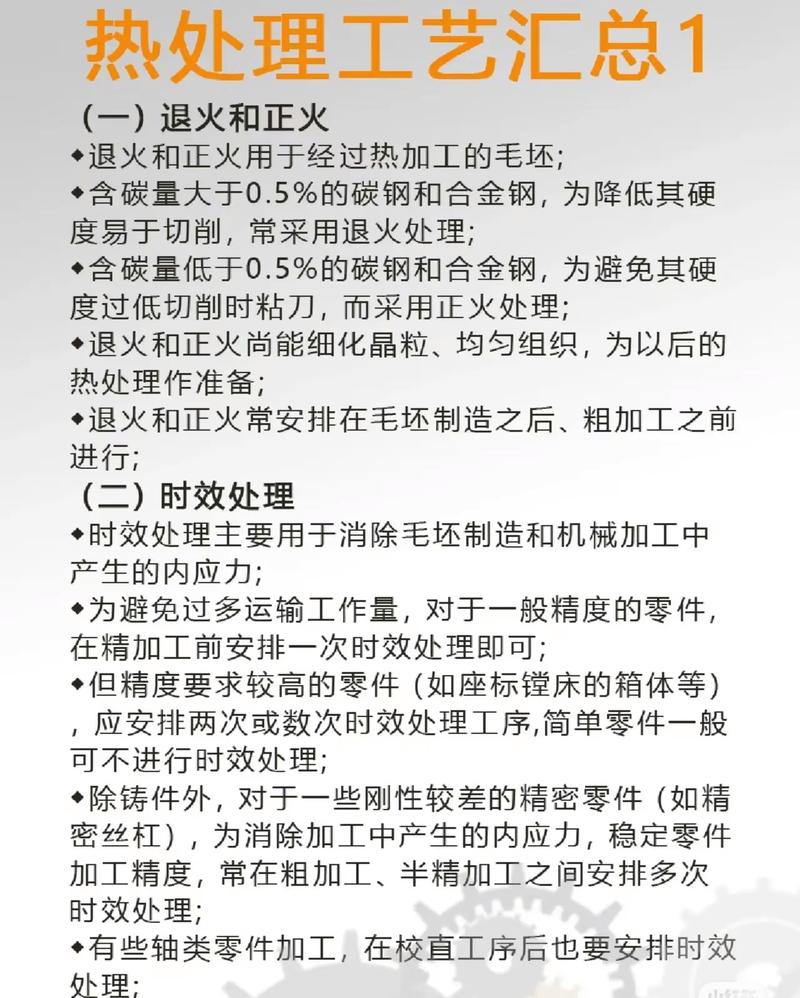
锻完不算完,锻后热处理往往决定最终性能的70%。不少小厂锻后直接空冷或者随便正个火,结果硬度不均匀、晶粒参差不齐,后续调质都救不回来。现在流行的是锻后余热淬火,节能不说,还能利用锻造形变诱发相变,细化晶粒。但这对节奏控制要求极高,从出模到入水的时间,以秒计。我们车间专门搞了个自动化产线,机器人夹着800多度锻件直接浸到淬火液里,工艺参数全是物联网闭环调节,再也不用工人推着叉车满车间跑。😄
问:现在精密锻造件还需要热处理吗?答:当然需要,而且更讲究。精密锻造只是在形状上接近最终零件,但晶粒取向、应力状态还是得通过热处理调整。比如精密锻造的齿轮,渗碳淬火根本少不了,不过因为余量小,变形控制更难,现在多用低压渗碳+高压气淬,减少畸变。这也是锻造自动化线必须配好的热处理单元的原因。
最后唠叨一句:任何工艺都不是死的。市场逼着我们做更薄、更强、复杂的锻件,那就得不断在模拟、检测、控制上投入。别等到裂了再找原因,预防比补焊省十倍。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺实战手记:从模具寿命到智能控温的那些坑 https://www.dachanpin.com/a/tg/65185.html