上个月那套高强钢梁类件,回弹大得离谱。试模试了五次,补偿做了又做,型面调得我心烦——差点把模具干报废。说实话,冲压这行,经验有时候比仿真靠谱,但也不尽然。那套模,CAE仿真报告写着回弹量0.8mm以内,实际冲出来……2.5mm❗
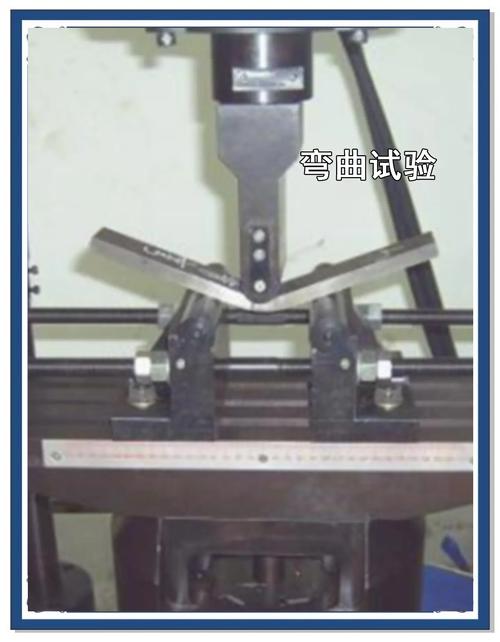
这行干久了,谁还没被回弹坑过几回。不过话说回来,正是这些坑,让冲压工艺的魅力值拉满。它不是那种按部就班的活儿,你得跟材料较劲,跟压机斗智,甚至跟模具温度计较半天。
回弹到底有多玄学?
我没跟你夸张。回弹这玩意儿,同一卷料、同一套模,上午下午都能差出0.3mm。板料厚度波动、润滑状态、压边力稍微变化,它都给你颜色看。有次用镀锌板,油膜厚了那么一丁点,摩擦系数变了,结果零件轮廓度直接超差。找原因找到半夜,最后拿干布擦了一遍板料,好了。气不气人?
现在的解决方案无非两条路:被动补偿和主动控制。被动补偿就是根据测量数据反向修正模具型面,纯粹试错。说实话,对简单型面还行,遇上带翻边、整体侧围那种,补偿一次好几万,肉疼。主动控制就高级点儿,像伺服压机配合在模传感,实时调节压边力、拉延筋阻力,日本那边有些线都快成闭环了。不过投资嘛……一条伺服线够买三台机械压机。
💡 小贴士:遇到高强钢回弹,别急着补模。先查板料批次屈服强度差,有些钢厂稳定度差到你怀疑人生。再测下模具间隙,局部偏大0.1mm都能让回弹量翻倍。
问:我们公司刚要上一条自动化冲压线,做汽车底盘件,材料以590MPa双相钢为主。回弹问题怎么从工艺设计阶段就规避掉?
答:这个问题问得好。首先,设计阶段就得把回弹补偿考虑进工艺数模里,别等模具铸好了再回头烧焊。现在主流的做法是全工序仿真,从拉延、切边到整形,每一步的应力释放都算进去。注意啊,仿真参数一定要用实际板料的拉伸试验数据,别用库里自带的通用曲线,那玩意儿害人。另外,工序设计时尽量对称,让两侧变形量接近,减少扭曲回弹。最后,如果有条件,留一道校正弯曲工位,用比较小的间隙强压一下,能抵消不少内应力。
模具材料没选对,神仙也救不了
讲个真事。2019年我们接了一批空调翅片模,量特大。采购图便宜,用了普通Cr12MoV,结果冲了20万次,刃口塌边,废料上跳,把凹模都啃缺了。后来换成进口粉末高速钢ASP23,寿命直接干到300万次,件件毛刺都没超0.03mm。成本确实高了三倍,但算上停机换模、修模工时,反而赚了。对吧,账不能只算眼前。
冲压模材料现在是五花八门。冷作模具钢从基础的Cr12、SKD11,到改良的DC53,再到粉末冶金的高速钢、硬质合金(如SKH51、V40),选择多了反而容易懵。简单原则:大批量、薄料、无间断生产,直接上硬质合金或粉末高速钢,虽然脆一点,但耐磨和抗粘着能力无敌。小批量、试制或有冲击的工况,韧性好的DC53、LD钢更稳妥,不容易崩刃。还有,表面涂层不要忽略,TiAlN、DLC对降低摩擦、防粘模效果拔群,特别是拉延不锈钢、铝合金时,堪称救星。
问:我们做家电外壳,冷轧板,量产很大,但模具经常要修,冲头断裂频繁。怎么选材和热处理能稳定些?
答:冲头断裂多半是韧性不够或应力集中。首先看冲头结构,小凸台、窄槽根部必须圆角过渡,别搞清根。材料上,如果现在用Cr12MoV,建议换成DC53或ASSAB 88,韧性好一个档次。热处理很关键,切忌淬火温度过高,回火要充分,至少三次,硬度控制在HRC58-60即可,别盲目追求高硬度。真空热处理炉子稳定些,淬火油也要定期检测。还有,冲裁间隙一定要对,太小了冲头受侧向力,容易断。最后,检查下冲头导向精度,导套间隙过大会引起附加弯矩。
拉延工艺:别让起皱和拉裂毁了你的好心情
拉延是冲压工艺的心脏。裂了,皱得跟老太太脸似的,哪个不头疼?其实,80%的问题出在压边力和拉延筋上。现在的数控液压垫能分区调压,比传统整体气垫强太多。但调参是门手艺,你得盯着FLD(成形极限图),看应变状态在哪。裂了?减点压边力,或者把拉延筋高度降一点。皱了呢?增大压边力,或加一条筋。
近两年热冲压成形(Hot Stamping)越来越火,尤其做B柱、门环这种超高强件。把板料加热到900多度,在模具里成形同时淬火,抗拉强度能冲上1500MPa。优点明显:形状精度高,基本没回弹;缺点也突出:能耗大、节拍慢、模具贵得吓人。一条热冲线,没个几千万下不来。不过为了轻量化和碰撞安全,主机厂都在咬牙上。
说个细节,热冲压的板料,涂层(Al-Si或Zn)太关键了。裸板加热氧化皮掉得厉害,模具很快拉毛。有涂层的就好很多,但同时也带来另外一个问题:涂层在高温下和模具粘着,脱模困难。所以,热冲模具一般要特殊表面处理,甚至用陶瓷涂层,再加上严格的润滑维护。
✅ 再念叨一句:不管冷冲热冲,板料进模前100%要清洗校平。很多车间嫌麻烦,省了这一步,结果压出来的件全是坑点和型面扭曲,最后怪模具不行,模具背锅都背出职业病来了。

写到这儿,想起上周去的一家配套厂,还在用老旧的机械压机做电池托盘,每分钟才6冲次,招工还困难。老板愁得不行。我跟他说,早晚得换伺服或油压机改自动化。冲压的明天,肯定是数字化、柔性化、高速化。不跟上,订单就拿不到。这话可能刺耳,却是现实。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺:这套模具差点报废,聊聊回弹控制的坑与光 https://www.dachanpin.com/a/tg/65186.html