我那被切削参数折磨的十年:干废二十把刀换来的血泪教训

上周,车间老王差点被骂哭。新来的立加干镍基合金,三刀下去刀尖就烧了——参数谁定的?他。 说实话,那参数表我看了都肝颤。线速度180m/min,每齿进给0.1mm,切深2mm。换我年轻那会儿,可能也会这么干。不过话说回来,现在的刀片再牛,也经不起这种硬怼。

速度、进给、切深,不是越大越好

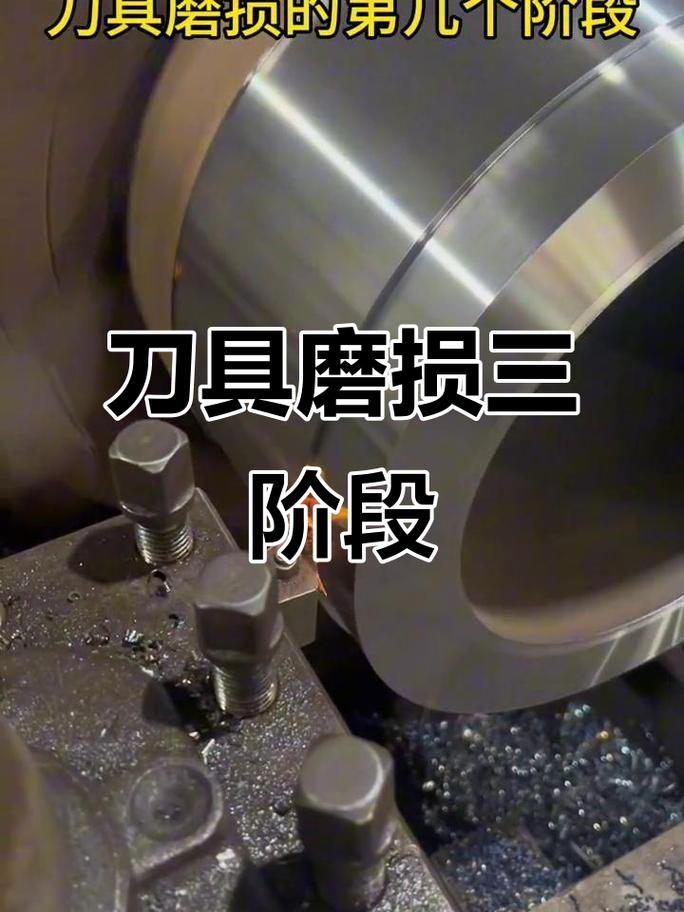
记得2013年,我第一次独立调试淬硬钢切削。师傅丢给我一句话:“切深要狠,进给要稳,速度看命。”我当时觉得这是玄学。 后来干废十几把刀才明白——切深小了,表面蹭,刀尖磨损快;切深太大,切削力暴涨,机床振得跟筛糠似的。进给快了刀崩刃,慢了效率直接腰斩。速度呢?高了烧刀,低了积屑瘤糊一脸。
数控加工中心切削淬硬钢刀片磨损特写
数控加工中心切削淬硬钢刀片磨损特写
尤其是干难加工材料,你看那些涂层厂商吹得天花乱坠,什么AlTiN、TiSiN,参数选不对全白搭。有一回我试切钛合金,用了某品牌顶级涂层刀片,线速度上到150m/min,切了两分钟,涂层直接起皮。后来调低到90m/min,反而跟切豆腐似的。所以别迷信“高速切削”这个词儿——它不是万能药。 掌握刀具与工件材料的匹配度才是核心。像加工不锈钢,很多人喜欢用P类硬质合金,但我更倾向M类,抗粘结性更好。不过话说回来,现在好多国产刀片一点不差,价格只有进口三分之一,干嘛非当冤大头?

切削液,用还是不用?这是个问题

干车削十多年,我见过最蠢的事就是:开着稀稀拉拉的乳化液,想省切削液,结果工件生锈,刀具寿命还打对折。 切削液的重点不是“有就行”,而是压力、流量、喷嘴位置。比如钻深孔,没有高压内冷的话,铁屑排不出,钻头分分钟挤断。但有些工况——比如灰铸铁粗加工——你干脆干切更好。因为切削液的热冲击会导致硬质合金刀片微崩。
机械加工车间高压内冷钻削效果对比
机械加工车间高压内冷钻削效果对比
有一次加工高锰钢,我特意换成微量润滑(MQL),烟雾小多了,而且切屑颜色金黄,说明散热刚刚好。要是猛浇冷却液,切屑断成碎粒,反而划伤已加工表面。这行干久了你就知道,太多“标准做法”得看实际情况灵活变通。 问:我这边干316L不锈钢,切削速度一上100m/min就严重粘刀,换过好几家的刀片都没用,怎么办? 答:粘刀一般是切削温度过高,不锈钢导热性太差。先别急着换刀,试试把切削液浓度提高,或者直接用切削油。另外,刀尖圆角半径适当磨大点,强化刃口强度。如果还不行,考虑一下物理气相沉积(PVD)涂层的刀片,比如带TiAlN+AlCrN复合涂层的,摩擦系数低。我自己有一招:把切削区域稍微预热一下,用感应加热到200℃左右,粘刀现象大幅减少——工件塑性变了。当然,这招要小心操作。

深孔钻削:一个让老师傅都头疼的活儿

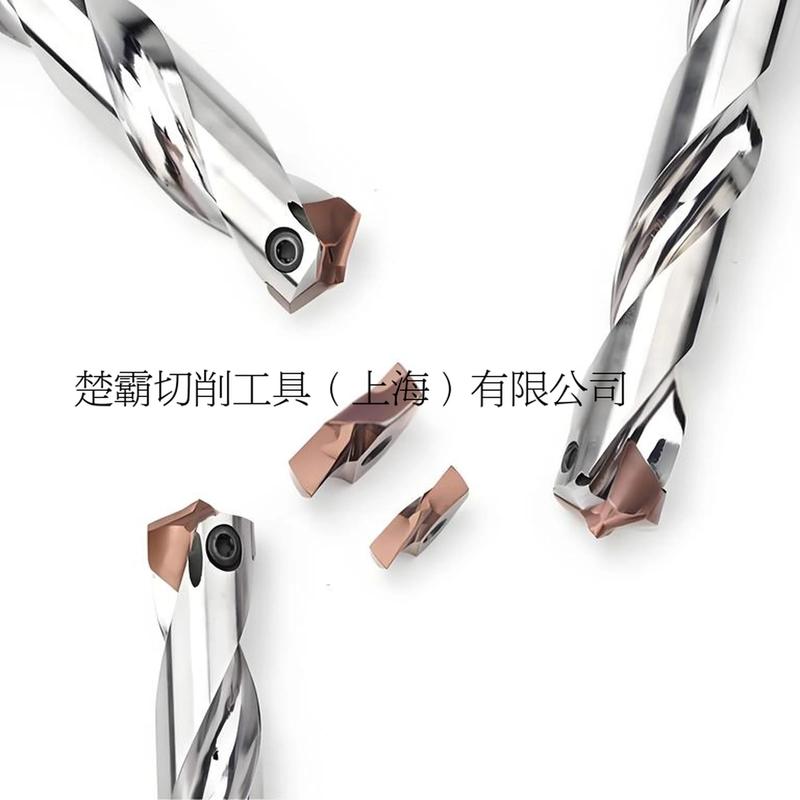
深孔加工——长径比超过10倍——是所有切削操作里最容易翻车的。断钻头、孔偏斜、表面粗糙度烂到要补焊,这些苦头我吃了不止一次。 核心就俩字:排屑。孔越深,切屑越难出来。必须用啄钻循环(G83),而且每次啄进深度不能超过钻头直径的1.5倍。更要命的是引导孔,如果先钻一个和深孔钻头同径的浅孔做引导,直线度能好很多。
枪钻加工不锈钢深孔内窥镜观察切屑堵塞
枪钻加工不锈钢深孔内窥镜观察切屑堵塞
还有,千万别忽略钻头修磨。磨损后的横刃会让你轴向力暴增,不崩才怪。我见过有人用磨损钻头硬干,结果钻头断在孔里,工件直接报废。说实话,一把好钻头也就几百块,废一个工件可能是几千——这账要算清楚。 问:小直径深孔(比如φ3mm,深60mm),用什么方法能不断钻头? 答:说断钻头就断钻头,简直绝望。绝招有几个:第一,高压内冷是必须的,冷却液压力至少10MPa,直接打到切削区。第二,工件材料如果是难加工的,先钻个中心孔,再用短钻头钻一段引导孔,最后上长钻头。第三,转速和进给要降下来,比如转速取常规的60%,进给取0.02-0.04mm/r,频繁排屑。第四,实在不行,试试枪钻系统,虽然成本高,但真能救命。另外,听声音——如果切削声发闷、尖啸,立即退刀,别犹豫。 话说回来,现在数字化车间里,很多机床自带切削负载自适应功能,遇到异常能自动退刀,这确实减少了好多断刀事故。但中小厂没这条件,就得靠人的耳朵和经验。 干了二十年切削,最大的感悟是:刀具是死的,参数是活的。那些手册上的推荐值,是在理想工况下得来的——你的机床刚性、夹具跳动、工件材质批次差异,都在打折扣。所以一定要“试切-监测-调整”循环。别嫌麻烦,废刀废活才真麻烦。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:我那被切削参数折磨的十年:干废二十把刀换来的血泪教训 https://www.dachanpin.com/a/tg/65187.html

赞 (0)
冲压工艺:这套模具差点报废,聊聊回弹控制的坑与光
上一篇 2026-07-11 23:21:44
我那被切削参数折磨的十年:干废二十把刀换来的血泪教训
下一篇 2026-07-12 01:07:47

相关推荐

  • 设备综合效率(OEE):别拿公式硬套,工厂用对才是真提效

    很多工厂搞数字化转型,第一步就是拉设备数据算OEE。算出来数字很好看,报表贴满车间墙,产能还是上不去。离谱吗?我见过好几个了。 别被标准公式骗了,工厂的设备综合效率(OEE)得算自己的 行业里默认的标准公式,就是可用率×性能率×合格率,对不对?最早这套是从丰田生产方式里出来的,针对的是大规模连续生产的场景。放到现在多品种小批量的接单式工厂里,硬套就会出问题。…

    投稿 2026-08-18
  • 水刀切割:为什么它是复杂加工的”万能手术刀”

    我干工业加工快二十年了,第一次见水刀一刀切透150mm厚的钛合金,切口连多余毛刺都没有,当时我下巴都差点掉在地上。 谁能想到几十年前只有航空军工才用得起的工艺,现在街边的加工店都能接活。 不是什么新技术,但最近几年才真正普及 水刀切割的原理其实不复杂,就是通过高压泵把水加压到几百兆帕,再从极小的喷嘴喷出来,加上石榴石磨料加速,就能切开几乎所有你能想到的材料。…

    投稿 2026-09-21
  • 为什么说自主移动机器人(AMR)是当下工厂柔性改造的最优解?

    上个月跑了趟长三角。蹲在一家做汽车底盘零部件的工厂待了一整天。原本堆着半层物料、挤着12个推叉车工人的通道,现在干干净净,只有三台蓝白色的自主移动机器人(AMR)按照订单节奏慢悠悠转,连原本管调度的老周都能坐在中控室喝茶。厂长给我算了笔帐,整条线改造花了不到九十万,省下来的人工、错发物料损失,算下来14个月就回本了。 别把AGV和自主移动机器人(AMR)混为…

    投稿 2026-08-16
  • 节能减排:绿色发展的必由之路与实践图景

    节能减排并非单纯的技术革新命题,更是关乎人类生存环境与社会可持续发展的核心议题。它以减少能源消耗、降低污染物排放为核心目标,贯穿于生产制造、居民生活、城市运营等各个维度,既是应对全球气候变化的关键举措,也是推动经济结构升级的内在动力。在资源约束日益趋紧、环境问题愈发突出的当下,深入理解节能减排的价值逻辑与实践路径,成为全社会共同的课题。 能源过度消耗与污染物…

    2025-09-16
  • 别等生产线停摆才慌:工业网络安全的落地坑与实招

    上周去苏州一家做汽车零部件的工厂蹲点,刚进车间就撞见运维小哥满头汗地扑在控制柜上——前一天夜里产线的PLC被勒索软件锁了,整条冲压线停了12小时,光损失就六位数。他跟我吐槽,之前厂里也觉得自己安全做得不错,办公网有防火墙,OT网和办公网物理断开,结果病毒是从外协工程师带的调试U盘里钻进来的。 真的。 别拿IT安全那套直接套OT网络 很多企业第一次做工业网络安…

    投稿 2026-11-09

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息