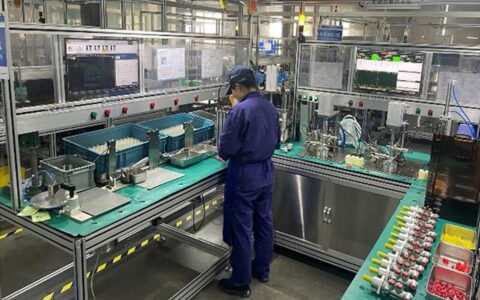
那天我站在车间里,盯着那条传统流水线,突然有种想砸东西的冲动。不是矫情——你见过那种动线吗?物料从东边搬进来,绕了三道弯,到工位时已经过了两个小时。操作工们像被钉在凳子上的木偶,重复同一个动作一万次。然后呢?换型的时候,天啊,那个混乱。我心想,这破玩意儿还能叫生产力?
后来我们推了单元化生产。说实话,一开始我也犯嘀咕:这玩意儿不都是小批量用的吗?我们这种中等批量、变种又多的订单,搞单元生产是不是找死?结果呢,啪啪打脸。不是那种书上写的“理论正确”,是真的在交货期和品质上实实在在反超了传统线。尤其让人惊喜的是员工反馈——他们居然说“上班没那么烦了”。这可真是意料之外。
一、U型线的魔力:别把工位当监狱
单元化生产最直观的改变就是布局。我们第一个改造的单元走的是U型线。什么叫U型线?就是机器和人站成个U字,入口和出口挨着。这样物料从一头进去,成品从另一头出来,路径短到离谱。以前跨几个车间搬运的零件,现在转身就拿到了。这种感觉——就像你从大开间的工位搬到了套间,所有家伙什儿都在手边。

但是,别把U型线神化了。布局只是皮囊,骨子里是物流动线的重新设计。我们当时请了个精益顾问,老头儿拿着秒表蹲了三天,只干一件事:算走动距离。最后把三台机床转了九十度,距离缩短了十二米——就十二米,一年省出近千小时。想想看,多么荒唐!原来那么多年我们都在为这十二米买单。所以啊,单元化生产的核心不是U型形状,而是极致压缩非增值时间。
不过话说回来,布局弄好了,如果还是原来那套大批量推动的逻辑,照样白搭。这就是为什么单元生产必须搭配拉动系统。我们用了最简单的看板——就一块白板,上面磁吸卡片代表在制品。前工序做完,看板空了才补,绝不多做。刚开始工人超级不适应,总想“多攒点”。我就反复说:多做一个就是浪费,就今天,别怕停机。结果呢?在制品库存降了六成,现金流马上活了。
二、多能工:别在一个人身上挂太久
好,布局搞定,物流动了,下一个痛点来了:人。单元生产对一线员工的技能要求完全不一样。传统线上一个人只装一颗螺丝,现在要操作三台不同设备,还要质检、还要换刀具……这哪是操作工,这简直是小掌柜的。所以多能工培养成了生死线。

问:怎么快速培养多能工?我们试过师徒制、轮岗、集中培训,全试过了。
答:最有效的其实是“压力+支持”双管齐下。先说支持:必须给员工看得见的技能矩阵。我们车间墙上贴着一张大大的矩阵表,横排是工序,竖排是姓名,会哪项就贴个绿点。凑满五个绿点工资上浮一级。大家天天看着,动力自然就有了。至于压力——你让他一个人守一个单元,干不出来就停线。这种“丢不起人”的心态比啥说教都管用。但也得防止把员工压垮,初期老员工带教,班组长顶岗,这些保障不能缺。
问:单元内的标准化作业怎么保证?毕竟每个人操作手法可能不同。
答:这正是单元生产容易掉坑的地方。我们吃过亏——换个人产量能差30%。后来强制搞标准化作业,但不是发作业指导书就完事。是让员工自己拍视频,自己挑最佳动作,最后编成标准。你猜怎么着?他们居然主动优化了十好几个动作。所以标准化不是枷锁,是让每个人站在同一起跑线,然后持续改进。
三、换型时间:那个隐藏的利润黑洞

说到这儿,必须聊聊换型。传统线换一次型要两小时,单元线呢?我们做到了八分钟。这差距不是吹牛的,是拿着摄像机一帧一帧抠出来的。没错,就是SMED快速换型那套。把内外部作业分开,能提前准备的统统在线外做完。然后你会发现,大部分时间都浪费在找扳手、调夹具、试错上。我们把工具车直接固定在单元边,做色标管理,连螺丝都按顺序摆好。结果?换型人员从三个减到一个,时间缩短九成。❗
可别以为换型快就够了。单元化生产的柔性能否发挥,要看排产逻辑。我们以前是按预测生产,现在改成按单元能力排单。每个单元有个负荷看板,订单来了直接挂在对应的单元名下,满负荷就拒单。刚开始销售跳脚骂人,后来发现交付率反而上去了,因为承诺的都是能准点交的。这种变化,说白了就是从“尽力做”变成“说到做到”。
不过,有些东西真不能省。比如设备保养。单元里机器间距小了,散热可能出问题,紧凑布局下灰尘聚集更快。我们好几台数控设备因为散热不良跳过闸。后来在每个单元加了独立通风管路,点检表精确到每班。所以单元化生产绝不是简单地把机器推到一起,TPM全员生产维护必须跟上来。
四、谁说单元生产不适用于大批量?偏见!

我听过各种反对声音。最典型的就是:“我们是大批量,单元化生产会拉高单件成本。”真是这样吗?我拿我们的一条中批量线做过对比:一个月产三万件同类零件,原来用专用自动线,换型几乎不可能;拆成两个标准单元后,虽然单件加工时间略长,但设备利用率从40%飙到85%,品质直通率提高17个百分点,综合成本反而降了22%。因为不再为“万一有订单变化”而囤货,不用养着停机率奇高的专用机。
当然,不是所有场景都适合单元化。极端大批量、单一品种,可能还是流水线高效。但只要品种超过五种,柔性单元的优势就开始显现。现在制造业订单越来越碎片,这个趋势谁都看得见。所以,别被“单元化只能小批量”的框框困住。✅
问:推动单元化生产最大的阻力来自哪里?
答:说出来你可能不信,不是设备,不是工人,是中高层管理者。他们习惯了看单线大产量报表,对单元那种“断流式”生产节奏本能抵触。需要不断用数据说话,演示在制品减少带来的现金释放,演示交期缩短带来的客户复购。最狠的一招是把财务经理拉到车间,用现场在制品数给他算占用资金。等他眼睛亮了,阻力就消了多半。
说到底,单元化生产是一场关于“尊重人性”的实践。它把工人从机器附件变回完整的人,把管理者从报表焦虑中解放出来。过程当然不全是浪漫,有阵痛,有吵到拍桌子的会议。但当你看到单元里的员工主动把产量进度画在小黑板上,画个笑脸,你会觉得——值了。这才是制造本该有的样子。
最后唠叨一句:别等完美了再动,先拆出一个角落试试。单元化本质是实验性进化,不是设计院的完美图纸。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:从抓狂到真香的实战手记 https://www.dachanpin.com/a/tg/61332.html