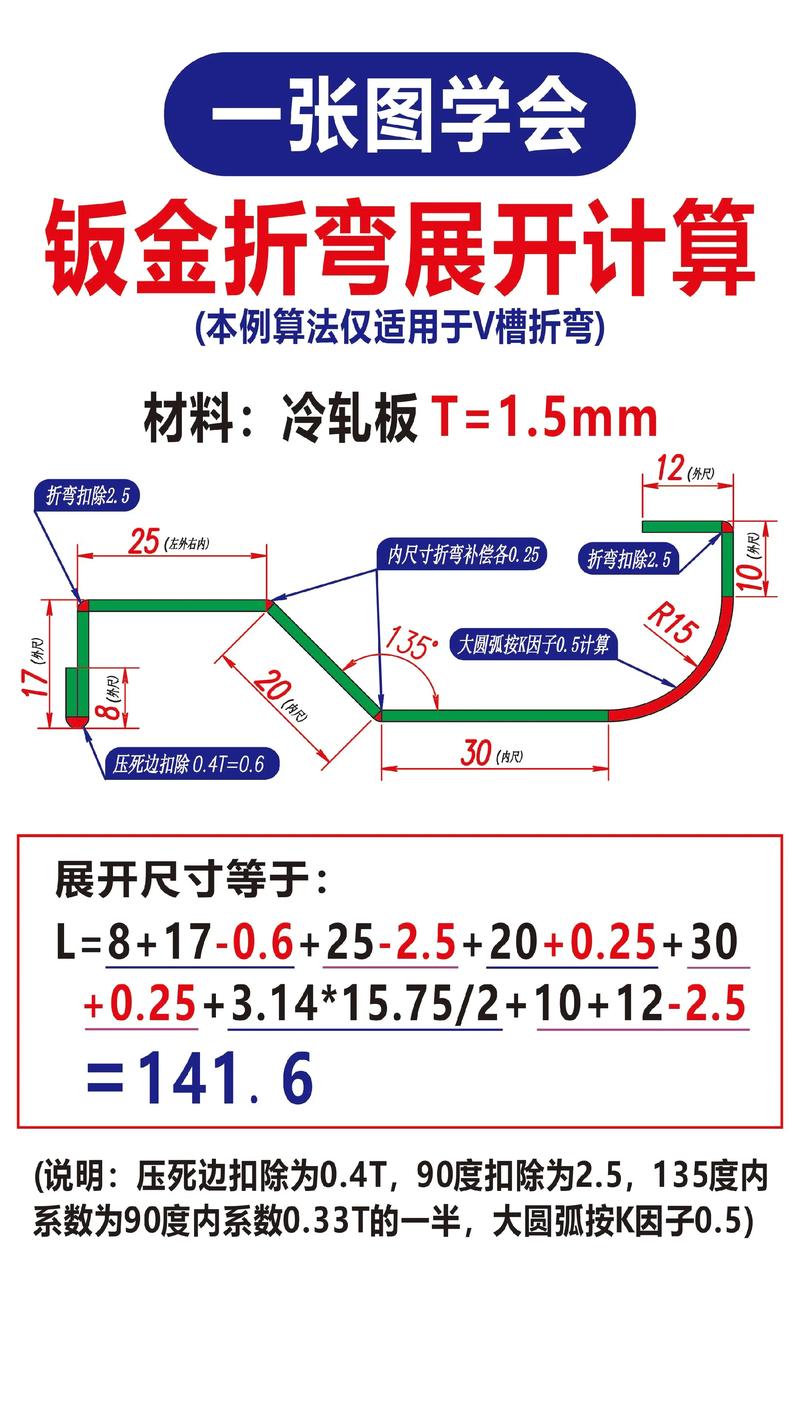
钣金折弯,说难也难,说不难?谁干谁知道。精度,永远是个坑。前两天车间压一批304不锈钢罩壳,图纸要求90度±0.5°,结果出来——肉眼可见的歪,质检直接开骂。说实话,干这行二十年,每次碰到折弯公差严的活儿,心里还是打鼓。
你以为是材料不听话?其实是整个系统在跟你作对。机床、模具、板材、甚至操机工打个喷嚏都能把角度吹没。最阴险的刺客是回弹——钢板压下去,一松手,它又弹回来一点,像弹簧。不同材质、厚度、折弯半径,回弹量天差地别。我试过1mm冷轧板,压87度才能稳定回弹到90度;换成2mm不锈钢,得压到85度。全凭经验摸索?那是赌博。
回弹,你算计过我吗?
回弹这玩意儿,搞机械的都懂,但真正能算准的人不多。书本上那套公式,K因子、中性层、弯曲半径……算出来跟我妈称菜一样,大概齐,但不精确。为什么?因为现实里板料根本不均匀。同一批304,硬度和屈服强度能差出10%,你拿上一张的补偿值去压下一张,结果可能还是个悲剧。
更烦人的是复合折弯。一个工件上三四道弯,每道弯的回弹相互影响,最后一累加,偏差放大到你怀疑人生。❗ 所以,别迷信单道补偿,要看整体变形趋势。我们厂现在用折弯机自带的激光角度测量,边折边测,实时修正,总算不用像以前那样先压个十来件试模。可是激光头也娇贵,灰尘大了就罢工,维护费用比人工还贵,找谁说理去?
问:那到底怎么计算回弹补偿角度?有没简单的法子?
答:简单?有,多试几件,拿角度尺量,再凭经验调。正经的算法涉及材料本构模型和有限元仿真,一般小厂玩不转。现在折弯机控制器里内嵌了材料库,选好材质和板厚,它会自动给出补偿值,八九不离十。但前提是你得买对它授权的数据库,一套几十万……要是自家常用就那么几种板,还是靠师傅的经验口诀来得实惠,比如“不锈钢压狠点,铝板悠着点”。不过遇到高强钢、钛合金,千万别省试模费,该做样就做样。
模具间隙:玄学还是科学?

别光盯着回弹,模具间隙才是暗地里捅刀子的。上下模之间的间隙,大了折弯角度不准、圆角变大;小了模具磨损加剧,甚至啃伤板材。理论上,间隙应该是板厚的1.0~1.2倍,可实际上,你拿千分尺量模具开口,发现厂家标的10mm,实际9.95mm;板材标称2.0mm,实测1.95mm。一堆误差攒一块,间隙早跑偏了。
有一种坑爹情况:同一副模具,折低碳钢好好的,换不锈钢就刮花表面——因为不锈钢对间隙更敏感,需要更均匀的间隙分布,而老模具导轨已经有偏差了。这时候你得换精密模,或者给不锈钢贴膜。薄板(小于0.5mm)对间隙更是挑剔,差0.02mm,折弯角就能差出1度。✅ 经验之谈:薄板折弯前先把模具擦拭干净,微小铁屑都能毁了整批活。
问:不同材质和厚度,模具间隙到底怎么选?
答:这是个经验+手册的活儿。一般参照模具厂商给出的间隙表,比如碳钢板厚1mm,间隙1.1mm;铝板则偏小一点,1.05mm,因为铝更软,容易流动。但千万别生搬硬套,要结合你实际的折弯半径和角度。如果追求高精度,就上整体式可调间隙模座,用塞尺一点点调,调到透光均匀为止。不过那玩意儿贵,赶货时根本没那工夫。我现在做法是:常规板厚用快换模夹,预设好几个间隙挡位,换模同时调间隙,凑合着用。
机器比人靠谱?现代折弯的降维打击

前些年见识过一家德资厂,折弯机全电伺服,配自适应补偿系统。操作工就负责上下料,按个按钮,角度检测、回弹补偿、模具磨损补偿全自动。出来产品一致性吓人,同一批次角度波动不超过0.2°。当时我心里拔凉——这得砸多少老师傅的饭碗?
但后来发现,高端机固然牛,可配套的夹具、后挡指、模具都得跟着升级,一套下来没个三百万打不住。国内多数钣金厂还是液压折弯机为主,这两年也加装了角度传感器和数控后挡料,插上U盘就能跑程序,比以前手扳脚踩强太多。可说到底,钣金加工这行当,机器再聪明也离不开人的判断。比如板材本身有内应力,激光切割后边缘硬化,折弯时突然开裂,再牛的补偿也料不到。💡 这时候,就得靠老法师听声音、看火花,提前预判。
数控冲、激光切割、焊接、表面喷涂……这些工序我没扯太多,但任何一个拉胯,折弯这关都白干。前道切割尺寸偏差0.1mm,折弯定位基准就跑了;焊接变形没控制好,折弯件装不上。所以别孤立看折弯,它是钣金加工链条里最脆弱的一环,前后都得伺候着。
去年有个单子,200件不锈钢电柜门,折弯四边,要求对角线误差不超过1mm。我们试了两次,折弯顺序换了好几种,最后发现得先折长边再折短边,并且每折一道就测对角线,及时微调后挡料。搞了整整一天,交活时客户竖大拇指,可利润全贴人工里了。这就是现实:精度和效率,从来是一对冤家。
行了,折弯这点破事儿,说多了都是泪。下次再聊喷涂前处理怎么防锈吧——那又是另一个坑。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工:折弯精度,一个让老师傅都头秃的冷血杀手 https://www.dachanpin.com/a/tg/65190.html