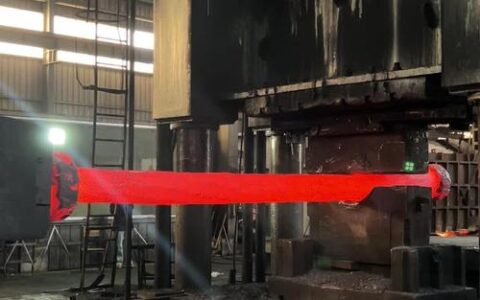
热处理:淬火裂纹,我踩过的坑和一点心得

说实话,干热处理这行二十年,最怕听到淬火后那声脆响——不是工件裂了,是心裂了。裂纹这玩意儿,神出鬼没,有时候明明工艺没变,偏偏就给你来一下。💢

裂纹从哪来?——别全怪材料

有人张嘴就说“材料问题”,材料冤不冤?当然,夹杂物、偏析是祸根,但咱们工艺上犯的错更多。比如加热速度,奥氏体化温度过高,晶粒一粗大,脆性就上来了。可就算温度对了,冷却呢?水淬还是油淬?浓度、温度、搅拌——每一个都是变量。我见过老师傅用手试水温,准得很,但那手感没法写进作业指导书啊。😅
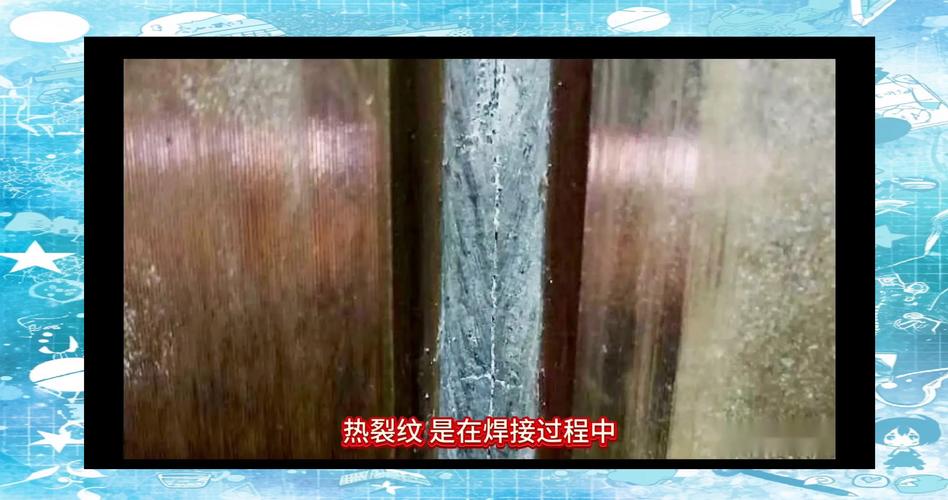
淬火裂纹的宏观形貌特征
淬火裂纹的宏观形貌特征


记得有批40Cr的轴,淬火后表面细如发丝的裂纹,开始以为是磨削裂纹,后来金相一看,马氏体针粗大,残余奥氏体多,典型的过热。可查记录,炉温正常。最后发现,热电偶套管裂了,炉内实际温度高了30度!这个教训:测温系统校准不是走形式。

冷却的学问——不是越快越好

冷却的学问——不是越快越好
冷却的学问——不是越快越好
很多人误区:淬火就是使劲冷。其实冷却曲线的控制才是精髓。油淬时如果蒸汽膜阶段过长,冷却不均匀,内应力大到零件直接崩裂。现在不少厂子上了高压气淬真空炉,冷却速度可调,尤其对模具钢,变形小、裂纹少,但成本摆在那里。💸

问:为什么有些工件淬火后当场不裂,放置一段时间才裂?
答:这叫时效裂纹,残余奥氏体在室温下慢慢转变成马氏体,体积膨胀,加上氢脆推波助澜,愣头青一样突然就裂了。对策是深冷处理,把残余奥氏体逼出来,或者及时回火,让氢有机会逸出。但深冷也有风险,控制不好应力更大。

问:水淬就一定比油淬容易裂吗?
答:通常是,但也不绝对。我试过PAG水溶性淬火液,浓度调好了,冷速介于水油之间,对有些合金钢既不开裂硬度还上得去。关键在浓度监控,我们用折光仪每天测,比凭感觉靠谱多了。

回火——千万别省时间

淬完火马上回火,这是铁律。但回火温度和时间的搭配,差之毫厘,谬以千里。有些车间为了赶工时,回火时间缩水,硬度是合格了,但韧性不足,装机后一受冲击,拦腰断。🤯 特别是弹簧钢、工具钢,二次硬化区间要避开,不然回火脆性找上门,哭都来不及。
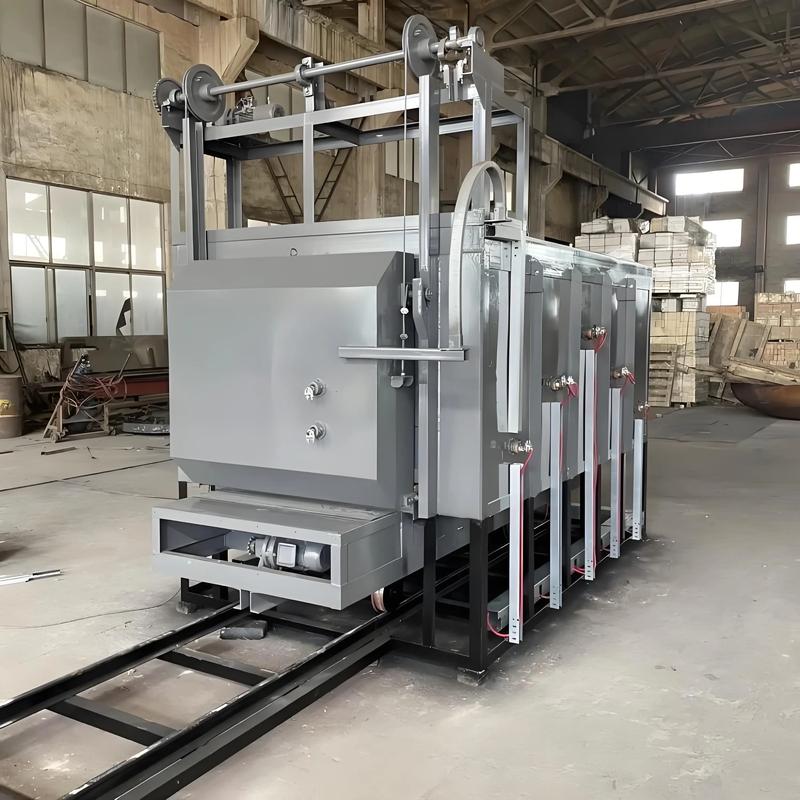
高温回火炉内零件摆放
高温回火炉内零件摆放


最近我们上了一套工艺仿真软件,输入材料、形状和冷却条件,能预测残余应力和变形趋势,AI优化热处理工艺不再是噱头。但别全信软件,经验还是得占一半,毕竟实际炉况天天在变。比如装炉量大了,加热均匀性就受影响,仿真可算不到这个。❗

实战防裂几点土招

我自己的土办法,不一定上得台面但管用:
– 复杂件在危险截面预涂保护泥,减缓冷速,类似局部退火的作用;
– 淬火介质温度,油温最好60-80℃,水温保持30℃以下,但用循环泵搅匀;
– 工件进炉前彻底清洗,别让切削液残留,那玩意儿硫、氯多,高温下腐蚀晶界,应力腐蚀开裂就来了。
– 淬火后别急着冷到室温,带点余温回火,能阻断裂纹扩展。

说到底,热处理是材料、工艺、设备、人的四重博弈。再先进的炉子,遇到图省事的操作工,一样给你整出一堆废品。干这行,敬畏心得有,但也别被裂纹吓住了,多拆几个废品,多磨几次金相,手感自然就出来了。💡

最后啰嗦一句:记录,详细记录!每次裂纹出现的时间、位置、炉号、批次,攒够数据就能画出规律。这是数字化留给咱们老师傅最好的遗产。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理:淬火裂纹,我踩过的坑和一点心得 https://www.dachanpin.com/a/tg/65192.html

赞 (0)
表面处理实战笔记:这些细节决定了你的零件寿命
上一篇 2026-07-12 02:52:45
电镀防锈硬核指南:做对这三个细节,投诉少八成
下一篇 2026-07-12 04:00:45

相关推荐

  • 智慧社区:重构居民生活的温暖空间

    当清晨的阳光透过窗户洒进客厅,居民李女士拿起手机轻轻一点,小区门口的智能快递柜便已解锁,她无需再为取件时间奔波;傍晚下班回家,车辆刚驶入社区入口,智能道闸便自动识别车牌抬杆,同时家中的智能温控系统已根据她的习惯提前调节好室内温度。这样的生活场景,如今已成为许多智慧社区里的日常。智慧社区并非冰冷技术的简单堆砌,而是以居民需求为核心,通过科技手段优化社区服务、提…

    投稿 2025-09-12
  • 制造工厂降本增效的破局点:全面质量管理(TQM)落地实操指南

    我见过太多工厂,花大价钱请咨询公司做全面质量管理(TQM),最后变成墙上贴满标语,没人当真。该出的不良还是出,成本降不下来,订单丢了,老板拍桌子骂娘都没用。 为什么你的全面质量管理(TQM)从来落不了地? 很多人对TQM的天生误解,就是把它当成了“事后质检”的升级版,以为就是多招几个质检员,最后一关多堵几次,完事。实际上,TQM的核心是全流程、全人员、全成本…

    投稿 2026-09-04
  • 日光里的情书:那些被太阳能温柔包裹的日子

    晨光爬上老旧居民楼的天台时,总是先吻亮那排深蓝色的光伏板。七十岁的张桂兰奶奶会准时搬着小马扎坐在旁边,看着面板上跳动的数字轻声念叨:“又攒下两度电,够给小孙子煮牛奶了。” 这抹嵌入日常的蓝色,正悄悄改写着千万个家庭的生活轨迹,把阳光的馈赠酿成柴米油盐里的温暖。 光伏板的反光里藏着太多故事。在西部的黄土坡上,支教老师李梅第一次按下教室灯的开关时,孩子们发出的惊…

    2025-09-23
  • 锻造工艺选型避坑:自由锻与模锻的恩怨情仇

    干了二十年锻造,我敢说,选错工艺的代价,比模具报废还肉疼。去年,车间一组风电主轴,客户咬着后槽牙要了自由锻,结果加工余量留了 12mm,料头切下来都能再打个小件。多花了七吨钢,加上多出的机加时,最后算总账——亏了。从此我学乖了,先看批量再拍板。自由锻还是模锻?这账得细算。 自由锻:大件单打,手艺活里的硬功夫 自由锻这东西,锻比调对了是艺术,调废了就是灾难。像…

    2026-06-06
  • 模具设计,别再被老经验带沟里了——浇口、变形和那些反直觉的设计思路

    上个月去车间,看见一个新模试模,料刚打进去,压力曲线就抖得像心电图。不用看都知道,浇口要出事。果然,短射加喷射痕,一套新模就这么废了半天工。我问设计的小伙子:浇口怎么定的?他理直气壮:按Moldflow跑出来的啊。我直接把仿真结果拉出来,浇口区域那可怜的灰色警告,他当正常忽略……唉。 说实话,模具设计这行干久了,最大的感触就是——软件永远替代不了人的判断。特…

    2026-06-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息