
干了十几年铣工,最怕的就是听到‘嘣’的一声——又断刀了。这行当,说简单也简单,装夹、对刀、按循环启动。说复杂,那真是深不见底。刚入行那会儿,师傅甩给我一句话:‘铣削加工,三分手艺,七分刀具路径。’我当时没当回事。现在?我恨不得把这句话刻在机床上。
顺铣 vs 逆铣?别再凭感觉了
很多人到现在还搞不清顺铣逆铣,或者以为逆铣更‘安全’。错!大错特错。除非你的机床是爷爷辈的普通铣床,丝杠间隙大得能塞硬币,否则——给我死死记住——凡是能顺铣的场合,绝对不要逆铣。为什么?表面质量、刀具寿命、功耗,全方位碾压。逆铣时切削厚度从零开始,刀刃要在工件表面挤滑一段距离才真正啃进去,后刀面磨损快得吓人。顺铣直接切进最大厚度,冲击是大,但现代数控机床的刚性和伺服响应足够应付,换来的是光洁度和刀具寿命的成倍提升。
不过话说回来,上个月处理一件超级硬的沉淀硬化不锈钢,顺铣居然崩刃了三次。最后我硬着头皮换逆铣,清了根,再顺铣精修。有时候这破事儿就没个绝对。
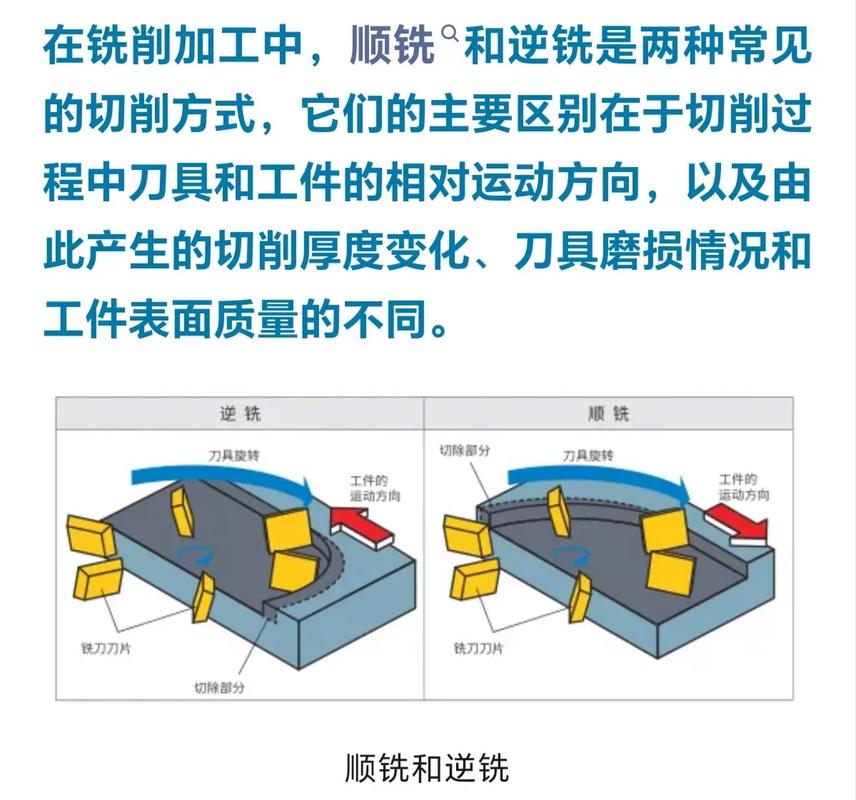
对了,有些软材料,比如纯铝、紫铜,逆铣反而会——怎么说呢——像抹腻子一样把金属抹在表面,堵死容屑槽,然后‘咔吧’一声。你懂的。所以,看清材料,软材料顺铣,硬材料要分情况,别一根筋。
刀具路径的妖路子:自适应加工到底香不香?
前年厂里上了套CAM软件,推销员吹得天花乱坠,什么‘自适应铣削’、‘恒定切削载荷’、‘刀具寿命延长40%’……我半信半疑。结果一试,真香!但也出了不少幺蛾子。自适应刀路看起来像喝醉的蚯蚓,歪歪扭扭,可实际加工时主轴负载稳得像一条直线。特别是深腔开粗,传统层切每刀切入的时候主轴嗷一声,退刀又瞬间空载,刀片冲击得跟打铁似的。自适应路径始终保持接触,切削力恒定,适合高速加工。
但!提示一句:机床的动态性能跟不上,再好的刀路也白搭。我们那台旧立加,走自适应路径时拐角处加速度上不去,反而震得一塌糊涂,还不如老老实实摆线铣。对了,摆线铣这种老古董,在某些场合比自适应靠谱,比如狭窄槽、角落清根,能避免刀具包死。别看不起老方法。

玩自适应加工还有个大坑——后处理。非要把那些圆弧和样条转换成机床能认的G代码,有些老系统读小线段直接抽风,走起来一顿一顿。必须加圆弧过滤或者用NURBS插补,不然表面全是振纹。
切削参数:千万别迷信厂家推荐值

刀片盒子上印的切削参数?参考下就行,当真你就输了。实验室数据,工况理想,实操中鬼知道会碰上什么。有一次按推荐值铣钛合金,线速度给到80米,刀片寿命只有3分钟。后来我降到50,反而干了一个小时还好好的。热量积聚是死穴,钛合金导热差,热量全堆在刃口,必须降速加大冷却。
不过也有反例。铣铝合金时,速度太低反而积屑瘤,恨不得直接拉满转速,然后高压内冷对准了冲。说到冷却,切削液还是干式?争论没停过。不锈钢粗加工,干式加压缩空气吹,切屑不缠刀;精加工还是得上切削液,光洁度有要求。但铸铁,妥妥干切,别弄得到处是泥。
问:铣削加工中切屑缠刀怎么破?
答:提高每齿进给量,让切屑变厚,容易断;或者用断屑槽刀片;再不行就改程序,走螺旋插补,别让切屑连着。实在没辙,装个高压断屑装置,物理打断。我们厂有个土办法——拿根铜管接压缩空气对准切削区,破事了。
问:深窄槽铣削,刀具刚性差,震得厉害怎么办?
答:先钻个底孔,然后插铣。插铣是轴向受力,径向力小,稳定性好太多了。要么用动态刀路,小切深、高进给,避开固有频率。一定要短的刀柄,最好液压刀柄,跳动小。也别一次切到底,分层,留余量清底。震刀这事儿,一不小心就废件,切记。
还有一个邪门经验——逆铣加插补。有时候顺铣震,换成逆铣反而稳,因为切削力的方向把工件压向夹具,刚度上去了。但仅限粗加工,精加工别这么玩,光洁度会哭。
五轴加工?别把买设备当万能药

这几年五轴机普及,老板们以为买了五轴就能为所欲为。太天真。五轴联动铣削最大的挑战不是编程,是工艺安排。怎么装夹?怎么避让?怎么控制刀轴矢量避免奇异点?刀尖跟随功能要是没调好,一转摆角度,位置就飘了。还有后处理,每个机床的旋转轴配置不一,不带RTCP的更要命。
但我们搞了个叶轮,五轴一次成形,那成就感——爽爆!不过调试阶段整整折腾了一周,撞刀三次,心在滴血。所以五轴加工,仿真一定要做到万无一失。不检查代码直接上机,就是耍流氓。
问:五轴后处理出的程序,上机发现刀尖点不对,咋排查?
答:先确认机床的RTCP功能是否开启有效;再检查后处理中旋转轴偏置值是否正确,这数值差5毫米就完蛋;还要验证CAM软件里机床模型的运动学链,与实际是否一致;最简单的,找个标准棒,跑一下五轴联动精度测试程序,拿千分表打出来看。
好了,本来只想聊聊刀具路径,结果扯了这么多。这些坑也都是花钱买来的教训。铣削加工,说到底还是靠实践,理论是基础,但现场才是真章。下次再聊吧,车间又喊我去救火了——一台新的铝件腔体,表面有一圈波浪纹,头疼。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:一个老铣工的自白:铣削加工里的那些弯弯绕绕,真是一坑接一坑 https://www.dachanpin.com/a/tg/65196.html


