说实话,搞车床的,谁还没被铁屑欺负过?🤬 刚调好尺寸,一团亮晶晶的“钢丝球”就缠在刀杆上,要么把工件表面划得稀烂,要么“砰”一声把刀片崩了。你正要骂娘,它又忽然断了… 哎,这断屑的事,是玄学吗?
千万别小看这团“刨花”
很多新手觉得,铁屑嘛,断不断无所谓,只要尺寸准就行。错!大错特错。我亲眼见过隔壁厂,因为长屑缠住刀塔,自动换刀时把主轴都憋停了,维修费够买半年刀片。💸 更别说安全隐患——高温的带状切屑像条长蛇,甩出来抽到人,可不是闹着玩的。所以断屑不只是加工质量的事,是保命的事。不过话说回来,断屑的学问,书本上那几页根本不够看。

通常教材会告诉你,调整切削三要素:加大进给、减小切深、降低速度。行得通吗?行,但只对一半。比如车45钢,我用Vc=150m/min,f=0.25mm/r,ap=2mm,那屑是“C”形,漂亮。但换成304不锈钢,同样参数,出来就是一团乱麻!🙈 为啥?材料特性。不锈钢粘、软,容易产生积屑瘤,切屑根本成不了形。这时候你得反着来——降速、大进给、小切深?可能更糟。我试过最管用的招是:刻意提高切削速度到180以上,让刀尖热到发红,材料变软,反而容易断。教授肯定说会烧刀,但车间里,刀片寿命短点总比工件报废强。对吧?
刀片上的槽,学问比你想的深
断屑槽,厂家的样本画得花里胡哨。什么三维断屑槽、波浪刃口… 但实际用起来,你会发现,同一款槽型,车不锈钢和车碳钢,表现一个天上一个地下。我不太信样本上的那个切深-进给范围图,那是在理想状态下测的。你机床有间隙、刀杆悬伸长了,刚性不足,实际切深波动大,槽型就不在最佳区间。
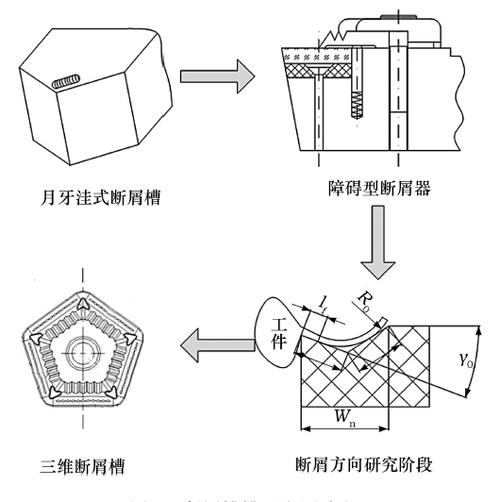
我总结的野路子:加工软材料,槽要窄、要深;加工硬材料,槽要宽、要浅。为什么呢?软材料屑不容易卷,你得逼它卷紧,窄槽让它卷曲半径小,容易折断;硬材料屑本来就脆,太窄的槽会把屑挤碎成粉末,反而不好排,宽槽让屑从容流过。这跟教科书不一样,但好使。
还有个小诀窍:如果切屑总是不断,在刀片上磨一个卷屑台——拿金刚石锉刀在断屑槽反面轻轻开一个小平面,改变切屑流出方向。这招现在很多数控刀片都没有了,因为都是成型烧结的,但手磨刀时代,老师傅都这么干。现在虽然不用手磨刀,但遇到特别难缠的材料,买几片可转位刀片,自己稍微改磨一下,效果惊人。⚠️ 不过要注意,不要磨到涂层,否则更容易磨损。
机床刚性与断屑的微妙关系
你发现没?同样参数,老旧车床和新车床,断屑效果天差地别。原因就在刚性。床身软、导轨磨损,刀尖会产生微小振动,切屑一会儿厚一会儿薄,怎么可能稳定折断?我有一回死活调不好,后来发现是刀架锁紧螺丝松了,上紧后屑就“啪啪”断得干脆。所以,断屑之前,先查机床。主轴跳动、刀架间隙、刀杆悬伸… 这些细节比参数表重要。有时候把刀杆转个角度,避开共振点,都比换刀片管用。记得用测振仪测一下,别凭感觉。哎,现在很多年轻师傅懒得查机床,只抱怨刀片不好,真是的。
QA 现场答疑:你关心的断屑问题
问:我车不锈钢304,切屑总是长长的不肯断,用了好多刀片都不行,到底怎么选刀片?
答:一言难尽。首先别迷信进口品牌,试试日系或国产专门针对不锈钢的牌号,比如带“MU”或“SM”后缀的。槽型选前角大、刃口锋利的,但一定要带断屑槽,最好是小圆坑或波浪形刃口,这种能产生应力集中。参数上,f不能低于0.15mm/r,否则就是刮削,断不了。切深ap不要太小,至少0.5mm以上。冷却液一定要足量,直接冲在刀尖,高压更好。还有,如果允许,把工件预钻个小孔,切屑流向改变,也有帮助。
问:车削铸铁时,铁屑都是粉末,飘得到处都是,怎么破?
答:铸铁本身就是脆性材料,断屑不是问题,问题是粉尘。你该考虑的不是断屑,而是排尘。最好用吸尘装置,没有的话就大流量切削液冲,让粉末湿漉漉的,不扬尘。刀片选带负倒棱的,这样切屑成小片状,而不是粉末。切削速度不要太低,稍高一点能让切屑稍微发红粘结,形成小颗粒而不是粉尘。不过铸铁加工,首要考虑的是机床防护,否则导轨很快就磨损了。
冷却液:别让它帮倒忙

很多人觉得断屑全靠冷却液,使劲儿浇就对了。错!对于有些材料,比如钛合金,高速车削时冷却液突然浇上去,热冲击可能导致刀片裂纹,而且切屑反而更不容易断,因为冷却让材料变韧。我曾经车TC4,干切反倒断得利落,冒火花但没关系。所以,冷却液不是万能的,关键是冲到位置,而且压力要够。现在流行高压冷却,压力几十上百bar,直接撬开切屑,那才是黑科技。但普通车间哪有这配置?那就得用偷懒法:把冷却管弯到刀尖下方,让液流从下往上冲,把切屑顶起来,效果不错。
最后唠叨一句:断屑没有万能公式,你得跟机器、材料、刀片死磕。每换一批材料,性能都可能不一样。记录每次成功的参数,写在本子上,比软件靠谱。好了,吐槽完毕,欢迎交流你的断屑破事。😉
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工断屑难题:教科书不写的实战歪招,专治缠屑崩刀 https://www.dachanpin.com/a/tg/65197.html