做MSA的时候,你有没有过这样的瞬间——看着GR&R报告上的那个百分比,心里咯噔一下,然后告诉自己“可能是操作员手抖了”?
我见过太多这样的案例了。真的。一台几百万的加工中心,做出来的活儿废了,最后查出来是那个花了三百块买的卡尺在作妖。测量系统分析,绝对不是走走形式。
测量系统分析(MSA)到底在分析什么鬼?
说白了,MSA就是让你的量具、操作员、测量方法——整个测量系统——原形毕露。我们不是要完美的零件,而是要一个诚实的测量结果。如果一个系统连自己都骗,你还怎么相信它测出来的公差判断?
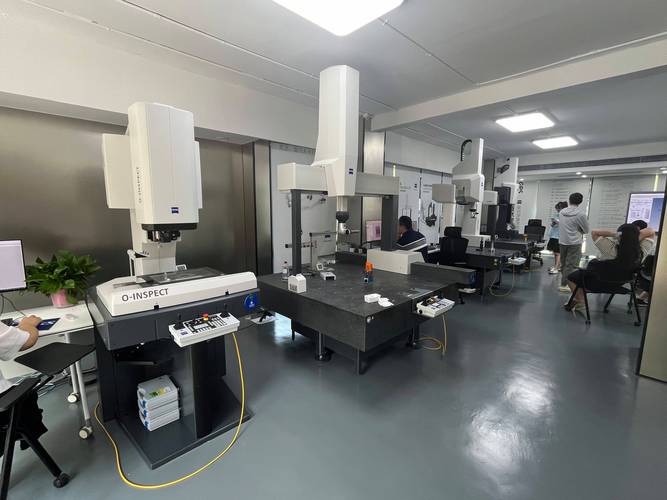
我在某个供应商那里见过一台崭新的三坐标测量机,校准报告漂亮得像假的一样。结果?GR&R做出来接近40%。你知道这意味着什么吧——这台机器测出来的值,跟真实值的偏差,加上重复测量的波动,基本是在“随机数生成器”的边缘疯狂试探。后来发现,他们车间的压缩空气含水率太高,影响了气浮导轨。谁能想到呢?对吧。
所以,偏倚、线性、稳定性、重复性、再现性——这些术语不是用来填表格的,是诊断工具。偏倚告诉你系统是不是习惯性地偏高或偏低;重复性(EV)揭露设备本身的波动;再现性(AV)拷问不同操作员之间的一致性。当AV远大于EV的时候,你的培训可能出大问题了,而不是设备。
我有个习惯,拿到数据先不做ANOVA,直接画散点图。让每个操作员测同一组样件,按顺序画出来。如果你看到一个操作员的数据点像喝醉了酒,另一个却整齐得像士兵队列——不用算我都知道,NDC肯定不够。有时候眼睛比公式快。
破坏性测量的MSA:谁说非连续数据就得认命?

每次提到破坏性试验,比如拉伸强度、冲击试验,很多人就双手一摊:“这怎么分析?测完样件就废了,没法重复测量啊。” 哎,这是典型的思维懒惰。
确实,传统GR&R需要同一个零件反复测量。但破坏性测量也有路可走:样件内同质性假设。比如你把一批熔融塑料看作均匀的,浇铸成多个样条,随机分给两个操作员去拉。这本质上就是把“样条”当作“零件”,只不过你得确保过程真的稳定到可以这么假设。我曾经为了验证一批铝型材的同质性,把同一挤压段切出来的前十根都测了硬度,结果发现头尾波动比我以为的大得多。所以假设不能拍脑袋。
另一个办法是用嵌套方差分析。如果你能保证不同操作员处理的样件来自同一批次且随机分配,就可以把“批内变异”剥离出来,再去看操作员的影响。这需要跟生产部门打好招呼,专门留出试验料。设计好的破坏性MSA,比粗糙的可重复测量更有说服力,因为真实。
[IMG_KEYORDER: 拉伸试验机破坏性测量MSA取样示意图]计数型数据:别把眼睛当卡尺用

“通止规检测合格/不合格”——这种分类数据更需要MSA!我曾经遇到一个项目,用目视检查焊点缺陷,三个质检员判定的结果一致性低到让人绝望。后来做了有效性、漏报率、误报率分析,发现有个老质检特别“严”,把一些微小的工艺痕迹也判为裂纹,实际上那只是表面氧化皮。
问:为什么计数型MSA要特别关注Kappa值,而不是简单地看一致率?
答:因为一致率会骗人。假设缺陷率本来就只有1%,所有检验员不看都判“合格”,一致率也是99%,但毫无意义。Kappa统计量剔除了随机期望一致的部分,告诉你真实的评价者间信度。Kappa低于0.7,你就要重新定义判断标准,或者加强培训。千万别只报告百分比,那是自欺。
我见过最离谱的是用卡尺去判断一个±0.005 mm的孔径是否合格,结果公差带宽度只有分辨率的一倍多。那个测量系统分析报告上写着“可接受”,因为NDC居然被他们手动调高了……这已经不是技术问题,是诚信问题。
实操里的那些“坑”,你绝对不想踩第二次
💡样件选择:别总挑刚好在公差中值的“金样”。要覆盖整个公差带,甚至故意包含一两个超差的。这样才能逼出测量系统的分辨能力,也更容易看清偏倚在全量程的表现。
💡测量顺序:随机化!一定要盲测!每次提到这个我都想拿喇叭喊。很多车间图省事,让操作员把10个样件按编号顺序挨个测三遍。结果呢?操作员记住了上次的读数,下意识“修正”了后一次的测量。这叫学习效应,这是MSA的毒药。
💡评价者:别总选技术最好的那个老师傅。要选将来会日常使用这量具的人——包括新来的操作员。不然你做的分析只是给“超人”做的,实际生产里照样一堆问题。
问:GR&R结果多少才算合格?企业里都要求≤10%,是不是太严了?
答:10%是理想值,但别死记。根据AIAG手册,GR&R低于10%完美;10%~30%视情况可接受——要考虑应用的重要性、成本、现有技术水平;超过30%绝对不可接受。我通常建议关键特性(涉及安全、功能)严格按10%卡,一般特性可以放宽到20%。但最关键的不是数字本身,而是你接下来做什么。如果EV占比过高,去解决设备;如果AV占比过高,去培训人;如果零件间变异(PV)很小导致比值放大,可能你的样件选择有问题,而不是测量系统差。
还有一点,不要把MSA做成一锤子买卖。测量系统会老化、磨损、受环境干扰。新量具验收要做,大修后要做,定期维护后也要做。把它当作设备的“体检报告”存档,以后出了质量问题能追溯。实际上,✅ 在数字化车间里,现在已经有系统能自动采集测量数据,实时监控测量系统的偏倚和重复性趋势,这比一年做一次年审有效多了。
最后啰嗦一句:不管你用Minitab还是Excel,分析背后的逻辑是一样的——看清测量过程里的变差来源。别成了软件的操作工,要成为思考者。好了,下一篇我准备聊聊过程能力指数CPK和PPK的那些误会,先挖个坑。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):别再让量具毁了你的数据! https://www.dachanpin.com/a/tg/65222.html