我干这行十几年,踩过的坑比走过的路多——真的是血泪史啊。今天不聊虚的,就说说激光切割里头那些容易栽跟头的地方。说实话,刚入行那会儿,我以为把机器买回来按手册操作就万事大吉,结果呢?头一个月废料堆得比成品还高,老板脸都绿了。后来才明白,激光切割这玩意儿,经验大于理论,很多细节厂家根本不写在说明书里。
选对辅助气体,比调参数更重要
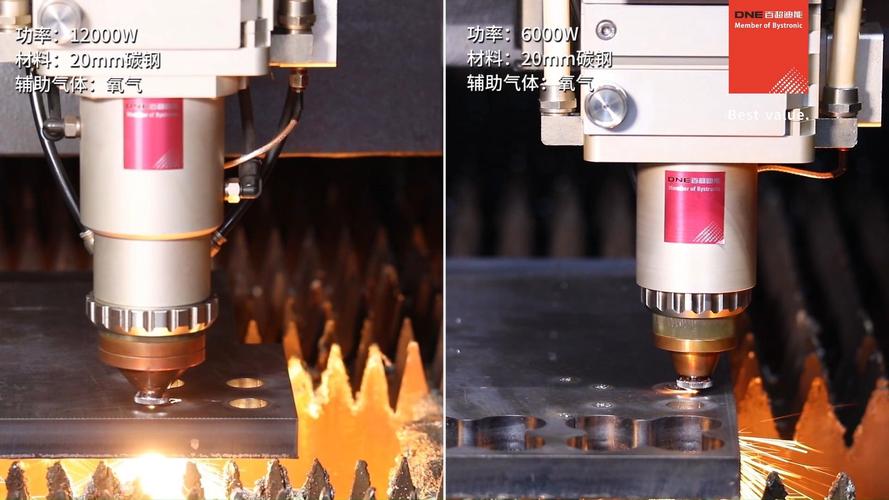
新手最容易忽略的就是辅助气体。氧气、氮气、压缩空气,选错一个,切割质量天差地别。有一次切10mm碳钢,我图便宜用空气,结果断面挂渣严重,像狗啃的一样。后来换纯氧,立刻光滑如镜——这才明白,氧气能助燃,瞬间提升切割效率,但材料边缘会氧化发黑,如果后道要焊接或喷涂,那就得用氮气。氮气贵啊,纯度低于99.9%的“高纯氮”根本切不出亮白面!我自己就吃过亏,一批不锈钢工件全部发黄返工,赔了钱才长记性。❗记住:切不锈钢用氮气,纯度必须99.999%,气压要足,不然就等着哭吧。
问:为什么有时候氮气压力调到说明书推荐值了,切出来还是挂毛刺?
答:你只信说明书?现场经验告诉我,气压表显示的数值和喷嘴出口实际压力根本不是一回事,管路弯曲、接头漏气都会造成压降。我一般会在推荐值的基础上再高0.2-0.5公斤,同时用耳朵听——气流声音应该是尖锐平稳的“嘶嘶”声,如果有“噗噗”的断续,马上检查气路。另外,喷嘴孔径和高度也影响气流动态,别死脑筋只认一个参数。
还有,切铝板或黄铜这类高反材料,很多人执着于氮气,其实用压缩空气加上特殊喷嘴,效果也不差,成本还能降一截。不过话说回来,压缩空气必须经过严格干燥和过滤,夏天湿度大的时候,冷凝水一进切割头,保护镜片瞬间起雾,然后……💥啪的一声,聚焦镜就裂了。这可不是开玩笑,换一个聚焦镜好几千块,肉疼。
切割头维护:血的教训换来的原则
切割头是激光切割机的心脏,也是故障高发区。我见过太多厂家的人把保护镜片拆下来随手一放,沾上灰尘再装回去,不出三天准出问题。正确的做法是:在无尘环境下,用蘸了无水酒精的无尘棉签从中心向外螺旋擦拭,严禁来回蹭!小小的灰尘颗粒在万瓦激光照射下会瞬间吸热烧熔,留下永久性黑点,轻则影响光斑,重则击穿镜片。有一次我们夜班工人偷懒,直接用纸巾擦,结果第二天整个切割头差点报废——我气到爆粗口。所以现在车间里,激光切割头上贴了硬规定:每次换班必须检查镜片,拍照留档。这招虽然麻烦,但有效避免了扯皮。

问:切割头总是莫名其妙发热,什么原因?
答:排查几个点:一是冷却水流量是否足够,温度是否过高(尤其是夏天,冷却机组偶尔会罢工,没人注意的话一天干下来,镜座变形都有可能);二是光路是否同心,如果有偏移,激光会打到铜嘴内壁,能量全被吸收,发热剧烈。我一般每周用透明胶带法检查同心度,简单快速。千万别等出光了发现切割歪斜才去管,那时候可能已经烧了一连串东西。
参数调优不是玄学,但也不是死数据

很多操作工喜欢记“万能参数表”,切什么板厚就用固定那组速度、功率、频率。错!材料批次不同、气体纯度波动、甚至早晚温差都会影响最佳参数。我师傅教我一招:听声音。正常切割时,声音是连续平稳的“呲——”声,如果出现断续的爆裂声,要么速度太快,要么焦点不对。而看火花,如果火花朝后倾斜10度左右,速度刚刚好;火花直直向下,速度偏慢;火花几乎水平飞溅,赶紧降速吧,切割已经要穿了。这些感性经验,比任何数值都管用。
比如去年切一批4mm碳钢件,按老参数切出来毛刺大,我怀疑是板材含碳量偏高,于是把频率从5000Hz降到4000,切割速度降5%,功率保持,问题解决。如果按死表操作,这批活肯定废了。💡所以啊,参数是死的,人是活的。每次换材料,我都建议先切一个小样,用放大镜看断面纹理——上半部光滑、下半部有细微竖纹但无熔渣,就是完美状态。
现在很多新机器带自动调焦和智能工艺库,方便是方便,但别完全依赖。有次设备升级后,系统推荐参数切出来的件,内孔老是偏小,后来发现是焦点位置自动补偿过度,手动修正0.3mm立刻好转。所以说,激光切割技术再先进,人的判断和经验仍然无可替代。说到底,机器是工具,别反过来被它牵着鼻子走。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割实战:那些厂家不会告诉你的细节 https://www.dachanpin.com/a/tg/65230.html