有一次,车间里一个淬火钢凹模,铣刀上去直接崩刃。试了高速铣、硬铣,全是白搭。最后老师傅指了指角落里那台积满石墨灰的EDM,说:“上它吧。”我当然知道这是唯一的出路,但心里还是咯噔一下——电火花加工慢啊,真慢。可当那个镜面般的型腔从油里捞出来时,我服了。不是慢,是稳。

说实话,很多人对电火花加工(EDM)又爱又恨。爱它什么都能啃,恨它像个慢性子。但你得明白,有些活,离了它真干不了。比如那些深窄槽、异形盲孔,还有各种硬到变态的材料,线切割走不进去,成形机却能像虫子一样一点一点“啃”出来。这背后的原理其实不复杂:工具电极和工件不接触,通过脉冲火花放电,瞬间把金属气化、熔化。几十万次放电堆积起来,就把形状转印过去了。可越简单的原理,玩到极致越难。
不是慢,是我们总想让它快起来
先泼盆冷水:EDM的加工速度指望赶上铣削?不可能的。材料去除率摆在那里,尤其是加工硬质合金时,那速度能让人打瞌睡。但这些年行业里搞出了不少名堂。比如高速电火花小孔加工,利用高压冲液和高速抬刀,打穿1毫米厚的硬料只要几秒钟,惊掉下巴❗ 还有摇动加工——电极一边往下扎一边做行星运动,排屑好了,短路少了,效率能翻倍。说实话,我第一次见程序里编入摇动时还觉得花里胡哨,结果证明我才是井底之蛙。不过话说回来,速度上来了,电极损耗又成了一个纠缠不休的鬼。

电极损耗这事儿,没有一个模具师傅不头疼。石墨电极比铜好点,但也不是金刚不坏。我们曾经加工一个手机中框模具,深度20多毫米的加强筋,用了三个电极才保住了精度。后来改为多电极补偿策略:先用粗电极大刀阔斧开粗,再用半精电极修整,最后精电极微细修光。电极成本是高,但总比模具报废强。更有意思的是,现在有些高端机床内置了电极损耗实时监测,通过放电波形推测损耗量,自动补偿进给。💡 虽然我不全信这玩意,但它确实救过急——某次深夜无人值守加工,清晨回来一看,电极头都快没了,可型腔尺寸竟然还在公差内,这简直是玄学。
镜面加工?那是一场和放电痕的战争
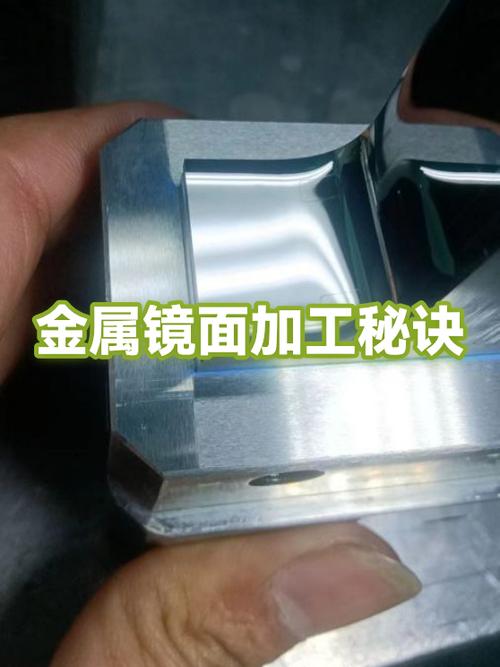
很多人以为电火花只能做粗活,表面粗糙度一塌糊涂。错!镜面电火花加工能做到Ra 0.1微米以下,手摸上去像婴儿皮肤。怎么做到的?秘密就在精加工规准:极小电流、窄脉宽,配合正极性加工。但代价是什么?时间。最后那几微米,可能要耗上大半天。有次客户催货催得像催命,我们冒险把最后一档脉宽从2微秒调到1.5微秒,嘿,粗糙度反而更好了。后来查资料才知道,不同材料的放电痕重叠率有最优区间,瞎调参数纯属碰运气。所以现在我总跟新人讲:别死记参数表,要去摸透材料的“脾气”。
问:电火花加工后的表面变质层是不是隐患?怎么处理?
答:绝对是个坑。放电瞬间高温重凝,表面会形成一层白层,又硬又脆还带微裂纹。如果模具要承受交变载荷,这层东西必须弄掉。我们一般的做法是后续用油石研磨或喷砂,脆性大的材料甚至要上电解抛光。曾经吃过亏:一套铝合金压铸模,EDM后没及时去白层,结果投产没几天就龟裂了。惨痛教训。
问:线切割和成形机,到底怎么选?
答:很多新手觉得两者差不多,其实天差地别。简单的说:线切割(WEDM)是二维的,靠一根移动的金属丝切割轮廓,适合通孔、直壁件;成形机(Sinker EDM)是三维的,靠成型电极在工件上“反印”形状,盲孔、三维曲面非它不可。我见过最离谱的用法:有人拿线切割去干盲孔,最后当然丝断了孔还是个坑。真想省成本?如果形状允许,先线切割粗割,留点余量再上成形机精修,算是折中。
智能化真的是救赎吗?

这几年物联网和自适应控制全涌进了车间。机床上装着各种传感器,实时采集间隙电压、电流波形,通过AI算法调整抬刀频率和进给速度。说句心里话,初期我觉得花哨,但一套智能防短路系统彻底改变了我的看法——以前加工深窄槽,百分之二十的时间浪费在排屑和回退上,现在系统能预判拉弧前兆,提前微抬电极,整体效率提升了百分之三十五。✅ 更夸张的是,有的系统还能根据电极损耗模型在线重构电极的3D形状,自动修正后续路径。这已经不是在操作机床,像在和一群看不见的算法共舞。可我偶尔还是会怀念那种单纯靠耳朵听放电声、手指感知进给振动来判断状态的日子——可能这就是老派工匠的矫情吧。
说到底,电火花加工(EDM)从来不是一种“快”的技术。它是一种以柔克刚的哲学,用看不见的火花,驯服最硬的金属。当我们抱怨它慢的时候,也许该想想——如果不是它,多少天马行空的设计根本变不成实物。从航天发动机的涡轮盘,到医疗器械的微流道,EDM始终蹲在制造业的暗角里,默默放它的电。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):模具车间的“放电魔法”,凭什么硬骨头非它不可? https://www.dachanpin.com/a/tg/65229.html