设施布局的隐形杀手:为什么你的工厂越努力越亏钱?

上个月去一家汽配厂,车间主任老张拉着我诉苦——设备是新买的,工人没少加班,订单却总延期。我绕着车间走一圈,立马发现问题:冲压机离焊接区八十米,中间堆满半成品,叉车像没头苍蝇乱窜。老张天天盯着设备利用率,唯独没想过设施布局这玩意儿,正在一口一口吃掉利润。

说实话,干了二十年工业咨询,这种场景见太多了。很多老板舍得花几百万买加工中心,却用拍脑袋的方式决定机器摆哪儿。然后呢?搬运浪费、等待浪费、动作浪费……全藏在财务报表的“制造费用”里,看不出来才怪。

工厂混乱物料搬运路线
工厂混乱物料搬运路线


流动的才是黄金:从批量搬运到单件流

流动的才是黄金:从批量搬运到单件流
流动的才是黄金:从批量搬运到单件流
去年帮一家电子代工厂重新布局,他们原本按功能分区——所有注塑机放东头,组装线在西头。注塑完的半箱壳体积压在中间仓库,一等就是两天。我让他们把注塑机直接怼到组装线前端,没错,就挨着放。他们生产经理瞪大眼:那模具换线怎么办?我说你算算,是换线那点时间值钱,还是堆三天的库存和搬运工值钱?

结果呢?在制品库存砍掉七成,交货提前期从五天变成一天半。这可不是什么高深理论,就是让物料像水流一样连续移动,别老停下当库存。日本人的“单件流”说了几十年,可国内工厂还是习惯一筐筐搬——问就是“怕断料”,其实是布局纵容了这种惰性。

问:我的工厂刚搬新车间,设备怎么摆才合理?
答:先别急着画图,拿张纸列出所有产品族,找出量最大的几种。然后按它们的工艺顺序,把设备排成流水线或U型线。关键:让上一个工序的出口紧挨着下一个工序的入口,中间别留堆料区。你可能会纠结设备共用问题——比如一台冲床供多条线,那宁可买台小的专用冲床,也比共用强。搬运距离每增加十米,效率掉5%不是瞎话。

设备位置决定效率,还是决定工伤?

说到安全,想起前年一个家具厂的事。他们把大型裁板锯放在车间角落,操作工每次上料要侧身绕过配电柜——结果有人被板材砸到脚趾骨折。负责人还委屈:法规没说不让这么摆啊。法规当然没说,但人的操作动线是设计出来的,不是事后补救的。

布局的人机工程学,绝不是可有可无的软指标。我见过最夸张的案例,一个组装工位每天弯腰取料三百次,三年后腰椎报废。现在我们在布局时一定考虑操作者步数:一个班次内,走动超过八千步必须优化。拿掉那些挡路的柱子,把高频使用的物料架放在手边45厘米内——这些细节比任何激励口号都管用。
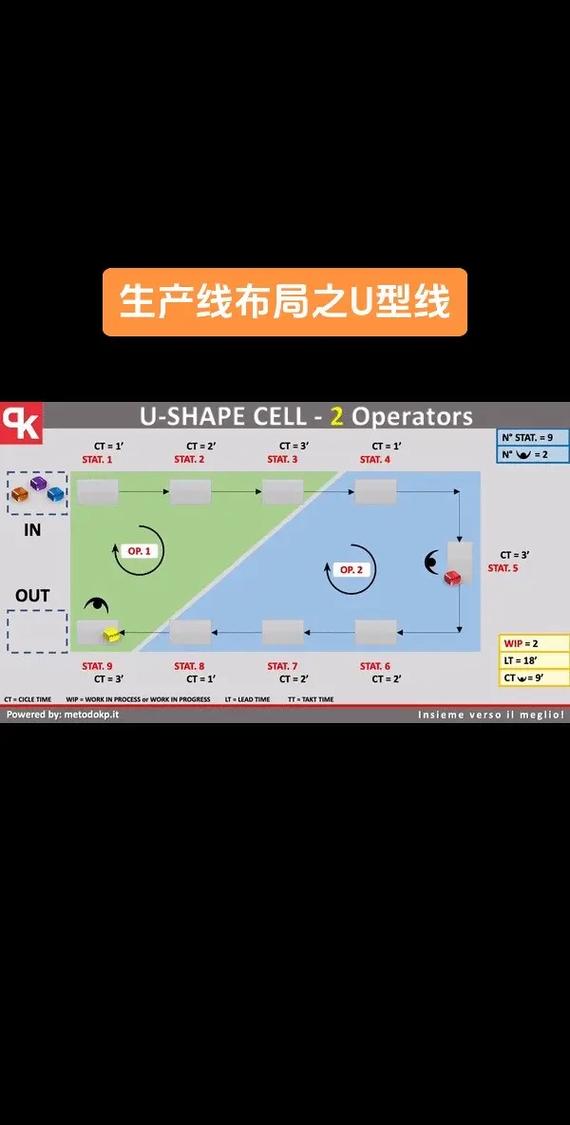
符合人机工学的U型生产线布局实景
符合人机工学的U型生产线布局实景


问:听说数字化双胞胎能模拟布局,值得投钱吗?
答:要是你们年产值过五千万,绝对值。去年帮宁波一家注塑厂做数字孪生,把车间1:1建进软件里,跑了一个月模拟。发现原来规划的动线交叉点有七处,叉车平均每天多跑二十公里!最后调整了两台干燥机的朝向,省下每年近三十万的燃油和人工。但中小企业别急,先用纸板剪出设备模型在车间地面摆一摆,让工人模拟走几遍,很多硬伤肉眼就能看出来。数字工具是放大镜,不是基础。

别再迷信“一次规划到位”的鬼话

别再迷信“一次规划到位”的鬼话
别再迷信“一次规划到位”的鬼话
很多领导喜欢搞大布局项目,觉得一次投钱管十年。错!产品工艺在变,订单批量在变,你的布局凭什么不变?我推崇“细胞式布局”或“模块化布局”——把产线拆成能独立运作的小单元,用可移动的轻量设备,地面别做永久固定。去年一家医疗器械厂,我们设计的所有工作台都带轮子,三个月内根据产品组合重组两次,反应速度比同行快一倍。当然,你得培训员工多能工,不然设备动了人不会动,等于白搭。

再说个扎心的:好多工厂布局改善效果保持不到半年,就慢慢回到老样子。为什么?因为没有绑定KPI。在宁波那家注塑厂,我强制在ERP里添加了“移动距离”报表,每天推送给他们车间主任。连续两周超标?他自己就去找原因了。没有度量的改善都是耍流氓,你得让数据盯着布局。

问:老厂改造,空间有限,设备又笨重,怎么优化?
答:别总想着大动干戈。先画一张现状的“意大利面条图”——用不同颜色画出物料、人员、信息流的轨迹,通常你立刻就能发现哪里绕路了。然后先动小的:调整料架位置、改变来料方向、合并相邻工序。有时候仅仅是让一个货架转个90度,搬运距离就缩短一半。笨重设备别急着搬,优先优化它周围的配套。实在不行,就用AGV小车代替长距离叉车,也算曲线救国。记住:任何空间都有局可布,除非你说箱子已经堆到天花板了——那得先做5S。

我这些年最深的体会:设施布局不是一张图,而是一个持续流动的活系统。它决定着你到底是在制造产品,还是在制造搬运和等待。下次走过车间,别光看机器转没转,看看物料和人在怎么转——说不定,钱就在那些不该走的路线上,白白烧掉了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设施布局的隐形杀手:为什么你的工厂越努力越亏钱? https://www.dachanpin.com/a/tg/65238.html

赞 (0)
工业工程(IE)真的不是“打杂”的——一个老IE的肺腑之言
上一篇 2026-07-13 01:54:30
物料搬运的智能化变局:从叉车到自主移动机器人(AMR)的实战手记
下一篇 2026-07-13 03:15:32

相关推荐

  • 解码心灵:藏在日常里的心理密码

    心理是人类最神秘也最贴近生活的生命现象,它像一套精密运转的隐形系统,调控着我们的感知、情绪、思维与行为。从清晨醒来时的第一缕情绪,到深夜入睡前的思绪流转,从与他人的一句对话,到独自做出的重大抉择,心理活动始终如影随形,塑造着每个人独一无二的生命体验。理解心理的运作规律,不仅能帮助我们读懂自己,更能让我们在与自我、与他人、与世界的相处中找到更舒适的姿态。 心理…

    投稿 2025-09-20
  • 工业联邦学习:拆解制造企业跨厂数据协同的真痛点

    上周在苏州跟某头部动力电池厂的数字化负责人喝冰美式,他吐槽了整整四十分钟——花了大几百万搭的跨厂数据模型,上线仨月准确率掉了27%,集团IT部还在追着要项目复盘报告,头都大了。其实这问题他半年前就跟我提过,当时他想拉着三个生产基地的电芯检测数据,直接做个全集团统一的质检模型,结果因为数据出不了厂,卡了快三个月。后来听说工业联邦学习能解决“数据不出域”的问题,…

    投稿 2026-10-19
  • 阳极氧化:被工业制造低估的核心表面处理工艺

    很多搞钣金加工、铝件定制的老板,找我要表面处理方案,第一反应都是喷塑、电泳,很少有人主动提阳极氧化。说实话,这工艺真的被低估太久了。 阳极氧化到底能解决什么工业痛点? 现在新能源、消费电子、自动化设备里,铝的用量涨得吓人。轻,比钢轻三分之二,强度做合金后完全够用,唯独两个大问题:一是软,容易刮花,二是天生容易氧化,放久了就发黑长斑,根本没法用。阳极氧化就是冲…

    投稿 2026-08-21
  • 设施布局不止是摆设备:一位老工业人的血泪反思

    上个月去一家汽配厂,老板拉我看新车间,满脸自豪:“全按精益原则搞的,你看看多整齐。” 我走了一圈,没吭声。说实话,整齐是真整齐。但从冲压到焊接,物料要横跨整个厂房;组装好的半成品又得绕回喷涂区——这哪是U型线,整个一贪吃蛇大作战。 结果一测算,单件产品的搬运距离超过800米。800米。生产一个并不复杂的支架,在车间里来回“旅游”。物流浪费占到加工时间的37%…

    2026-06-09
  • 气动系统实战避坑:从漏气到爬行,我踩过的那些坑

    昨天那个压机又出毛病了——气缸爬行,一抽一抽的,跟喝醉了似的。操作工跑过来,满脸绝望:“师傅,这货又瘫了!”我过去一看,得,FRL(气动三联件)里的过滤芯都快被铁锈糊死了…… 说实话,这种情况我见得太多。 很多人以为气动系统就是接根管子、配个气缸的事儿。其实呢,细节才是魔鬼。✅ 一个环节没处理好,整个设备就跟你玩罢工。今天不扯虚的,就直接聊聊那些让我半夜被电…

    2026-06-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息