
锻造工艺:从打铁到精密成形的实战门道

前几天去一家给风电做主轴锻件的厂子,刚进车间就看见12000吨的液压机正在干活——通红的钢锭像揉面团似的被镦粗。说实话,那一瞬间还是会被工业暴力美震撼到。但车间主任跟我倒苦水:“陈工,我们现在毛利率都不到10%,你说问题出在哪?” 问题出在脑子里的锻造工艺还停留在二十年前。 很多厂设备也更新了,操作工还是凭经验,模具设计靠试错,余量留得跟棉裤腰似的,材料利用率低得可怜。

自由锻还是模锻?这是个问题

选工艺这事其实挺让人头疼的。上个月有个做工程机械的客户,要一批叉车货叉,订单量不大就300件,但形状简单强度要求高。我建议直接用自由锻胎模锻,成本低周期快。结果他们技术部长非要用模锻,理由是可复制性高——问题是你那点量,模具费摊销下去单件成本翻了快一倍,这生意还怎么做? 自由锻灵活性没得说,适合单件小批、异形大件,但效率低,对匠人依赖度高。现在找手艺好的锻工比找女朋友还难,年轻人谁愿意天天在高温振动环境里挥汗如雨?
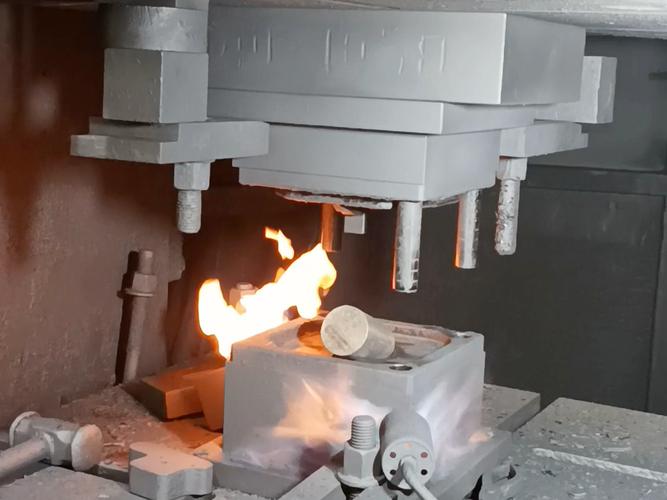
自由锻操作工高温作业场景
自由锻操作工高温作业场景
模锻呢,生产效率高,锻件一致性漂亮,但前期模具投入大,改模也贵。再说一个容易被忽略的事——模锻对坯料体积精度要求很高。 前阵子有个精锻厂,下料还是用带锯,重量公差±2%,结果到终锻时经常要么充不满要么飞边过厚,模具寿命直接打七折。后来我让他们上了套自动圆锯加称重分选,问题立马改善。 问:“我们厂主要做不锈钢泵壳,用自由锻出毛坯,加工余量一直不敢低于8mm,怕内部疏松。有没有办法降低余量?” 答:你这样传统保守其实不奇怪。不锈钢锻造温度窗口窄,变形抗力大,自由锻不改善应力状态,中心确实容易有拉应力引起疏松。但办法还是有的。一是把镦拔比做足,每次增加锻造比要均匀渗透;二可以考虑用FM法,上下砧不对称施压,让心部呈三向压应力;三嘛,建议你们试一下近净形自由锻,用组合砧子精确控制截面变形,余量能压到3mm以内。 前提是操作工得培训,懂得看火色和变形量配合。

精密锻造:模具、温度、润滑,缺一不可

精密锻造能搞出少无切削的零件,但玩砸了同样血亏。去年有家军工配套的厂,上了一条伞齿轮精锻线,模具烧附着得跟拔火罐似的,锻件表面脱碳层也超差。去现场一看,润滑用石墨乳喷得薄了厚了没数,模具预热温度也不均匀。 精密锻造模具的寿命就是整个工艺的命门。 热作模具钢选材要合理,3Cr2W8V这种老材料在很多场合已经跟不上节奏了,H13改进型或4Cr5MoSiV1配上合理淬回火,高温硬度保持性好得多。涂层也得跟上,PVD的TiAlN对防氧化粘连有奇效。 等温锻造近年慢慢从航空航天向民用渗透,尤其是铝合金锻件。它能让材料超塑性变形,复杂筋板一件成形。但说实话,昂贵的模具加热系统和低变形速率,注定了它只适合高附加值件。普通民企你看看就好,盲目上就是烧钱。
铝合金等温锻造生产线模具加热
铝合金等温锻造生产线模具加热
问:“我们锻造车间的操作工总说模具卡死,每班都得敲半天,有什么优化空间?” 答:卡模这事儿,九成不是模具设计问题,是锻压工艺细节没管好。首先检查模具预热温度,必须均匀且达到工艺要求,开盘前用接触式测温仪实测,别光看加热曲线。其次,重视润滑和脱模剂的使用——不只是喷,要控制每次喷涂量和雾化效果,很多厂用涂料泵加压自动喷涂,比手工强十倍。 再就是锻件飞边槽设计,要有合适的桥部厚度,让金属流动顺畅,别把飞边挤得太薄导致脱模困难。最后终锻完别急着顶出,停留几十毫秒让锻件微收缩,顶出力能降三成。

锻件质量检测的那些坑

锻件质量检测的那些坑
锻件质量检测的那些坑
去年碰到一个事,某重机厂一批曲拐锻件交货后,用户加工到一半发现内裂纹。追溯下来,热处理正火后没做内部探伤,只打了表面硬度就流到下一道了。这类本可预防的失效,往往在于质量意识不够,而不是技术做不到。 超声波探伤对锻件内部缺陷很敏感,但人工操作时耦合不良就会漏检。现在有些厂开始用相控阵超声加自动扫查架,成像直观,缺陷定性准确率高,就是贵。平衡成本和风险吧,关键部位必须百分之百探伤。 还有个常被忽视的——组织检验。比如模锻后直接调质,省略了正火,导致组织遗传粗大晶粒,性能一落千丈。真要偷掉一道工序,后面可能赔上一整单利润。 说实话,锻件外观坑坑洼洼客户都接受不了,但内部质量才是真功夫。我见过小厂为节省几百块检验费,报废了一个价值两万的主轴。这种账,怎么就算不明白呢? 锻造工艺说到底,是材料、设备、工具和人四者磨合出来的。再先进的模拟软件,也代替不了对火候和金属流动感的理解。 我们这行,经验值钱,但固步自封不值钱。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺:从打铁到精密成形的实战门道 https://www.dachanpin.com/a/tg/65334.html

赞 (0)
消失模铸造工艺实战:从报废率30%到行业领先,我们做对了什么?
上一篇 2026-07-15 09:43:34
冲压工艺:别只盯着冲床,模具才是你的命门
下一篇 2026-07-15 11:16:34

相关推荐

  • 自动化仓储(AS/RS):别乱上,中小企业踩过的坑我帮你捋清楚

    前阵子去长三角跑了三家做汽配的工厂,每家都砸了几百万上自动化仓储(AS/RS),两家悔得拍大腿。一家老板跟我说,原来人工仓发单一天出800单,上了AS/RS反而只能出600,错发率还涨了。说起来都是泪。 不是所有企业都配得上自动化仓储(AS/RS) 很多人一提自动化仓储,第一反应就是先进、降本、提效,好像不上就对不起自己做制造业。说白了,AS/RS本质就是用…

    投稿 2026-10-04
  • 互联网:重塑现代生活的无形网络

    互联网已深度融入人类社会运转的各个环节,成为连接个体、组织与社会的关键纽带。它不再是单纯的技术工具,而是如同水电一般,渗透进日常起居、工作学习、社交娱乐等每一个细微场景,悄然改变着人们的行为模式与思维方式。从清晨醒来查看手机推送的新闻资讯,到通勤途中利用移动应用处理工作事务,再到夜晚通过视频软件与远方亲友沟通,互联网构建的数字空间与现实生活之间的界限正逐渐模…

    投稿 2025-09-04
  • 手机:改变生活的移动奇迹

    在当今社会,手机已成为人们生活中不可或缺的一部分。它的发展历程充满了创新与变革,从最初的简单通讯工具,逐渐演变成功能强大的智能设备,深刻地影响着人们生活的方方面面。 手机的起源可以追溯到 20 世纪 70 年代。1973 年 4 月 3 日,美国摩托罗拉公司工程师马丁・库珀用手机给在美国电话电报公司贝尔实验室工作的乔尔・恩格尔打了一个电话,这是人类使用民用移…

    2025-09-06
  • 表面处理选型血泪史:电镀、氧化还是喷涂?

    去年接了个活,客户要求盐雾测试480小时。我心想,简单啊,三价铬钝化镀锌就行。结果——全锈了。那批零件现在还在库房躺着,每次路过都像在嘲笑我。 说实话,表面处理这事儿,水太深。你图纸上随便写个“镀锌”,供应商能给你整出七八种花样。碱性镀锌、酸性镀锌、氰化物镀锌… 参数差一点,耐蚀性天差地别。后来我学乖了,直接上锌镍合金,虽然贵点,但省心。 但也不…

    投稿 2026-07-29
  • 云计算:数字时代的基础设施革命

    数字经济的蓬勃发展催生了对高效算力、灵活存储与智能服务的迫切需求,云计算作为支撑这一需求的核心技术,正从企业 IT 架构的补充角色转变为驱动产业变革的关键力量。它并非简单的 “数据存放在云端”,而是通过网络将分布在全球的数据中心资源进行虚拟化整合,形成可按需调配的计算、存储、网络与应用服务池,让用户无需投入高昂成本构建物理基础设施,即可通过终端设备便捷获取所…

    2025-08-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息