热处理:为什么你的工件总是开裂?——一个老工程师的深度复盘

昨天晚上,手机都快炸了。一个朋友,干了十五年机加,电话里直接开骂——“全裂了!一整炉齿轮,淬火全裂,你说说看,这料废得我心口疼。” 我听得直嘬牙花子。开裂,又是开裂。说实话,热处理这行当,混久了你就知道,没裂过几个工件,你都不好意思说自己是老师傅。但裂得不明不白,那就不对劲了。 我让他把工艺单发来。一看,渗碳温度930℃,保温6小时,直接下油。就这?我当场就笑了,问他:你这冷速曲线看过没?心部硬度要求多少?残余奥氏体量打算控制在几级?他愣了。得,又一个只知道“烧红了扔水里”的主儿。

淬火冷却:快与慢的死亡游戏

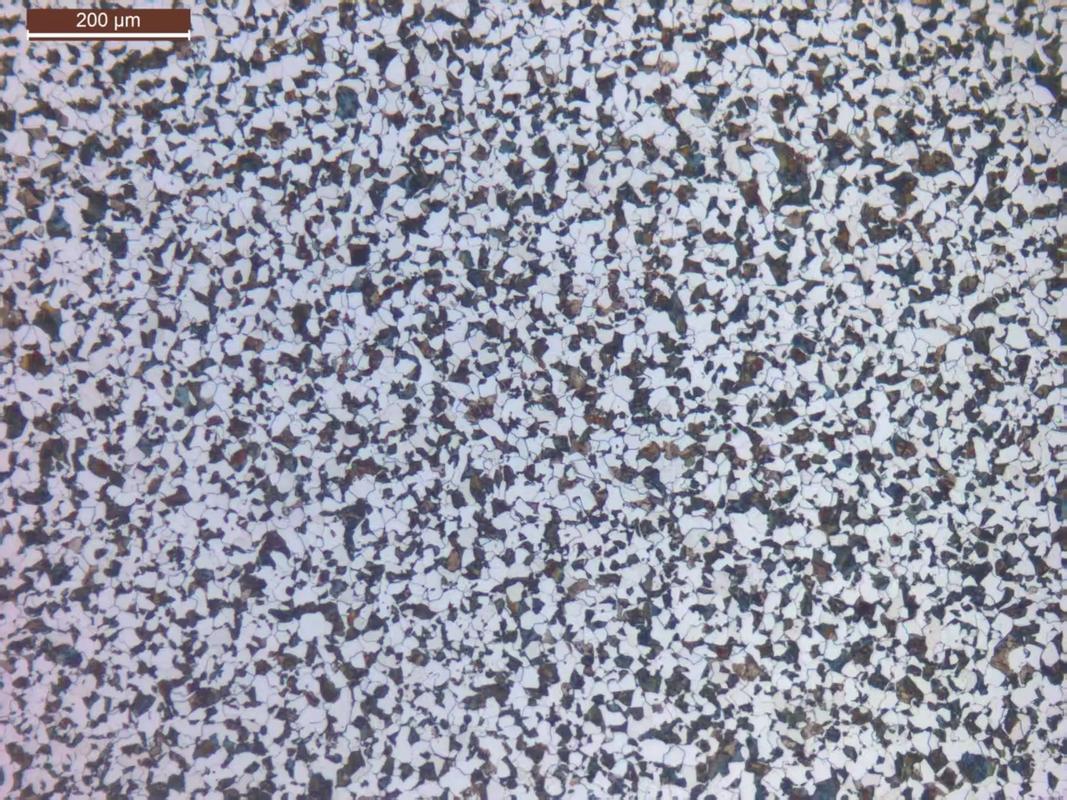
热处理中最刺激的环节,也是翻车最多的环节,就是淬火。温度、时间、冷却介质,哪个点没抠细,都容易裂。冷却速度不是越快越好,这道理我喊了不知道多少年,可总有人觉得油冷不过瘾,直接上盐水——冷速是快了,热应力和组织应力也一块儿来了,你不裂谁裂? 见过马氏体转变吗?在显微镜下,那针状组织“唰”一下冒出来,体积膨胀,互相挤压。这时候工件就像个被捏紧的气球,表面拉应力蹭蹭往上涨。如果材料本身有偏析、有夹杂,或者设计上有个尖角台阶……💥 崩了。
淬火裂纹金相组织图片
淬火裂纹金相组织图片
我习惯在工艺上多留个心眼:分级淬火要不要用?等温淬火试过没?有些件儿,非得走硝盐浴,哪怕成本高点,成品率能给你省回来。上次一个风电内齿圈,硬度梯度要求贼严,我们硬是调了四次工艺参数,把残余奥氏体稳定在15%以内,才过了关。所以说啊——热处理不是加热冷却那么简单,它是个系统工程。

真空渗碳:别以为炉子高级就完事了

这几年环保抓得紧,多用炉慢慢置换为真空炉,挺好。但新问题又冒出来:渗碳不均匀。特别是盲孔、深孔零件,气氛进不去,碳势上不来,表面硬度跟开玩笑似的,一边58HRC,一边42HRC。客户拿锉刀一划,直接退货。❗ 我们后来怎么解决的?把仿真用起来。先用有限元模拟气流分布,重新设计料架,让每个件周围的气氛流速差不超过0.5m/s。再结合脉冲式渗碳,强渗-扩散来回折腾,总算把硬化层深度偏差压到±0.05mm以内。过程挺麻烦,但值。
真空渗碳炉内部工件摆放
真空渗碳炉内部工件摆放
这里抛个常见问题: 问:真空渗碳为什么有时候会析出碳黑?炉膛都黑了,是不是温度太高? 答:不是温度那么简单。碳黑析出主要跟碳势控制有关。真空炉靠乙炔或丙烷裂解供碳,如果裂解太快、流量过大,或者炉内某些部位温度偏低,碳原子来不及扩散进奥氏体,就会在表面结成碳黑。解决方法:①降低渗碳剂流量,尤其在强渗初期;②检查加热元件,避免冷点;③定期烧碳。记住了,碳势不是越高越好,要匹配扩散速度。

畸变控制:别总怪热处理,机加工也有份

畸变控制:别总怪热处理,机加工也有份
畸变控制:别总怪热处理,机加工也有份
说到这,肯定有人跳脚:“我精车好的尺寸,进炉出来全歪了!” 这话我熟。但平心而论,热处理的畸变,根源往往在机加留下的残余应力。你车削时刀具钝了,挤压厉害,表面全是拉应力;淬火加热一松驰,应力释放,不扭才怪。 所以现在搞精密热处理,我们强制要求:关键件淬火前必须去应力退火,哪怕多一道工序。还有人用深冷处理,-120℃泡几个小时,把残余奥氏体多转点,尺寸稳定性确实好不少。不过,成本嘛,你懂的。💡 另一个常被忽略的:淬火介质的维护。油里进水、老化,冷速特性就变了。我每周都要测冷却曲线,专用仪器,IVF探头那种。有次发现最大冷速从105℃/s跳到140℃/s,一查,油池底部进水了,赶紧换。要是没查……想想都后怕。 问:热处理后工件硬度不均,同批件差距大,怎么排查? 答:先别动炉子,先查装炉方式。密集堆叠、气流不畅是头号嫌疑人。其次,看热电偶位置,是不是真的测到工件温度了?很多人炉温均匀性检测报告是过期的,实际温差都十几度了还以为没问题。再者,来料状态统一了吗?不同炉号的钢,淬透性带宽可能让你目瞪口呆。排查步骤:1. 确认装炉密度和气流;2. 校验测温系统;3. 抽样做端淬试验,反查材料淬透性。一步步来,别上来就改工艺温度。

数字化:屏幕上的“火眼金睛”

数字化:屏幕上的“火眼金睛”
数字化:屏幕上的“火眼金睛”
这两年最让我兴奋的,就是热处理车间的数字化。以前靠老师傅的手感、眼看火色,现在实时监控碳势、温度、冷速,数据直接传中央控制室。异常报警一响,立马干预。有一回凌晨三点,系统提示淬火油流速低于设定值,夜班工人赶去一看,滤网堵了。没这套系统,可能又是一炉软点。 但不是上了系统就高枕无忧。数据要分析,要建模。我们正尝试用机器学习预测畸变趋势,结合前序工序的加工参数,准确率已经到85%了。挺有成就感的,不是吗? 总之就是——热处理这活儿,学无止境。每一次失效都是教材,但咱还是希望教材少一点。你说对吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理:为什么你的工件总是开裂?——一个老工程师的深度复盘 https://www.dachanpin.com/a/tg/65340.html

赞 (0)
表面处理:那些年我们踩过的坑与最新避坑指南
上一篇 2026-07-15 13:46:34
电镀废水零排放?我踩过的坑比你的盐粒还多
下一篇 2026-07-15 15:16:28

相关推荐

  • 工业AI 2025:那些正在改变工厂的硬核应用

    去年去一家轴承厂,车间主任老李指着一条产线苦笑:“这套设备啊,买回来就没消停过。”三天两头停机,维修全靠老师傅经验——耳朵贴上去听,手感试温度。直到三个月前装了套振动分析系统,才算从“救火队”转成“预防科”。工业AI在预测性维护上的价值,比任何PPT都真实。就是这么直给。 预测性维护:从“坏了再修”到“提前预警” 传统维护靠周期保养,或者等它坏了再说。现在?…

    投稿 2026-07-29
  • 从控制室到车间:分布式控制系统(DCS)怎么重塑现代工厂?

    上个月去苏南一家大型炼化厂调研,一进中控室我就惊了。十几米的弧面大屏亮着,二十几套生产装置的实时参数在上面滚动,整个中控室才三个人换班。 放在二十年前,这得多少人蹲现场抄表?跑断腿不说,数据还滞后大半天,出点异常根本反应不过来。 这就是分布式控制系统(DCS)的魔力,藏在工业生产的骨子里,不显眼,但缺了它整个厂子都转不动。 别被名字唬住:DCS到底解决了什么…

    投稿 2026-08-25
  • 解密物流:连接商品与生活的无形纽带

    当我们在电商平台下单后,只需等待数日,心仪的商品就能跨越千里送达手中;当超市货架上始终摆满新鲜的蔬菜水果,背后都离不开一个复杂却高效的系统在默默运转,这个系统就是物流。物流并非简单的 “运输”,而是涵盖了商品从生产出来到最终抵达消费者手中的一系列环节,包括仓储、运输、装卸搬运、包装、流通加工以及信息处理等,这些环节相互配合、紧密衔接,共同构成了保障商品顺畅流…

    2025-09-06
  • 工作研究:当丰田都开始用AI测工时,我们还在凭感觉拍脑袋?

    上周去一家汽配厂,车间主任老张拉着我诉苦:’李工,我们刚花三百万上MES,结果产线效率反而降了8%——你说这钱是不是白花了?’ 我看了眼他们所谓的’数字化看板’:数据花花绿绿,但所有标准工时全是三年前工艺部坐办公室估的值。得,又是一个拿数字化给坏流程当遮羞布的典型。 工作研究,这个连教科书都快不提的词,其实才是…

    投稿 2026-07-07
  • 中小制造企业工业自动化落地:别被高大上概念坑了

    前阵子去佛山逛五金展,碰到三个开加工厂的老板,坐一块吐槽。说前两年被卖自动化的忽悠,砸了两百万上自动化线,现在还没回本。一半时间停着。说实话,这种情况我见得太多了。工业自动化不是大厂专属,也不是风口概念,到了中小厂这儿,能赚钱的改造才是好改造。 别追概念,适合你的才是真工业自动化 现在打开任何一个行业展会,全是黑灯工厂、无人车间的宣传海报,看得人热血沸腾,好…

    投稿 2026-08-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息