说真的,第一次看等离子切割的人,很难不被那种摧枯拉朽的气势镇住——电弧嘶吼,熔渣飞溅,钢板像黄油一样被划开。可你要是真自己上手干,就知道这玩意儿有多“挑”——参数调不好,割缝能气死你。今天就聊点车间里实实在在的痛点,顺便回答几个老有人问的问题。
你别被那些手册里的“高温电离气体”给绕晕。说白了,就是让电弧把压缩空气(或者氮气、氧气)硬生生撕成等离子态,温度飙到两万多度——比太阳表面还热。然后这股高温高速气流再一鼓作气喷出去,金属瞬间熔化、吹走,切口就出来了。
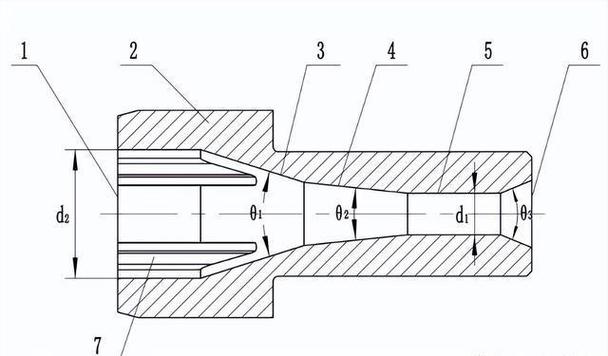
可哪有那么简单!电极、喷嘴、涡流环的配合稍不对劲,电弧就不稳。我就见过有兄弟贪便宜,买了劣质电极,结果切出来的钢板边缘跟狗啃的似的——斜度离谱,挂渣抠都抠不掉。
问:“等离子切割能切多厚的板?我看宣传册上吹得天花乱坠。”
答:宣传册上的数字,你得掂量着看。国产普通手持等离子,切12mm碳钢还凑合,再厚就明显吃力——割缝偏斜、底部熔瘤增多。你要是上大功率机用等离子(比如200A以上),穿孔厚度能干到50mm,边缘切割甚至80mm,但切割速度会慢下来,热影响区也大。不锈钢就更难伺候了,同样的电流,厚度得打个七折。别信什么“完美切割厚度”,那是实验室数据。车间里空气湿度、气体流量一波动,性能就变样。
很多操作工图省事,直接把割炬怼在工件表面起弧——飞溅的金属液噗噗往回喷,喷嘴一下就堵了。正确做法是:起弧时抬高一点,等电弧穿透工件再降下来;或者使用“边缘起弧”,从板边开始切,减少对喷嘴的冲击。
还有个容易被忽略的:
。走得太慢,电弧柱会拉长,热量过度集中,喷嘴过热烧蚀;走得太快,又切不透,电弧反抽,同样毁喷嘴。得盯着弧光的颜色——淡蓝色、稳定往下流淌时,速度大多合适;要是发黄、发红,还往上翻,八成是慢了或者快了。
问:“水下等离子切割有必要吗?车间里都是干式切割,也没见多大问题。”
答:看你对烟尘和变形的容忍度。干切那烟雾,半天下来人都被熏得头晕,而且切割薄板时热变形真的烦,板子翘得跟薯片一样。水下切割直接把工作台沉在水里,噪音粉尘都被闷住,冷却效果让热影响区减小,变形量能降一大截。但代价是什么?切割速度会下降15%~25%,因为水带走了一部分热量;而且弧压控制更复杂,容易熄弧。如果你车间接的是厚板活儿,追求效率,干切更划算;要是割薄不锈钢、铝板,或者对环保要求严,咬咬牙上水下吧——长远看健康值回票价。
别拿激光比,谁比谁伤心。但等离子也有它的主场。一台调校好的数控等离子,切割12mm碳钢时,垂直度能控制在1-3°,表面粗糙度Ra 25-50μm,对于大部分结构件、农机配件、工程机械零件来说,已经绰绰有余。你要是非得拿它切艺术字镂空,那肯定没激光细腻。
但注意!坡口切割时,“喷嘴到工件距离”(弧压高度)的稳定度是关键。海宝、凯尔贝这些高端电源带有自动弧压调高,能实时补偿板面不平,国产低配机很多靠弧压分压板,精度就差点意思。更坑的是,有些厂家的调高器对割缝背面的挂渣敏感,抬枪时会撞到割渣,直接偏移……大半夜修机器修到骂人,经历过才懂。
问:“等离子切割不锈钢和铝,有什么特殊讲究?”
答:用空气等离子切不锈钢,切口容易发黑、氧化,而且挂渣很粘,不好敲(因为不锈钢导热差,熔渣冷却快)。如果你对切割面颜色有要求,就得换混合气体——例如Ar-H2或N2,不过成本上去了。切铝更头疼,铝反射性强,对喷嘴的辐射热高;而且铝的熔点低,切缝容易被熔化金属再次堵住,所以电流和速度的配合要更精准。我一般建议切铝时气体流量加大,走速比同等厚度碳钢快20%-30%,减少热堆积。此外,铝粉易爆,除尘一定得上心。
别盲目迷信进口电源,现在一些国产电源把引弧技术做得相当稳,像维弧控制、高频起弧的干扰问题改善了不少。不过耗材嘛……还是得认准有口碑的品牌,电极的铪丝镶嵌工艺、喷嘴的同心度,差一丝寿命差十倍。
还有,切割时空气压缩机别图便宜。含油含水的气源是等离子切割最大的隐形杀手,它会氧化电极、缩短寿命、导致割缝气孔。干燥器和精密过滤器必须上——这钱省不得。
说到底,等离子切割这手艺,五分靠设备,五分靠调试。多记录参数,多观察电弧状态,比听培训课管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:你不可不知的7个实战细节,别等割坏了再后悔 https://www.dachanpin.com/a/tg/65354.html