别只盯着价格,朋友。我见过太多人买PLC只看两点:价格和IO点数。然后……然后现场就炸了。不是比喻。是真的凉凉。
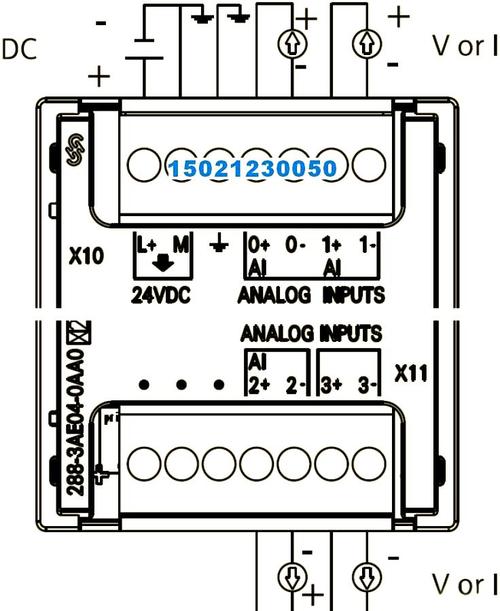
拿个小本子记:数字量输入多少个,输出多少个,模拟量几路……算完总数,乘以1.2?天真。我一般会留30%的余量,再额外加几个备用点。因为你永远不知道甲方会不会突然加个急停按钮——或者调试时发现传感器少接了一路。记住,点数不够可不是加个模块那么简单,柜子空间、电源、甚至CPU的带载能力都要重新核。💡 尤其模拟量,4-20mA和0-10V的模块价格差一截,别买错。
:有一次,点数算得死死的,结果调试时发现,一个阀的反馈信号居然要占两个DI(开到位、关到位),之前当成一个了。瞬间傻眼。赶紧找端子排,飞线,那叫一个狼狈。
。你买了个0.5ms扫描周期的,结果程序里塞了一堆FOR循环和浮点运算,瞬间拖到20ms,急不急?还有中断,高速计数器用的中断优先级没调好,丢脉冲是常事。说实话,我吃过亏。❗ 所以,选型前先估算程序复杂度,别迷信纸面参数。
问:PLC的扫描周期到底怎么算才准确?能相信手册上的典型值吗?
答:手册上的典型值基本是空程序跑的,你信了就上当了。实际应用中,你的梯形图一旦复杂,扫描时间会成倍增加。最好在项目初期写一小段测试程序,包含你计划用的那种复杂指令——比如PID、大量数据搬移——然后在线监控扫描时间。没有条件的话,找供应商提供真实案例的扫描时间数据。另外,记得把通讯任务的时间也算进去,那个在手册里通常以“每扫描周期XX微秒”的形式出现,但实际会浮动。
PLC规格书上的工作温度0-55℃,你觉得放在电柜里,夏天最热能到多少?我拿测温枪打过:柜内比室温高15℃是常态,尤其旁边有变频器、伺服驱动器这些发热大户的时候。湿度也是,南方的梅雨季,PCB板子受潮,莫名其妙报错。🙄 所以,我习惯性选宽温型的,-20℃到60℃,然后柜子强制通风。如果有粉尘、腐蚀性气体,比如化工厂,那必须用涂层保护的型号。这个钱不能省——否则三个月换一个模块,老板会杀了你。
问:国产PLC真的抗干扰不行吗?现场条件恶劣点就不敢用?
答:早些年确实是。现在呢?分厂家。像我试过汇川、信捷的某些型号,在中等干扰环境(附近有电焊机)挺稳。关键是你得看它的电磁兼容认证,有没有通过IEC61000-4标准的测试。还有,安装时一定要把信号线和动力线分开走,该加屏蔽层加屏蔽层,该用隔离模块用隔离模块。别把锅全甩给PLC。😏 其实,西门子、三菱照样有炸机的,就看你怎么设计系统了。
Modbus RTU、Profinet、EtherCAT、CC-Link……一堆协议。选型时以为“支持Modbus”就行,结果现场要接第三方仪表,发现只能做从站?那你就得加网关。成本“嗖”就上去了。💸 我现在选型,
:一是PLC能做哪些协议的主站,二是自由口通讯的能力(有些非标设备协议只能自己写)。还有,网口数量!一个网口调试连电脑,另一个连HMI或上位机,不然你拔来拔去,断线断到崩溃。
还有件事:远程IO。大型设备,传感器分布在几十米外,传统方式拉多芯电缆,又重又贵,干扰还大。现在都上远程IO站,用总线连。但得注意,不同品牌的远程IO兼容性。我吃过亏:买了A品牌的PLC,图便宜配了B品牌的远程IO,协议都走Profinet,结果配置时发现GSDML文件不完整,功能不全。血的教训:最好同品牌全家桶,实在不行就买第三方专门配套的,提前测试。
说实话,选PLC有时是选生态。西门子的TIA Portal,三菱的GX Works,欧姆龙的Sysmac……用惯了哪个,换另一个学习成本高得吓人。库存的备件、熟悉的供应商、身边有没有高手能帮忙解问题,都是考虑因素。别一时好奇买个冷门牌子,结果出问题找不到人问。😩 但国产的崛起也是事实,有些中小项目用信捷、台达,成本低,功能也够。关键看服务:当地代理响应快不快?技术支持能不能半夜接电话?这比任何参数都重要。
好了,扯了一堆。其实就一句话:别只看价格,别太信手册,多去现场看看,多问用过的人。还有什么想聊的?留言区见。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC)选型?别只盯着价格,这6个细节能让你少加半年班 https://www.dachanpin.com/a/tg/65429.html