✅ 淬火冷却:速度与激情背后的冷血现实
说实话,干了热处理十几年,最怕听到的一句就是“按流程做的啊,怎么又裂了?”——这时候你血压是不是上来了?去年有个客户,齿轮一炉出来,全裂了,损失几十万。找原因?冷却速度没控制好呗。其实吧,热处理这玩意儿,说简单就是加热保温冷却,说复杂……你看看C曲线就知道了,贝氏体马氏体,一个点没控制好,全白搭。
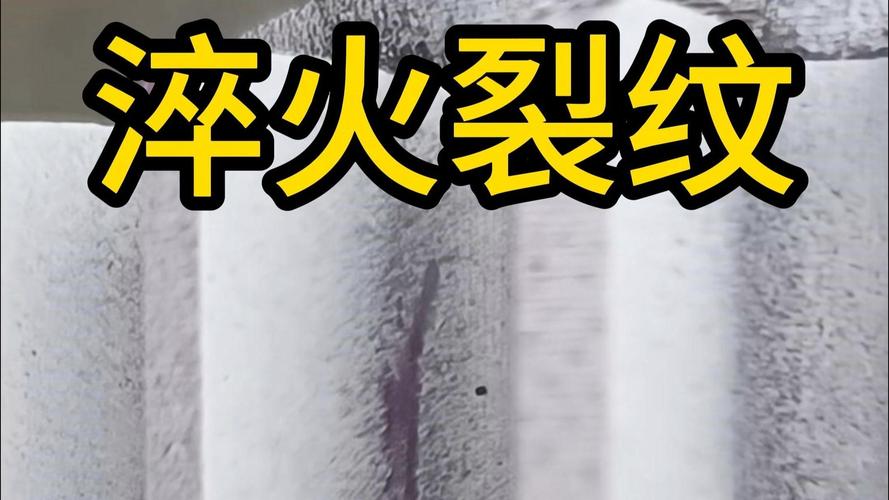
冷却介质的选取,有时候像赌博。水最便宜,但冷却速度太快,300℃左右那一下,蒸汽膜阶段到沸腾阶段的不均匀冷却,应力瞬间拉爆。油呢,冷却能力温和些,可不少合金钢需要那个临界冷速,用油硬度又上不去。有次我们用PAG水溶液,浓度差1%,硬度散差HRC差5个点,想哭。
问:为什么我用水淬总是开裂,用油淬又硬度不够?
答:这个问题太经典了!教科书告诉你C曲线鼻尖要快冷躲过,但现实工件有厚有薄。你得看材料的淬透性,还有有效厚度。比如40Cr,用油淬,直径超过30mm心部硬度就掉。换了45钢,油淬根本淬不上,必须水淬或者盐水,然后冒着裂的风险。我的经验:先查等温转变图,再模拟一下冷却温度场,别光拍脑袋。现在有些软件,比如JMatPro,算一下冷却曲线挺准的。
💡 真空热处理:贵,但值不值?
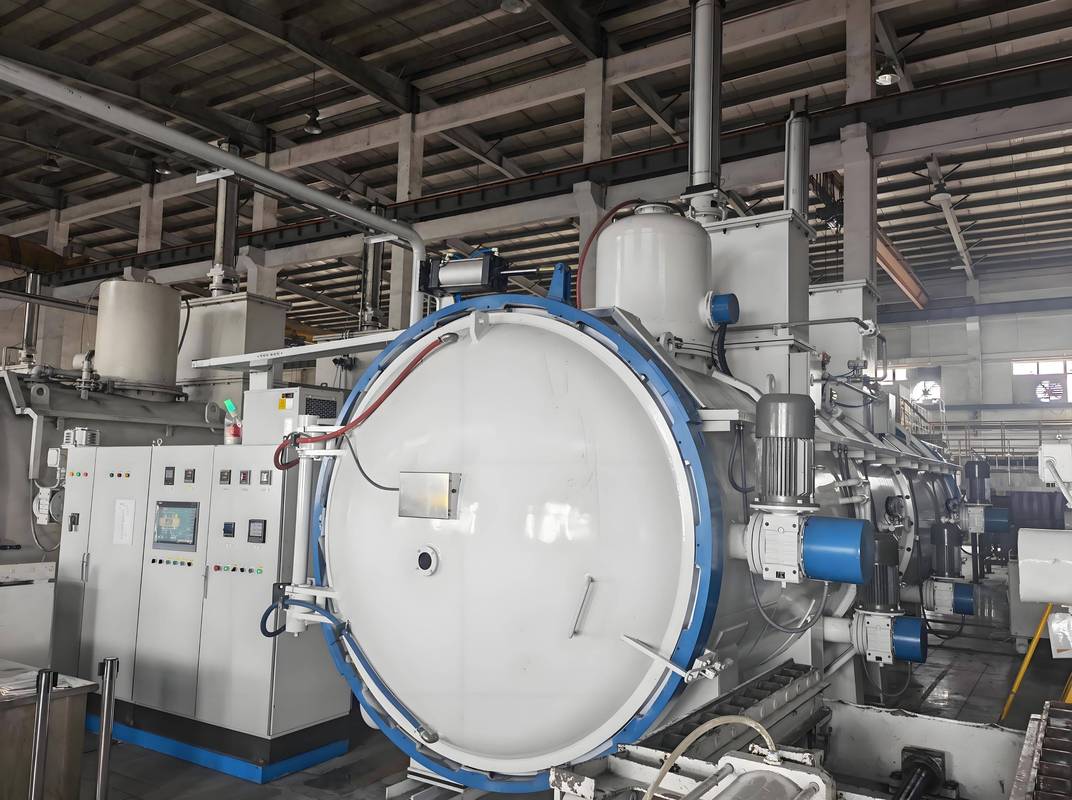
去年咬牙上了台真空渗碳炉,能搞高温渗碳,晶间氧化?不存在的。表面光亮得像镜面,客户验货直夸。但那个成本啊,电费加维护,一炉够我买三台iPhone。不过话说回来,对精密零件,比如航空齿轮,确实没得选。普通多用炉出来的,抛丸后还藏着氧化皮,寿命差一截。
问:真空热处理是不是绝对没氧化?
答:哈哈,想得美!真空炉里也不是完美真空,残余氧分压和水分,在高温下照样让你脱碳。我们就中过招,做Cr12MoV模具,真空淬火后表面显微硬度偏低,一查,原来泵油返流,炉子该洗了。还有气淬,用氮气还是氦气?冷却均匀性比油淬差远了,薄壁件一淬就变形。不过真空渗碳现在的脉冲式控制,碳浓度梯度倒是很漂亮。
❗ 回火脆性:藏在背后的定时炸弹

提到这个我拳头硬了。有次赶工期,一批40CrNiMoA轴类件,淬火后低温回火,着急出货没充分回火,结果装机跑不到200小时,齐刷刷扭断。断口闪闪发亮——回火马氏体脆性,妥妥的第一类回火脆。还有更阴险的第二类,在450~650℃回火后慢冷,杂质元素偏聚晶界,服役时咔嘣脆。加钼能治,但贵啊。现在不少厂子用快速回火工艺,省时间,但不适用所有件。得看材料,真心不是通用的。
问:回火温度怎么选才安全?
答:避开脆性温度区间啊!一般碳钢200℃以下问题不大,合金钢就得注意了。我们做过冲击试验,回火后快冷(油冷或水冷)能抑制第二类脆性,但应力又来了。所以现在喜欢用等温淬火,直接得到贝氏体,省了回火,韧性还好,就是生产率低些。💡最新实践:有的厂搞深冷处理,-196℃,残奥转马氏体,稳定性提升不少。
👨🔧 新设备新工艺:数字孪生带来的改变
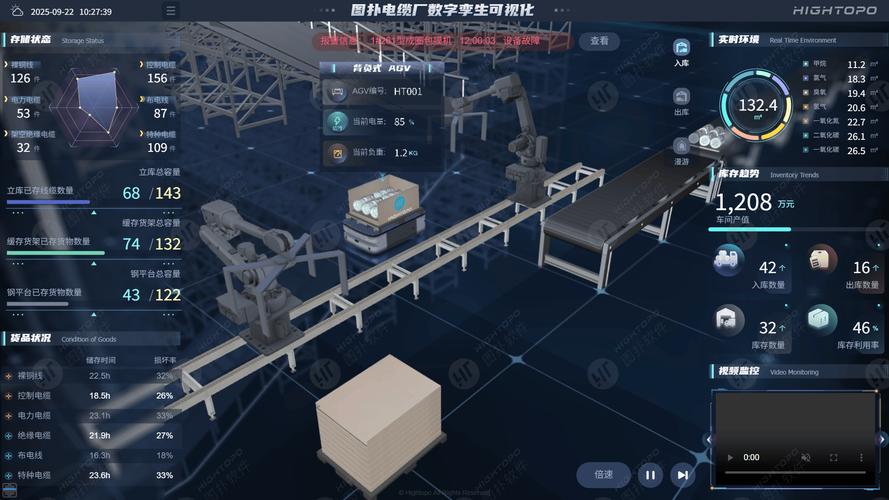
这两年热处理车间也开始卷数字化了。以前试工艺,全靠老师傅经验,一炉一炉地试,废品堆成山。现在有了温度场仿真,三维模型一导入,加热时哪儿先到温,淬火时哪儿冷得慢,看得明明白白。我们去年上了套数字孪生系统,和实时PLC数据联动,冷却强度自动调节,硬度散差从±2HRC降到±0.5,真是省心。不过吧,传感器得勤校准,有次热电偶漂移了50℃,系统还傻傻地按原参数跑,差点又整出一炉废品。
感应加热也玩出了新花样。传统单频,硬化层分布调来调去就那么回事。现在双频甚至多频同时加热,齿轮齿顶和齿根硬化层深度能独立控制,变形小得多。有个做风电齿轮的案例,用了仿形感应淬火加随动冷却,层深公差严格控制在0.2mm内,不服不行。但设备投入大啊,中小企业看看流流口水就好。
热处理这行,干得越久,越觉得自己啥都不懂。明天早上你要去车间,先看看那炉淬火油的冷却特性曲线吧,别等裂了再拍大腿。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理那些事儿:从开裂到完美,一个老鸟的实战笔记 https://www.dachanpin.com/a/tg/65475.html