
电镀这些年的血泪账:从挂具到废水,如何少交学费

干电镀二十年,见过太多“不可思议”的报废。明明槽液分析合格,温度电流都对,但镀出来的活就是起泡、发花、甚至局部漏镀。有些老板到现在还认为,电镀不就是“泡一泡、通上电”嘛。挺可笑的。但更可悲的是,很多年轻技术员也被带偏了,照着手册操作,一出问题就蒙圈——手册上没写啊! 其实电镀是一个系统工程,细节多到令人发指。今天不聊那些高大上的纳米电镀、复合镀层,就说说最基础、却最容易掉坑里的几个点。都是花钱买来的教训。

挂具设计:看不见的“电阻”在给你捣乱

上个月去浙江一家厂子,做通讯连接器的,镀银工艺。成品率一直卡在87%左右,怎么也上不去。怎么查都正常,最后我蹲在镀槽边看了半天,发现问题了——挂具。 那挂具用了快三年,主杆上铜绿都有半毫米厚,挂钩弹性也快没了。工人装夹的时候,有些工件松松垮垮,接触电阻大到离谱。结果呢?同一挂上,靠主杆近的镀层厚,远的就薄,有些甚至发黑。你说这怎么控制质量? 挂具这东西,太多厂子不当回事。我见过用铁丝自己弯挂钩的,还有缠着生胶带继续用的——就为了省那几百块钱。✅ 其实挂具的截面面积、导电接触点、绝缘层的完好性,直接影响电流密度分布。烧焦、树枝状结晶、厚度不均,九成以上跟它有关。
电镀挂具设计缺陷导致镀层烧焦对比图
电镀挂具设计缺陷导致镀层烧焦对比图
很多人不知道,挂具用久了,表面会形成一层钝化膜,尤其是经过硝酸退镀的,这层膜电阻很大。你得定期用盐酸活化,或者喷砂去除。而且不同工件要用不同挂具,别想着一个挂具打天下,那纯属跟自己过不去。 问:挂具的绝缘层破损一小块,影响很大吗? 答:影响比你想的严重。绝缘层破损,裸露的部分就会像一个小阴极,吸引电流,导致附近工件电流密度下降,镀层薄甚至漏镀。而且破损处本身会有金属沉积,形成枝晶,可能刺破更多绝缘层,恶性循环。💡 定期检查,用绝缘胶修补,别嫌麻烦。

前处理:90%的附着力问题,都在这步埋下祸根

“电镀电镀,关键在镀前处理。”这话说得嘴皮子都破了,但每次去处理客诉,一查,十有八九都是前处理不到位。 现在环保查得严,很多厂子有机溶剂不用了,改成水基清洗剂。但水基清洗剂对温度敏感,冬天不加温,脱脂效果打骨折。有些操作工为了赶产量,槽液都不换了,表面浮一层油花,还往里放活儿……真的,看着就想骂人。 除了除油,酸洗活化也是重灾区。特别是铸铁件、压铸件,表面往往有一层氧化皮或者富硅层,不用合适的酸洗配方根本去除不干净。我就犯过一次错:处理锌合金压铸件,用常规酸洗,结果表面产生一层黑膜,怎么镀都不亮。后来才知道,锌合金要用特殊工艺,或者预镀氰化铜打底,才能保证结合力。❗ 那种“一层黑膜”直接导致整批货报废,赔了十几万。 问:为什么电镀后表面有针孔?感觉像被虫子蛀了一样? 答:针孔最常见的原因有两个:一是前处理除油不净,工件表面有油污,气体析出受阻形成气袋;二是镀液中有机杂质太多,或者湿润剂不够,氢气气泡附着在工件表面,无法及时脱开。这时候要检查除油效果(用纯水测试是否亲水),或者往镀液里补加湿润剂,同时用活性炭处理一下有机杂质。当然,挂具方向不对,凹面朝上兜住气泡,也是原因之一,有时候设计个导气孔就能解决,很邪门对吧?

废水处理:环保达摩克利斯之剑,但省钱有道

现在哪个电镀厂不头疼废水?上月帮老客户一条线做改造,原来的含镍废水处理工艺,出水镍浓度0.3mg/L,表三标准是0.1mg/L以下,在线监测一抓一个准。愁得老板直薅头发。 其实技术有,就看愿不愿意投入。现在比较成熟的是采用二级沉淀+离子交换+膜分离的组合工艺。一级沉淀用石灰调pH到11以上,但镍的络合物破络不彻底,需要加次氯酸钠或Fenton氧化。之后过离子交换树脂,出水稳定在0.05mg/L以下,还能回收部分水。❗ 但是树脂再生液也是污染物,得委外处理,别偷排——罚起来要命。 说到废水,我想起一个“聪明”老板,把含铬废水跟酸碱废水混一起,想用后者稀释前者,结果六价铬还原不彻底,三价铬又超标,反而把整个污水处理系统弄瘫痪了。💡 混排是作死,必须严格分流。现在很多厂子上了MVR蒸发器,浓缩液结晶委外,也是个方向,就是能耗高。
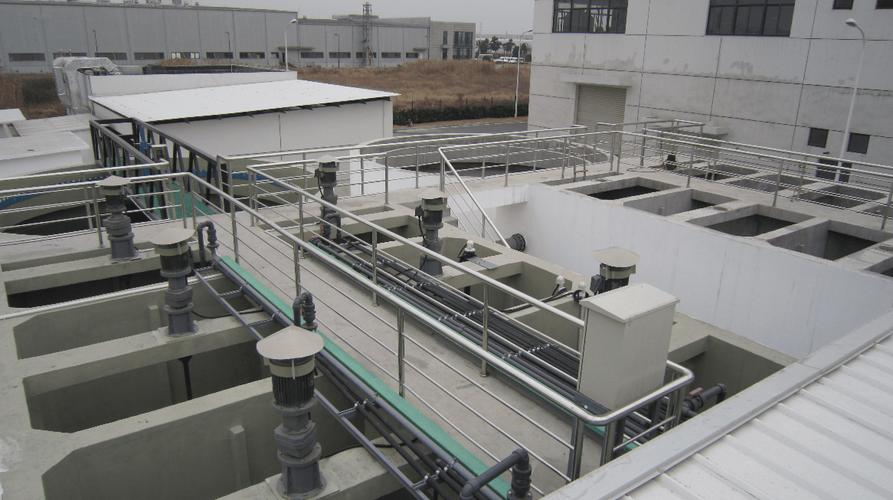
电镀废水处理MBR膜系统现场图
电镀废水处理MBR膜系统现场图
问:废水处理有没有既省钱又达标的路子? 答:有,但得从源头减量。比如采用逆流漂洗,多级回收,减少带出液;用喷雾淋洗替代浸泡漂洗;镀槽上增设导流板,减少“滴液”损失。另外,现在一些添加剂厂商推出了低浓度镀液,比如低浓度镀铬,Cr6+浓度从250g/L降到80g/L,带出损失大大减少。这些细节累积起来,一年能省几十万,而且污泥量也少。关键是肯不肯动脑筋,别老想着走捷径。 最后啰嗦几句 电镀这行,看似粗放,其实得有一股子轴劲儿。数据要看,但更要相信眼睛——时常到槽边转转,闻闻气味,摸摸挂具温度,那比什么传感器都实在。不少老师傅退休后,新人接手就出问题,因为经验没能传下来。现在搞数字化产线,确实能帮大忙,比如安美特的槽液监测系统,能实时报出添加剂浓度,但别完全依赖。上次一个系统报警说光剂不足,自动补加后反而镀层发雾,查了三天才发现是阳极面积不够,溶解过快导致金属离子比例失衡。机器能告诉你缺什么,但为什么缺,还得靠人琢磨。 这篇不算教程,就当是个老朋友跟你倒倒苦水、分享点踩坑经验。能让你少走一步弯路,这半天打字也值了。哦对了,如果你们厂现在还在用氰化物,赶紧琢磨替代工艺,不是开玩笑——政策留给的时间不多了,无氰镀铜、无氰镀银技术已经成熟不少,虽然稳定性还得磨合,但早切换早安心。 (全文完——写于2025年3月,记在又一个失眠的赶工期深夜)

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀这些年的血泪账:从挂具到废水,如何少交学费 https://www.dachanpin.com/a/tg/65476.html
赞 (0)
热处理那些事儿:从开裂到完美,一个老鸟的实战笔记
上一篇 2026-07-18 05:20:45
阳极氧化:别被“高级感”骗了,这才是铝的硬核整容术
下一篇 2026-07-18 06:00:45

相关推荐

  • 制造执行系统(MES):别买错了,中小企业的MES不是大厂缩小版

    我接触过不下三十家制造工厂的MES选型落地,一半以上踩了坑。很多工厂老板上来第一句就是“我要和XX新能源大厂一样的制造执行系统(MES)”。结果呢?钱花了几十万,系统用了半年,最后变成个只能记产量的电子表格。工人嫌麻烦不肯录数据,老板看着空溜溜的看板叹气。 为什么大部分中小制造企业上MES都白花钱? 很多MES厂商的套路,就是把给大厂做的全功能系统,砍掉一半…

    投稿 2026-08-15
  • 减速机老炮儿血泪史:这玩意儿选错一次,坑你三年

    我入行那会儿,带我的师傅说:“小子,你先把减速机搞透了,这行就算入门了。”我当时还不屑——不就是个铁疙瘩么?后来才知道,这铁疙瘩真要较起真来,能让你怀疑人生。上周客户那边一条产线停了,追查到最后,罪魁祸首居然是一台装反了的蜗轮减速机!我当场就想骂人…… 行了,不发牢骚了。今天我把这些年跟减速机打交道踩过的坑,揉碎了跟你聊聊。不整那些深奥的理论,就讲点干货,让…

    2026-06-23
  • 铸造工艺突围战:从“翻砂匠”到黑灯工厂,砂型铸造的智能蜕变

    干了二十多年铸造,最怕听到一句话:“不就是玩砂子嘛,有啥技术含量?”每次去车间,看到年轻面孔越来越少,老师傅满手老茧,心里真不是滋味。但这两年,情况变了。变得还挺彻底。 上个月去一家老牌铸造厂参观,同行人小声嘀咕:“这地方怎么没见几个工人?”——车间里砂箱自动流转,机械臂抓取、下芯、合箱,几乎无声。头顶上,几台大屏闪烁着实时温度和压力数据。我们站了十分钟,只…

    投稿 2026-07-06
  • 工业联动控制:离散制造工厂的效率破局密码

    我上个月在珠三角佛山的一家中小汽配厂待了三天,老板拉着我从早到晚蹲在冲压车间,就为了给我看他三个月前刚改完的工业联动控制系统。反差大到我一开始都没认出来。原来换一次模,整条线停四五十分钟,各个工位的师傅分头调参数,调完还要试个两三件才能合格。现在呢?操作工在系统里选好要生产的型号,下料机、冲压机、焊接机器人、在线检测机,十几秒就全部调好参数,全线启动,总停线…

    投稿 2026-09-18
  • 分布式控制系统(DCS)的实战生存指南:别被厂商忽悠瘸了

    干了二十多年工控,最怕别人问我“DCS到底是个啥”。不是不想说,是几句话真的讲不清——你要听教科书定义,百度百科比我严谨,但你要听点落地的、血泪换来的经验,那得坐下来,沏杯茶。 前阵子一个化工厂的朋友急吼吼打电话:“我们新上一套反应釜,设计院非让用DCS,不能用PLC,这不坑人嘛。” 我笑了。这事儿太典型。 DCS还是PLC?别再傻傻分不清 说实话,这俩的界…

    投稿 2026-08-01

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息