表面处理选型避坑:2025年机械制造最需要的这几种工艺,你用对了吗?

表面处理选型避坑:2025年机械制造最需要的这几种工艺,你用对了吗? 其实表面处理这行,水很深。干过现场的都懂——图纸上写个“表面镀锌”,结果供应商送来的货五花八门,有彩锌有蓝白锌,还有一堆白锈。你跟他急,他反问你:“你又没写清楚是环保钝化还是六价铬?” 你说气人不气人。所以,今天不整那些虚的,直接聊点实战中血的教训和选择逻辑。

一、选型之前,先搞清你的零件到底需要什么

别上来就问“哪种表面处理最好”,没有最好,只有最合适。我见过液压阀块非要搞镀铬的,说是为了耐磨——结果镀层剥落堵了油路,整台设备趴窝。💡 经验之谈:先明确三件事:腐蚀环境(室内?户外?盐雾?)、配合尺寸(螺纹、精密滑动面要小心膜厚)、导电/绝缘需求。 比如,普通碳钢件在室内环境,磷化后涂防锈油就够用,成本低到发指。但要是海边盐雾环境,热浸锌或者达克罗才是正道。达克罗这玩意儿这些年挺火,无氢脆、耐盐雾上千小时,尤其适合高强度螺栓。不过,它也爱掉粉,装配线上工人骂骂咧咧,说手上全是银粉。哈哈。
高强度螺栓达克罗涂层生产线实拍
高强度螺栓达克罗涂层生产线实拍
问:为什么高强度螺栓电镀锌容易断裂? 答:这事儿得咬咬牙。电镀过程会产生氢,氢原子钻进钢里,就像定时炸弹,叫氢脆。热处理去氢不彻底的话,螺栓一受拉力,“咔”就断了。很多小厂根本不给你做去氢处理——你问他们就拍胸脯说“做了做了”,实际上烘箱温度都没达到。所以汽车底盘螺栓现在基本强制用达克罗或锌铝涂层了,无氢脆是硬道理。

二、铝合金阳极氧化:不是颜色越艳越好

铝合金件上,阳极氧化算是最常见的表面处理了。我们做自动化设备,大量使用6061铝件,图纸常标注“本色阳极氧化”。但注意,本色氧化其实分几类:硫酸阳极氧化、草酸氧化、还有硬质氧化。普通装饰件用硫酸阳极氧化,膜厚5-15微米,容易着色,什么玫瑰金、土豪金随便染。但如果你要求耐磨或绝缘,得加厚膜——硬质阳极氧化膜厚能到50微米以上,硬度堪比陶瓷,就是价格贵不少。 ❌ 踩过的坑:有一批铝板,做完黑色阳极氧化,装到户外灯壳上,半年褪成狗屎黄。后来查,原来用的是有机染料,耐候性差。换成电解着色或无机封孔的工艺才解决。所以户外件尽量别选普通染色阳极氧化,要么用粉末喷涂盖住,要么用硬质氧化自然色(灰/褐),耐候好得多。说实话,为了个颜色搞废一批料,客户差点取消订单。 问:硬质阳极氧化后还能不能做精密加工? 答:能,但你得留余量。硬质氧化的膜有一定厚度,而且有渗透现象,实际尺寸会涨。一般膜厚的一半算入增长量,比如要求膜厚50μm,单边尺寸可能增大25μm左右。精密配合的孔要提前扩孔或后续研磨。很多设计人员不懂,图纸标个H7公差,氧化完就超差了——然后怪加工厂,加工厂一脸懵。
铝合金零件硬质阳极氧化表面微观结构
铝合金零件硬质阳极氧化表面微观结构

三、喷漆与粉末喷涂:别再傻傻分不清

三、喷漆与粉末喷涂:别再傻傻分不清
三、喷漆与粉末喷涂:别再傻傻分不清
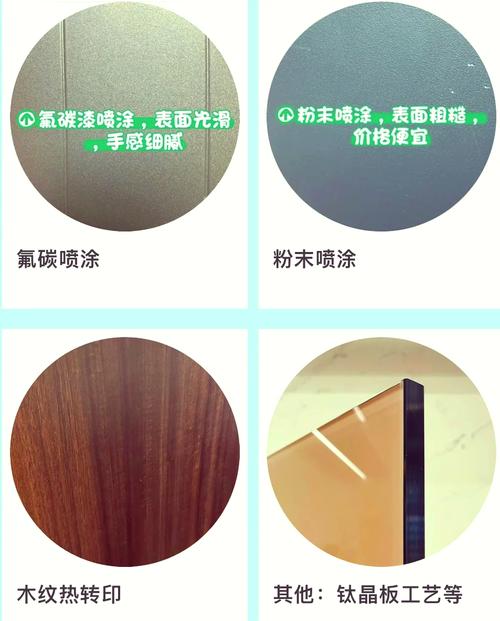
喷漆(液体漆)和喷粉(粉末涂料)是两码事。喷漆能做得非常薄,10-20微米,颜色选择多,修补方便,就是环保卡得严,VOCs排放是大问题。粉末喷涂厚一些,60-80微米常见,耐磨耐刮,边角覆盖好,但膜厚不均匀时容易产生“橘皮”,外观要求高的产品慎选。 ❗ 上次去一家农机厂,他们用喷粉做变速箱外壳,结果散热差,油温高。后来改用水性漆,薄薄一层,降温5℃。所以导热也是一个考量点。还有,粉末涂层绝缘性好,但如果你需要零件之间导电接地,那就得局部遮蔽,或者用化学镀镍之类的工艺。 涉及到关键词“表面处理”其他方面,还有些新技术值得关注。比如微弧氧化,在阀、镁等金属上能做陶瓷膜,耐磨耐蚀一绝,就是成本吓人,一般工业品用不起。另外,环保压力下,无铬钝化、无磷前处理这些绿色工艺推进很快,但实际效果参差——有些无铬钝化液的盐雾性能只有传统六价铬的一半,害得我们不得不改设计选用更高等级的钢材。唉,环保与性能的拉扯,工程师永远的痛。

四、选供应商比选工艺更头疼

工艺懂了,但供应商不给力,一切归零。说几个野蛮现实:有的电镀厂为了省成本,镀液长期不分析,添加剂乱加,镀层结合力像豆腐渣。还有磷化线,槽液温度根本不控,冬天磷化膜似有似无。怎么破?⚠️ 我自己的做法:小批量时一定做切片和盐雾测试,别信他们给的报告。特别是镀锌件,拿刀片刮一下,掉锌?退货!另外,去现场看槽液表面浮油和气泡状况,比看他们文件有用得多。 还有,千万别图方便选“万能”表面处理厂,啥都能干的往往啥都干不精。像电镀,最好找专做某一类(如镀锌镍合金)的厂,他们有连续镀生产线,质量稳定性强很多。曾经贪便宜找个作坊镀化学镍,结果镀层厚度差三倍,返工两回,交期延误赔了违约金。血的教训啊,说多了都是泪。
金属零件表面处理盐雾试验箱测试
金属零件表面处理盐雾试验箱测试
最后,再强调一下:表面处理不是孤立的,得和设计、材料、使用场景联动。你不可能指望一个表面处理工艺解决所有问题。设计阶段就拉上工艺人员一起评审,能省去后期80%的麻烦。这话虽然听烂了,但做不到的人还是太多。好了,就聊这么多,踩过的坑都在这了,但愿对你有用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:表面处理选型避坑:2025年机械制造最需要的这几种工艺,你用对了吗? https://www.dachanpin.com/a/tg/65474.html

赞 (0)
钣金加工:从一张铁皮到精密零件,差的可能只是一个细节
上一篇 2026-07-18 04:38:45
热处理那些事儿:从开裂到完美,一个老鸟的实战笔记
下一篇 2026-07-18 05:20:45

相关推荐

  • 当垃圾不再 “躺平”:循环经济里的搞笑生存指南

    你有没有过这样的经历:刚把快递盒子拆得七零八落,转头就发现垃圾桶已经被同款 “纸板军团” 占领?或者冰箱里的酸奶过期三天,扔的时候总觉得它在瞪着你 —— 仿佛在说 “我还能再拯救一下”?这些让人哭笑不得的日常场景,其实都在偷偷暗示一个事儿:咱们习以为常的 “用了就扔” 模式,早就该改改脾气了。而能让垃圾 “改邪归正”、让资源 “起死回生” 的秘密武器,就是听…

    2025-09-08
  • 焊接工艺,别让飞溅毁了你的产品——实战避坑指南

    上周去一个做钣金柜体的客户那里,老板当着我的面把刚下线的柜门摔在地上。 “你看看这焊缝两边!全是芝麻点!” 我蹲下去一瞧——密密麻麻的飞溅颗粒,有些甚至已经嵌进母材了。打磨?根本打磨不掉,除非再补一层腻子。可柜体是要做静电喷涂的,腻子一烘烤就起泡。这就是焊接飞溅最恶心的地方:它不是影响强度,而是直接把外观等级拉到零。 说实话,做了十几年焊接工艺支持,飞溅问题…

    2026-06-13
  • 衣橱里的风,吹过生活的褶皱

    打开衣柜的瞬间总像拆盲盒,去年压在箱底的格纹衬衫突然跳出,领口还留着去年秋天咖啡馆的奶渍印记。指尖拂过不同布料的纹路,牛仔的硬朗、真丝的柔滑、针织的软糯,每种触感都藏着一段关于 “好看” 的细碎记忆。时尚从不是橱窗里遥不可及的标签,它更像随手拈来的生活片段,混着阳光、烟火与小情绪,在衣角裙摆间悄悄生长。 小区楼下修鞋的老张头总戴着顶灯芯绒贝雷帽,深蓝色面料磨…

    投稿 2025-09-16
  • 雾计算(工业):别再让产线等云的那100毫秒了

    上个月跑长三角的汽配厂,厂长老王蹲在冲压线旁边骂了半小时。 之前他咬着牙花了大几十万上的全套工业云系统,本来想靠振动数据预判模具故障,省点维修费。结果呢?冲压机的实时振动数据要绕去几百公里外的云中心算,光来回传输就耗了120毫秒。上个月差一点,就是这120毫秒的延迟,把价值120万的高强度钢模具直接干报废——换做是你,你不骂? 先掰明白:雾计算(工业)到底不…

    投稿 2026-10-18
  • 工作研究正在被AI杀死?一个老工程师的肺腑之言

    上周三,车间里来了个新来的工业工程硕士,张口闭口“数字孪生”“AI动作分析”。我叼着烟没吭声,递给他一块秒表——指针式的那种。他愣了,说师傅,现在都用视频解析了。我笑,你小子连秒表都没拿过,怎么知道算法是不是在糊弄你? 工作研究不是抄表,是拆解“为什么” 很多人对工作研究的印象,还停留在卓别林《摩登时代》里那个拿着秒表跟在工人屁股后头的家伙。说实话,干了二十…

    2026-06-24

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息