先说结论:粉末涂层这玩意儿,用好了是天使,用不好…… 那真是地狱级灾难。我至今记得2015年那个闷热的夏天,一批货在集装箱里闷了两个月,到港后涂层居然像树皮一样剥落——一撕一大片。客户电话打过来,骂了我整整四十分钟。那时候我才搞明白,固化温度曲线出了偏差,就差那么5度。
不过话说回来,如果没那次惨痛教训,我可能到现在还对粉末涂层抱着盲目的自信。对吧?有时候摔跤才能长记性。
粉末涂层的诱惑:为什么工业界离不开它?
现在你去任何一家像样的钣金厂、汽配厂,甚至高端家具制造车间,粉末涂层几乎已经是标配。为啥?两个字:省钱。不对,应该说——综合成本低得让人没脾气。液体油漆那套,光VOC处理就够你喝一壶的,环保税、设备维护、熟练工的工资,每一笔都是钝刀割肉。而粉末涂层一次性上粉率能达到60-70%,回收粉还能再用,原材料利用率冲到95%以上。环保?那是真环保,没有溶剂挥发。你闻闻喷漆车间那味儿,再对比粉末喷涂线,简直不像同一个行业。
但千万别被供应商的PPT忽悠瘸了。粉末涂层的致命伤也很明显:边角覆盖弱,膜厚均匀性差,而且换色简直要命。我以前见过一家小厂,为了给几个零件换颜色,清理喷房就花了半天,工人一边清一边骂娘。后来他们学乖了,先喷浅色再喷深色——可这招不是每次都管用。

选粉末还是选油漆?一个让无数工程师纠结的问题
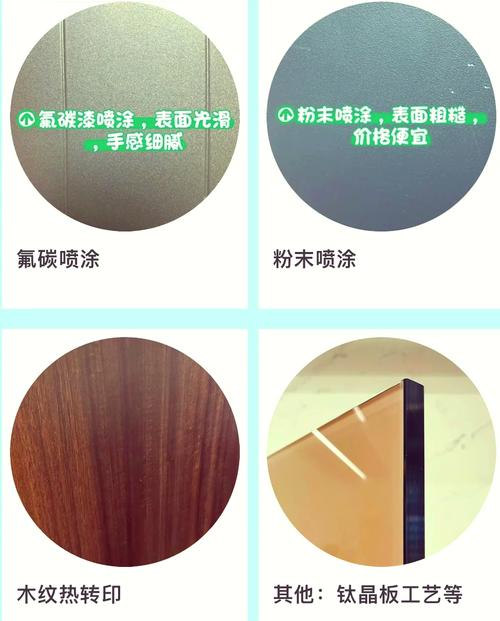
说实话,这个问题我被问过不下两百遍。我一般会反问:你的工件厚度是多少?形状复杂吗?耐候性要求多高?如果对方支支吾吾,我就知道麻烦了——很可能他只是听说粉末涂层好,就想直接用。粉末涂层对薄板特别友好,汽车车身覆盖件、家电外壳这些,涂层坚韧耐刮,盐雾测试轻松过1000小时。但是如果你的工件带有深腔、锐角或者需要螺纹保护,粉末涂层就吃力了。粉末在静电喷涂时会有法拉第笼效应,那些凹进去的地方,电场进不去,粉就附着不上。后来有些厂家推出摩擦喷枪,能缓解一些,但远非完美。
还有就是固化温度。传统热固性粉末需要180-200摄氏度烘烤,有些压铸件、塑料件根本扛不住。直到近两年低温固化粉末才成熟起来——这真是重大突破!我去年测试过一款120度就能固化的聚酯粉末,附着力居然不输高温型,盐雾性能也过得去。不过价格嘛,贵了差不多40%。值不值?看你产品的附加值了。
这些坑你踩过几个?粉末涂层实用避雷指南
下面这些话,可能得罪一批搞工艺的人,但憋在心里不说我难受。
- 前处理!前处理!前处理!重要的事情说三遍。我见过太多事故,原因都是除油不彻底或者磷化膜不合格。工件表面有轻微锈迹或者油污,粉刚喷上去看着挺好,一烘烤,缩孔、起泡全出来了。最稳妥的方法是磷化或锆化处理,别信什么免水洗的药水,那玩意儿不稳定。
- 回收粉别舍不得扔。很多老板看到回收系统里的粉,觉得还能用,拼命往里掺。这会导致颗粒分布变宽,上粉率波动,涂层表面出现麻点。建议新粉与回收粉比例控制在3:1以下,而且定期测粒径。
- 烘箱温度不是设置温度。工件本身有热容量,大到几十公斤的铸件,升温到设定值需要时间。你必须用炉温跟踪仪实测工件实际温度曲线,否则很可能表面固化了,内部还是生的。我以前帮一家健身器材厂调线,他们把温度探头贴在烘道壁上报数,简直离谱。

粉末涂层质量怎么验?问与答
问:验收粉末涂层件,除了看颜色光泽,还要注意什么?
答:必做三样:膜厚测试、附着力划格测试、冲击测试。膜厚仪现在便宜得很,但别只用磁性底材那种,铝合金或者镀锌件要用涡流原理的。划格测试按ISO 2409,2mm间距,胶带一拉——如果掉得跟墙皮似的,这货赶紧退。冲击测试看涂层柔韧性,正冲反冲都要做。另外,户外用件必须做氙灯老化或QUV,别信厂家给的理论数据,自己测了才算数。
问:粉末涂层能用多久?会不会像油漆一样褪色?
答:这得分场合。室内环境下,聚酯型粉末十年不粉化很正常。但户外日晒雨淋,普通聚酯两三年就会失光褪色。必须选超耐候型,比如用TGIC或HAA交联的体系,或者干脆上氟碳粉末——贵是贵,但二十年耐候真的不是吹。我有个做铝单板的朋友,在某海边项目用过一款氟碳粉末,八年了,ΔE还在2以内,几乎看不出变化。
未来的粉末涂层:更低温、更薄、更智能
这几年行业卷得很,逼出了不少好东西。低温固化前面提了,还有超薄粉末涂层,膜厚能控制在30微米以下,能替代液体漆用在散热器、电子产品外壳上,重量轻、散热好。技术上最大的突破是数字化配色系统,以前打样配色靠师傅眼睛,现在用分光光度计+算法匹配,几分钟就能给出配方,批次色差控制在ΔE<0.8。这对于做大批量出口件的工厂,简直是救命稻草——因为老外对色差要求变态到令人发指。
但进步再快,也不能忘了基本功。粉末涂层不是一门玄学,它是实打实的表面工程技术。敬畏工艺,尊重数据,别走捷径。最后送各位一句:喷得好是艺术,喷不好是事故。与君共勉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层到底香不香?一位老工业人的十年踩坑实录 https://www.dachanpin.com/a/tg/65478.html