铣削加工避坑指南:刀具、振动与冷却液的实战逻辑

刀具,你选对了吗?

说实话,刚玩铣床那阵子,我净盯着转速和进给看了——以为参数对了就万事大吉。结果呢?崩刃、断刀、表面拉丝,一个没落下。❗后来跟车间老师傅磨了半年,才悟出一个道理:刀具选型,才是铣削加工里最该咬死的环节。 现在很多新人上来就选硬质合金,觉得牛。但硬质合金也分涂层和没有涂层的吧?涂层TiAlN、AlCrN、TiCN……差别大了去了。加工不锈钢,你用无涂层硬质合金高速切削,那就是找死——月牙洼磨损快得你怀疑人生。💡有个小诀窍:干式切削或者MQL微量润滑,TiAlN是真香,高温下形成氧化铝保护膜,硬度蹭蹭涨。 刀具几何角度也是门玄学。前角大,切削轻快,但刃口弱;后角小,刚性好,易摩擦。特别是铣槽时,容屑槽设计不好,分分钟堵屑断刀。我吃过亏,所以现在选刀,先看工件材料,再定涂层和槽型。
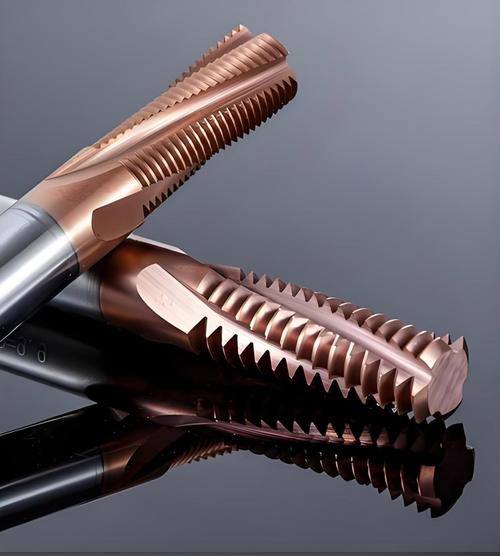
硬质合金铣刀涂层TiAlN切削不锈钢
硬质合金铣刀涂层TiAlN切削不锈钢
问:为什么我的铣刀加工铝合金时总粘刀,表面像狗啃的? 答:这个问题我起码被问过二十回。铝合金软而粘,首要避免积屑瘤。首先,涂层面铣刀对铝合金帮助不大,甚至有害,因为涂层往往摩擦系数高。得用无涂层硬质合金,而且要非常锋利的刃口。前角做大大一些(15-20°),后角也要大。其次,切削速度别太保守,高速可以带走进切屑的热量。最后,冷却液一定要选含油高的乳化液,或者直接用煤油雾化,谁用谁知道。❗

振动?那是你没搞懂这几点

铣削加工最烦人的,不是尺寸超差,而是振刀。一振起来,工件表面全是“鱼鳞纹”,主轴精度也跟着废。很多人第一反应是降参数,但那是治标不治本。 切削力的动态平衡才是关键。顺铣和逆铣,你真正搞懂了没?顺铣时,切削力把工件压向工作台,稳;逆铣呢?抬起工件,容易振。所以薄壁件,顺铣是首选。不过话说回来,顺铣对丝杠间隙要求高,老机床用顺铣可能更惨。 还有刀路策略。现在CAM软件都能摆线铣、动态铣,恒定的切削包角,让径向切深变化小,铣削力波动就小。我见过某厂用传统层切,深腔振得邻居来投诉;换成动态铣后,别说振动了,刀具寿命还翻了一倍。✅ 问:我做深腔铣削时,刀杆悬长太长,振得没法用,有啥招? 答:刀杆悬长(悬伸比)是振动敏感源。如果悬长超过刀径4倍,就别指望普通硬质合金刀杆能扛住。上减振刀杆吧,里面带调谐质量阻尼器那种。嫌贵?还有一招:用整体硬质合金刀杆,弹性模量大,刚性高。再不行就上插铣,轴向力为主,径向力小,振动小。或者分粗精加工,粗加工留余量,精加工小切深。💡
铣削加工振动鱼鳞纹表面
铣削加工振动鱼鳞纹表面

冷却液,真的只是降温吗?

以前我也以为冷却液就是“水浇热铁”,后来才发现它是整个工艺链的润滑剂、排屑工、防锈油三位一体。可惜现在有些厂为了省事,搞干切削,美其名曰环保。但干切削不是万能药。 铣削高温合金(比如Inconel 718)你敢干切?刀具分分钟红给你看。高温高压下,冷却液不只是冷却,更重要的是把切屑冲离切削区,避免二次切削划伤表面。高压内冷刀具现在很普及了,泵压提到70 bar以上,切屑控制那叫一个爽。 但冷却液也带来成本问题:浓度管理、废液处理、变质发臭……所以未来趋势是MQL和冷风冷却,尤其铝合金加工,已经相当成熟。我参与过的一个项目,把铝合金缸盖加工线全部切换成MQL,切削油用量从每月2吨降到0.1吨,车间地板上没油垢,拖鞋都能穿。❗ 问:加工铸铁时,听说不能用冷却液,是真的吗? 答:对。铸铁石墨本身就是固体润滑剂,加冷却液反而容易造成热裂纹——刀具刃口在交变热应力下崩碎。而且切屑混着冷却液会变成烂泥一样的研磨膏,磨导轨、磨丝杠。所以铸铁加工,大部分情况都要干切,或者微量喷雾。如果非要湿切,得有全封闭防护和大流量冲洗,成本就高了。✅

更新于2025年3月,一些新型涂层和减振技术数据来自今年北京机床展实测。加工有风险,试切需谨慎。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工避坑指南:刀具、振动与冷却液的实战逻辑 https://www.dachanpin.com/a/tg/65479.html

赞 (0)
粉末涂层到底香不香?一位老工业人的十年踩坑实录
上一篇 2026-07-18 06:18:45
车削加工的那些坑与惊喜——一位老工艺师的掏心话
下一篇 2026-07-18 06:58:45

相关推荐

  • 解密 AI:那些融入生活的智能魔法

    提到人工智能,很多人会联想到科幻电影里能独立思考的机器人,或是复杂代码构建的虚拟世界。但实际上,AI 早已走出实验室,以各种低调的方式渗透进日常生活的方方面面,从手机里的语音助手到购物软件的推荐列表,从医院的影像诊断系统到小区门口的人脸识别闸机,这些看似普通的功能背后,都藏着 AI 的运作逻辑。理解 AI 不需要高深的技术背景,只需从它的核心构成和实际应用入…

    2025-08-29
  • 人机协作安全:工厂里那些被低估的隐形风险

    去年冬天去东莞考察,站在一家汽车零部件工厂的装配线旁,我亲眼看着一个新工人伸手去捡掉在协作机器人脚下的扳手。机器人没停。手指压碎了三个。 你说这事怪谁?老板说机器人买的是大厂的,带碰撞保护,是工人违规。工人说机器人走得悄无声息,根本没反应过来。说白了,就是人机协作安全这根弦,从根上就没绷紧。 为什么现在人机协作安全成了必考题? 前五年工厂上协作机器人,大多图…

    投稿 2026-09-23
  • 机械加工(切削)实战笔记:刀具寿命翻倍的秘密,藏在切削液里

    刚换上一把全新的硬质合金刀片,干不到俩小时,崩了。崩了!那种心情,懂的都懂。你检查了切削三要素,甚至怀疑机床主轴是不是有轴向窜动。但你有没有想过,问题可能出在那股浑浊的、发臭的切削液?💡 我干这行十几年,有一半的刀具异常损耗,最后查下来都跟切削液有关。真的,不夸张。(好吧,稍微夸张了点,但你明白我的意思。) 切削液就是个喷水的?别逗了 如果你还觉得切削液的作…

    2026-06-13
  • 高精度授时:工业自动化隐形的心脏,你真的重视了吗?

    很多工厂花大几百万升级自动化流水线,引入了七八台协同机器人,结果跑起来总是出莫名其妙的问题:焊接偏位、数据对不上、批量报废查不出原因。绕了一大圈,最后才发现——时间不同步。差了不到十微秒,几十万的产品就废了。 为什么现在工业圈突然开始聊高精度授时? 放在十年前,根本没这个需求。老工厂的设备各跑各的,动作差个几十上百毫秒,没人能看得出来,更不影响成品质量。现在…

    投稿 2026-09-22
  • 共享出行:穿梭在城市街巷的生活提案

    早高峰的十字路口,橙色、蓝色、绿色的共享单车在车流中灵活穿行,车筐里偶尔躺着上班族来不及吃的早餐;晚高峰的地铁口,共享汽车的指示灯闪烁,等待结束一天工作的人开启一段轻松的归家路。这样的场景,如今已成为许多城市日常风景的一部分。共享出行不再是单纯的交通补充方式,更像是一种渗透在生活细节里的选择,悄悄改变着人们与城市空间互动的节奏,也在不经意间重塑着出行过程中的…

    2025-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息