
车削加工的那些坑与惊喜——一位老工艺师的掏心话

昨晚在车间蹲到凌晨三点。就为了一个公差0.005的轴。说实话,车削这玩意儿,刚入行那会儿我觉得它和削苹果差不多——转几圈,皮就掉了。现在?我只能说当年的自己太天真。

你那台机床,比你想象中更敏感

以前带我的师傅老陈,文化不高,但抓起一把切屑闻一闻就知道冷却液浓度对不对。这种本事现在年轻人都不屑学。结果呢,上个月隔壁组的小伙子,把一根42CrMo的调质棒材当45钢干,刀尖烧得通红还硬扛。三分钟后主轴负载飙升,机床直接报警停机。幸好系统有保护,不然主轴轴承也得搭进去。 主轴径向跳动超过0.003mm,你的表面粗糙度就别想稳在Ra0.8以下。很多人总觉得机床是铁的,精度在那摆着——错!热机不充分,液压站油温没上来,甚至地脚螺栓松了一点,它都给你颜色看。我现在每天早上开机先低速跑暖机程序,雷打不动。
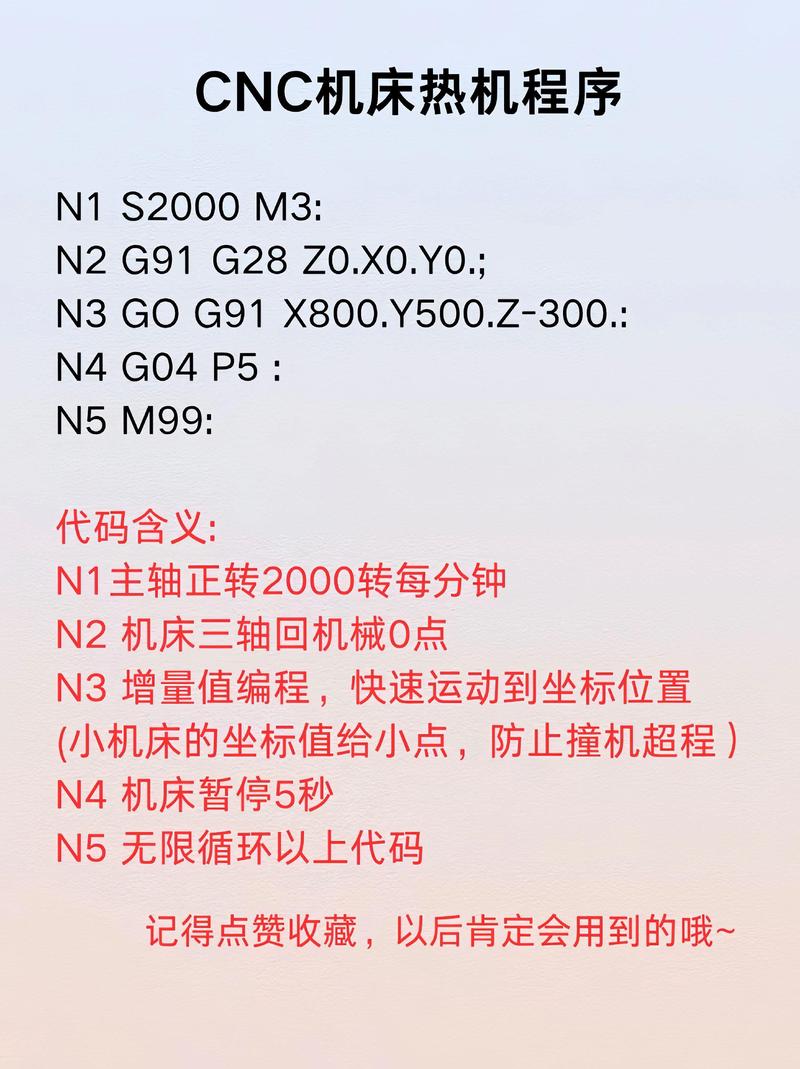
数控车床热机程序运行界面
数控车床热机程序运行界面
问:车削加工中最容易忽视但又最致命的问题是什么? 答:除了刀具,很多人栽在工件装夹上。比如细长轴不用跟刀架,一吃刀就发颤;或者三爪卡盘夹持长度太短,毛坯飞出来——我亲眼见过一次,防护门被打穿,铁屑崩进天花板!还有液压卡爪压力设定,薄壁件如果压力过大,车完之后一松开,工件直接椭圆,你还纳闷测量数据怎么全乱套。记住:装夹变形是隐形杀手,有时候你调一整天程序都白搭。

刀具,不只是消耗品——它是你手的延伸

市面上刀具品牌多如牛毛。山特维克、肯纳、三菱、株洲钻石……每家都说自己的涂层能上天。PVD涂层适合锋利的刃口,抗崩刃;CVD涂层厚实耐磨损,适合高速连续切削——可你要是拿CVD涂层的刀片去粗车断续余量的锻件,一次冲击直接就碎刃。浪费钱不说,换刀对刀又耽误半小时。
硬质合金车刀刀片涂层磨损对比图
硬质合金车刀刀片涂层磨损对比图
去年试一种新槽型,专门加工316L不锈钢。厂家的宣传册标得天花乱坠,实际切进去,断屑槽太浅,不锈钢的韧性让铁屑缠成一团乱麻,像钢丝球一样把已加工表面划得一塌糊涂。我当场打电话骂销售:“你把这槽型用在304上还能忽悠,316黏刀严重你心里没数?”后来改用了带卷屑器的方形刀片,总算消停。所以啊,加工不锈钢、高温合金这类难切削材料,刀具槽型比涂层更关键。 问:如何根据工件材料选择刀具涂层? 答:没有万能配方,但可以粗暴归纳:钢件选PVD的TiAlN或AlTiN,耐高温抗氧化;铸铁别用含Ti的涂层,亲和性差,容易积屑瘤,直接选CVD的厚Al2O3或者薄TiCN;铝合金用不涂层的锋利硬质合金刀刃,或者DLC类金刚石涂层防止粘刀。不过钛合金加工要小心——TiAlN涂层和钛工件在高温下会扩散粘连,最好用无涂层的超细颗粒硬质合金,并大量浇注冷却液。总之多试,别盲信供应商。

数控车床的调机玄学,不是迷信

很多人以为数控车床就是按按钮,刀补输进去就万事大吉。天真。恒线速控制(G96)和恒转速(G97)切换的时机,直接决定圆锥面的表面纹理和尺寸稳定性。你车端面从外往里用G96,线速度恒定,粗糙度均匀;但记得快到中心时切回G97,否则转速飙升,工件可能甩出来。还有刀尖圆弧半径补偿——G42/G41用错方向,锥度倒角全偏,没人告诉你这些书上没写的坑。
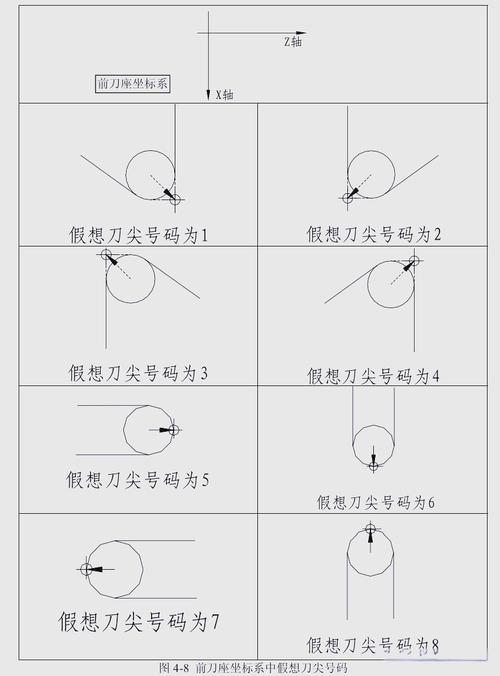
数控车床加工锥度时的刀尖半径补偿示意图
数控车床加工锥度时的刀尖半径补偿示意图
切削液的应用也是一门学问。切削钛合金必须用高压内冷,直冲刀尖前刀面,把热量带走的同时冲断铁屑;车削铸铁倒好,干脆干切削,吸尘器伺候,不然铸铁粉末跟泥浆一样糊在导轨上,磨掉床身半层皮。我徒弟曾图省事,在不锈钢粗车时关掉了冷却液,结果刀片寿命缩水七成,还说“原来可以这么省”——气得我罚他手磨了一周白钢刀。 最后扯两句 车削加工这行,越来越多人觉得就是上下料。但真正的核心,永远在把握临界状态的那一丝感觉。听声音,看切屑颜色,摸工件振动——这些数据不会写进SOP。前几天厂里买了台带AI振动监测的新机床,销售演示说可以自动抑制振刀。我试了一下,在细长轴工况时它确实管用,参数调的很激进。可加工阶梯孔的内沟槽时,系统误判为异常冲击,频繁降速,效率反而低了。我和老陈相视苦笑:“机器再聪明,还得人看着。” 当然,新技术也带来惊喜。上个月尝试了微喷润滑(MQL)技术加工铝轮毂,几乎不用传统切削液,车间干净多了,刀具寿命也没降。✅ 这个值得推荐。但❗注意:MQL对钛合金和INCONEL那种高温合金效果有限,别瞎推广。 车削的未来,靠的不是全自动无人化,而是把人的经验数字化,再结合机器的可重复性。可这条路,每一步都得靠试错。真的,试错才是最贵的学费。 💡 如果你本身也在车间折腾,送你一句被我用记号笔写在工具箱上的话:永远怀疑你的卡尺,就像怀疑你的恋人——该校准时就校准,别等量完才发现零位跑了0.2。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工的那些坑与惊喜——一位老工艺师的掏心话 https://www.dachanpin.com/a/tg/65480.html
赞 (0)
铣削加工避坑指南:刀具、振动与冷却液的实战逻辑
上一篇 2026-07-18 06:38:45
磨削加工中烧伤问题怎么破?一线老师傅的实战心得
下一篇 2026-07-18 07:17:45

相关推荐

  • 集装箱里的物流魔法:解锁多式联运的隐藏技能

    刷到过这样一条短视频吗?港口起重机像巨人伸手般抓起集装箱,刚装上货轮漂洋过海,转眼又稳稳落在火车车厢里,最后被卡车送进城市仓库。这看似无缝衔接的操作,背后藏着现代物流的 “效率密码”—— 多式联运。 可能有人会问,这不就是把货物换几种交通工具运吗?真有那么玄乎?还真别小看它。普通物流运输就像打游戏单排,卡车、火车、轮船各玩各的,货物换车时得卸下来再重新装,不…

    2025-09-15
  • 健身房的光,照见十年模样

    林夏第一次推开 “铁馆” 玻璃门时,运动鞋在光滑的地板上滑了半寸。空气里弥漫着蛋白粉混着汗水的味道,器械区传来杠铃落地的闷响,像远处滚过的闷雷。她攥着帆布包的带子,指节泛白,目光扫过那些肌肉线条分明的背影,忽然想转身逃掉。 前台姑娘笑着递过登记表,笔尖在纸上洇开墨点时,林夏瞥见墙面上的日历 —— 那是她刚辞职的第三个月,失恋的痛苦像潮湿的霉斑,爬满了出租屋的…

    投稿 2025-09-17
  • 工业废气处理:中小制造企业踩过的坑与实用省钱方案

    我跑现场跑了快十年,见过太多中小制造企业在工业废气处理上栽大跟头。有的花了大几十万装设备,过不了环评;有的装完合格,半年后运行成本高到扛不住;还有的图省钱买差设备,直接挨了十几万的罚单。 别迷信万能工艺,适配才是第一要务 很多老板刚接触环保改造,第一句话就是“给我整个最好的工艺”。哪有什么万能的好工艺? 你是做酸碱电镀的,和做注塑VOCs排放的,能是一个处理…

    投稿 2026-09-24
  • 表面处理行业的绿色革命:我们真的准备好了吗?

    说实话,我第一次走进那家老牌电镀厂时,差点被车间里的酸雾呛出眼泪。表面处理这行,早年间的粗放真不是开玩笑的。那时候大家只关心镀层亮不亮、盐雾测试能扛几小时,至于废水怎么排——你懂的。 谁能想到,现在风向全变了。❗ 去年有个做紧固件的客户,就因为磷化线含镍,整批货被欧洲退回。他半夜给我打电话,语气里全是懊恼:“早知道就上无铬钝化了!” 但事情哪有那么简单。 环…

    2026-06-27
  • 计算机视觉(CV):从实验室到车间,差的不是一行代码

    第一次用深度学习做缺陷检测,我栽了个大跟头。那是个轴承套圈项目,在实验室里准确率99.5%,拉到现场直接掉到80%不到。油污、振动、光照波动……模型直接懵了。💡 那一刻我才明白,CV落地的核心不在算法,而在工程。 为什么你训练的模型一到产线就“变傻” 很多人以为搭个ResNet或者YOLO,跑个几千张图就完事了。说实话,想得太简单。现场环境的复杂性——光源衰…

    2026-06-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息