干了快二十年焊接,我现在看一眼焊缝,基本就能猜出焊工昨晚有没有跟老婆吵架。真事儿。焊接这东西,太吃状态了。参数调得再漂亮——电流、电压、速度,电脑屏幕上那几条曲线平滑得跟心电图似的——结果呢?一探伤,密密麻麻的缺陷。我当时差点把探头砸了。🔥

很多人以为焊接就是个加热熔化、冷却凝固的物理过程,把参数表奉为圭臬。天真了。你在这头焊,那头应力场、温度场、甚至磁场都在跟你捣乱。有个项目,不锈钢薄板,我按手册给的参数焊,变形大得能当滑梯。后来逼急了,自己做了个工装,每焊一段就拿压缩空气吹,降温速度强行干预——你猜怎么着?变形量降了七成。这事儿手册上没写。
1. 热输入,不是越小越好
现在流行一个说法:热输入低,热影响区就窄,变形小,所以拼了命地降电流、提速度。大错特错。我见过一堆未熔合的片子,全是因为怕烧穿、怕咬边,把电流调得太“温柔”。尤其厚板多层焊,底层必须用稍大的电流,保证根部熔透。那种半熔不熔的状态,就像煮夹生饭——表面光洁,里面全是隐患。❗
有次焊接Q345的角焊缝,同事用了小参数,外观确实漂亮。超声波一打,根本粘在一起的是铁,不是“焊”在一起的。还得返工,浪费的时间够喝一壶的。说实话,焊接的本质是冶金结合,不是胶水粘接。你得让母材和焊材真正交融,那得温度到位。所以别一看到热输入高就慌,关键是匹配。
问:怎么判断热输入是否合适?老是怕烧穿,又怕未熔合。
答:看熔池。如果熔池铁水流动性很好,边缘和母材圆滑过渡,冷却后纹路细腻,一般都熔透了。要是熔池黏糊糊,铁水像鼻涕一样堆着,边缘有棱角,赶紧加电流或者降速。另外,平板对接可以在背面做个简易的氧化色观察,Cr-Ni不锈钢的话,背面呈金黄色到淡蓝色说明温度适中,发白或黑灰就过烧了。这招比啥公式都好使,前提是多练。
2. 层间温度:被忽视的魔鬼

说个几年前的事儿。车间赶一批压力容器,为了快,焊工不等冷就直接上下一道。层间温度干到了200多度,焊完水压试验,没事儿。交出去用了半年,开裂了。回来切片一看,金相全是粗大的魏氏组织,冲击韧性惨不忍睹。原因?层温过高,导致晶粒野蛮长大,冷却后脆得跟玻璃似的。这时候谁还记得你那完美的参数?
很多标准规定层间温度不超过150℃,但实际干活谁会拿测温枪等着?都是用手背凑上去,“嗯,不烫了”就开干。经验主义害死人。尤其低合金高强度钢,对层温极度敏感。我的习惯:焊完一道,强迫自己停秒表,该强制冷却就强制冷却,别懒。💡
问:施工现场条件差,没条件严格控制层间温度怎么办?
答:这事儿不能硬扛。如果没风冷设备,就用时间换质量,拉长等待间隔。但有些焊工耍小聪明,浇水加速冷却——绝对禁止!会造成淬硬,产生冷裂纹。实在不行,宁愿用火焰加热保持一定预热温度,也别让它在高温区反复煎熬。另外,用小线能量多道焊代替大线能量单道焊,本身就能减少热量堆积。
3. 缺陷不是你想捂,想捂就能捂
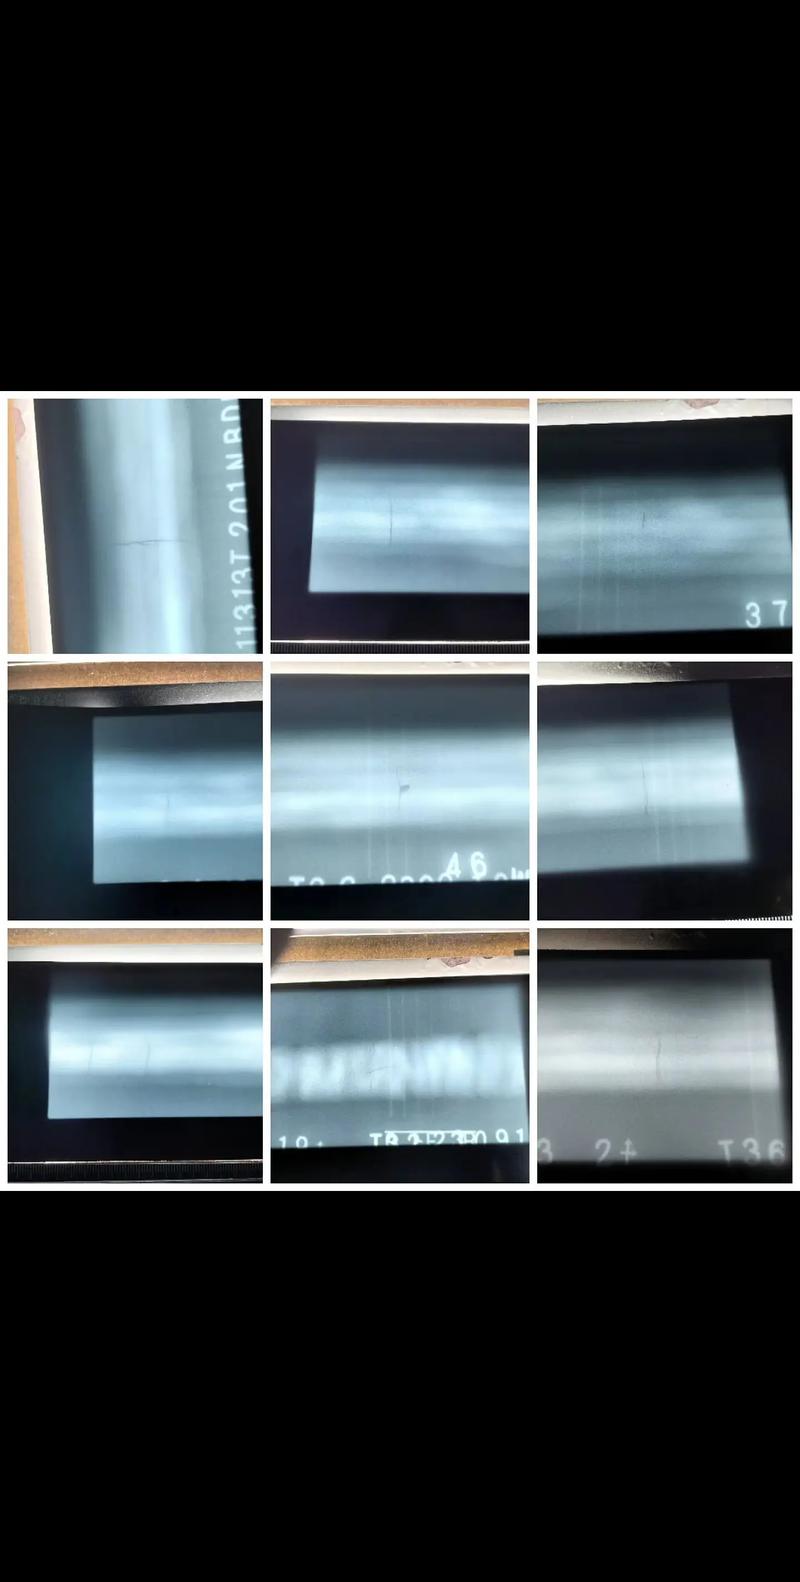
射线底片上,圆形缺陷像洒落的黑豆,条形缺陷像蜈蚣,裂纹像闪电。每次读片,都感觉自己像算命的。最怕听到探伤工那句:“这片子有点东西啊……” 那就等着返修吧。
气孔,最常见。保护气体流量不对、喷嘴堵塞、有风影响,都是成因。有次为了抢进度,外面刮大风,焊工用纸板挡着焊,结果一串气孔,返修花了三倍时间。说白了,环境也是工艺的一部分。不能只看焊机上的旋钮。还有一点容易被忽略:母材表面的水分和油污。那种没除干净的防飞溅剂,焊着焊着就给你“噗”一声,气孔就这么来的。所以别懒,打磨除锈做到位,这点返工成本远低于后期刨开重焊。
夹渣呢,多半是操作手法问题。电流太小、运条不当,或者层间清渣不干净。我就骂过人:焊渣不清干净,在里头跟包包子似的,能好吃吗?多层焊,每焊完一道,必须用钢丝刷甚至扁铲把渣壳敲掉,露出金属光泽。这活枯燥,但就是焊接的良心。
裂纹,最致命。冷裂纹往往延迟出现,焊完一两天才裂,跟慢性毒药似的。预防就是老三样:预热、控制氢源、焊后后热。低氢焊条要烘干保温,现场好多保温筒成摆设——焊条拿出来半天不用,吸潮了照样开裂。还有,设计接头时尽量避免尖角,减少应力集中,省得给裂纹当“起跑线”。
说到底,焊接是手艺活儿,更是良心活儿。机器人焊接普及了,但很多异形件、野外抢修还得靠人。别迷信自动化的参数包,到了现场,母材厚一点、锈多一点、风大一点,整个窗口就漂移了。我习惯每次开焊前,先在废板上打火试焊,凭感觉微调,这叫“焊机跟你对个话”。💬
就说这么多吧。一家之言,欢迎大家来喷。焊接这行,就是在缺陷和参数之间走钢丝,哪天不出事了,反而觉得不自在——这就是命。😅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺质量:别迷信参数,这些坑你踩过几个? https://www.dachanpin.com/a/tg/65614.html