上礼拜调试新活儿,一根45钢轴,粗糙度要求Ra0.8,我按老经验给转速1200,进给0.15,结果车出来跟狗啃的一样。说实话,当时真想骂街。后来发现——刀尖圆弧半径选大了,0.8的圆弧,精车根本不行,换0.4立马光滑。这事儿让我又一次觉得,切削参数这东西,纸上谈兵太容易,真干起来全是坑。对吧?
咱们干机械加工(切削)的,谁没被参数折磨过?有时候明明程序、刀具、机床都没问题,就是活不达标。那种挫败感,哎……今天我就把自己踩过的坑、总结的小窍门,还有最近学的新招,一股脑倒出来。咱不整那些虚的,直接来干的。
一、车削断屑——小事情搞成停机事故
断屑不好,轻则刮伤已加工表面,重则缠刀、打刀,甚至伤人。有次夜班,一个徒弟喊我,说刀架缠了一团铁屑,死活弄不下来。我过去一看,好家伙,缠成钢丝球了!原因?304不锈钢,塑性好,屑就是不断。冷却液浓度也低了,粘度不够。

后来我总结几条血泪经验:切屑控制得从断屑槽形状、切削参数、冷却条件三管齐下。比如车外圆,断屑槽选开口大的,前角小点,能强迫切屑卷曲断裂。参数上,加大进给比提高切深更有效。要是还不行,试过用高压冷却液直冲切削区吗?那效果,立竿见影!
问:断屑槽到底怎么选?我看样本上一堆型号,眼花。
答:这问题问得好。笼统说,精加工用小槽宽、小前角,半精加工用中槽宽,粗加工用大槽宽、大前角。但一定得结合材料:不锈钢要锋利刃口和小前角,铝合金反而要大前角防粘结。最好跟刀具供应商要切削数据表——很多都有推荐参数,别自己蒙。❗
问:切削液浓度多少合适?有人跟我说5%,有人喊8%,都懵了。
答:我早期也觉得浓度高点润滑好,结果工件生锈,皮肤还过敏。后来反复试,常规钢件4~6%足够,不锈钢6~8%,铝合金要低些,2~4%——高了反而腐蚀。关键得用折光仪测,别凭感觉。而且,定期清理液箱,不然细菌臭死人……
二、铣削振刀——活生生把新刀崩成锯齿
振刀这玩意儿,简直是机械加工(切削)里的恶梦。有次铣一块模具钢,新装的刀,上去没十分钟,刀片就崩了。一看,原来悬伸太长,工件也没夹稳,振得那叫一个欢。后来学聪明了:刀具悬伸比控制在4倍径以内,能用强力铣刀杆就用,刚性第一。还有,顺铣比逆铣振刀几率小,尤其薄壁件。
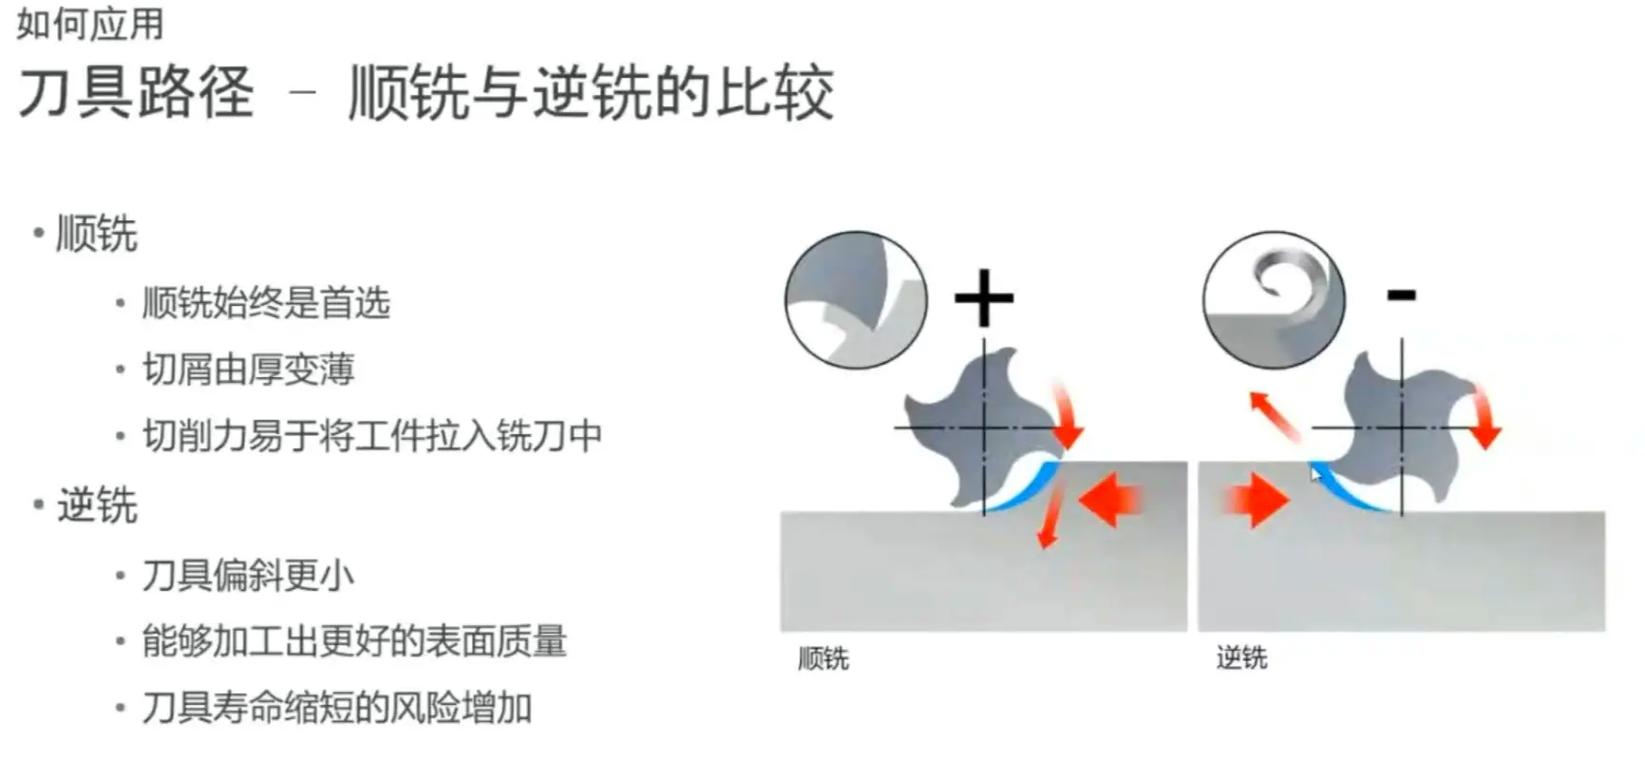
还有一个绝招——变切削参数。别一上就高转速,先降速,比如从1000降到800,看看振幅。有时候把切深分成两刀,哪怕总时间多了点,但刀具寿命翻倍,值啊。另外,主轴拉刀力定期检查,很多振刀其实是刀柄没拉紧,你说冤不冤?
问:用涂层刀片能减少振刀吗?
答:部分能。比如AlTiN涂层耐热性好,适合高速干切,减少了积屑瘤引发的振动。但涂层解决不了刚性不足的根源。你想,机床本身刚性差,涂层再好也白搭。所以先检查装夹、刀柄、悬伸,再考虑涂层升级。💡
三、切削液到底怎么用才不白花钱

许多车间切削液开了跟没开一样,要么浓度瞎配,要么喷嘴乱喷。我见过最离谱的——喷嘴冲着刀背冲,我说师傅这给刀冷却呢还是洗澡呢?正确姿势:喷嘴必须对准切削区,就是刀尖与工件接触的那一小块,最好两个喷嘴,一个冲前刀面,一个冲后刀面,形成包围。高压(70bar以上)断屑效果明显,还能把屑冲走。
再一个,切削液种类。乳化液通用性强,但极压加工还是得用半合成或全合成。微量润滑(MQL)这几年推得凶,环保,但用在铝合金上容易着火,小心点。我自己试过MQL铣铸铁,粉尘大,效果一般。所以真别盲目追新,适合自己的活儿才是正道。
四、刀具涂层——看不见的功臣
早些年觉得涂层就是噱头,后来用上TiCN涂层高速铣普通钢,寿命直接翻三倍,我服了。但涂层不是万能的。选错了,比如用PVD涂层干铸铁,崩得比没涂层还快。CVD涂层厚,适合粗加工;PVD薄且锋利,适合精加工。现在还有纳米复合涂层,平滑又耐磨,但贵啊,小批量不划算。
问:涂层厚度怎么判断?目测看不出来。
答:靠设备测,咱们现场就看切削效果。如果新刀用了几分钟就出现月牙洼磨损,可能是涂层太薄或结合力差。另外,涂层的颜色也能粗略判别:金黄色一般是TiN,紫黑色可能是AlTiN。但别光看样子,现在很多假货……买刀还得找靠谱渠道。✅
啰嗦这么多,其实就想说:机械加工(切削)这行,理论重要,但更得动手试。参数表是死的,机床状态、毛坯余量、冷却条件都是变量。下回再遇到难啃的活儿,不妨先检查这几个点:装夹刚性、刀具悬伸、切削液喷嘴、切屑形状。往往答案就藏在细节里。好了,今天就聊到这儿,得去换刀片了,又崩了一个……
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)实战:被参数坑过的那些年 https://www.dachanpin.com/a/tg/65613.html