上周去客户工厂,看到一根价值四万的细长轴,精磨完后表面一片若有若无的淡褐色——得,磨削烧伤。当场报废。这种事儿说实话,搞磨削的人谁没经历过?只不过多数时候我们咬着牙认了。对吧?
磨削温度是个玄学?不,是博弈
都晓得磨削是“用负前角切削”,比普通加工产热厉害得多。但真正恼火的是磨削弧区瞬间能冲到800℃以上,而工件表面底下几微米甚至还是室温。这种温度梯度——变态级。热量来不及往外散,全攒在表层。结果呢?金相组织一塌糊涂,残余拉应力把疲劳寿命打骨折。轻微的变个色,严重的立马裂纹。有时候你连肉眼都看不出来,得上涡流检测、酸洗,一通折腾。上次我们一根航空钛合金轴,就是在加工后放了两个月才显形——应力腐蚀开裂。找谁说理去?
所以控温是磨削人一辈子的课题。冷却液很重要,但你以为浇就完事了?高兴得太早。高压大流量冷却只是基础,更关键的是冷却液如何穿透砂轮与工件之间的高速空气屏障。你拿个透明防护罩看,砂轮转起来表面裹着一层气膜,水冲上去全给弹飞了。有一回我用手机慢动作拍,惊呆了——冷却液根本进不到磨削区!后来改了喷嘴,专门设计成贴得极近、角度对正,才总算有点效果。但还不够。还得配合砂轮修整。修得太钝,磨削热飙升;修得太锋利,砂粒又容易脱落。这个平衡,全靠手感、经验和……运气。

砂轮——磨削的灵魂,但不是越贵越好
说起砂轮,现在都在吹超硬磨料:CBN砂轮、金刚石砂轮。不可否认,它们确实强悍。但你知道CBN砂轮碰上钛合金,是什么感觉吗?——化学反应。钛在高温下把CBN里的硼氮抢过来,砂轮立马钝化,搞得和打滑的轮胎似的。所以别迷信,对症下药才是王道。普通刚玉砂轮磨普通淬硬钢,性价比依然无敌。只是你得会修。很多老师傅修砂轮用金刚石笔随手刮两下,看着还行,其实磨削力大得很。我现在推金刚石滚轮修整,形状精度高,还能形成有利的微刃形貌。不过成本上去一大截。老板要瞪眼睛的。
怎么办?我的经验是:难加工材料、精度要求μ级的,绝对值回投资;一般活儿,把刚玉砂轮修整工艺做扎实了,也不差。举个例子,去年我们做一批渗碳淬火的齿轮轴磨削,公差0.005mm,原想上CBN,后来用微晶刚玉砂轮+精细修整+高压冷却,一样干得漂亮。成本省了60%。这活儿,靠的是对磨削机理的深刻理解,不是靠堆料。
问:怎么判断磨削烧伤是由砂轮钝化引起的,还是冷却不足?
答:这个问题扎心。其实可以看烧伤规律:如果沿着砂轮磨削方向呈现连续的条带状,多半是砂轮钝了,挤压摩擦太厉害;如果是点状或随机分布,就跟冷却液喷射不良、局部干磨有关。还有个窍门——磨削时的声音。钝砂轮磨起来声音闷,振动大,手扶在工件上都能感觉到有节奏的颤动;冷却不足时声音尖锐,有时带啸叫。多听多摸,经验就来了。

走向精密磨削,必须会“算”
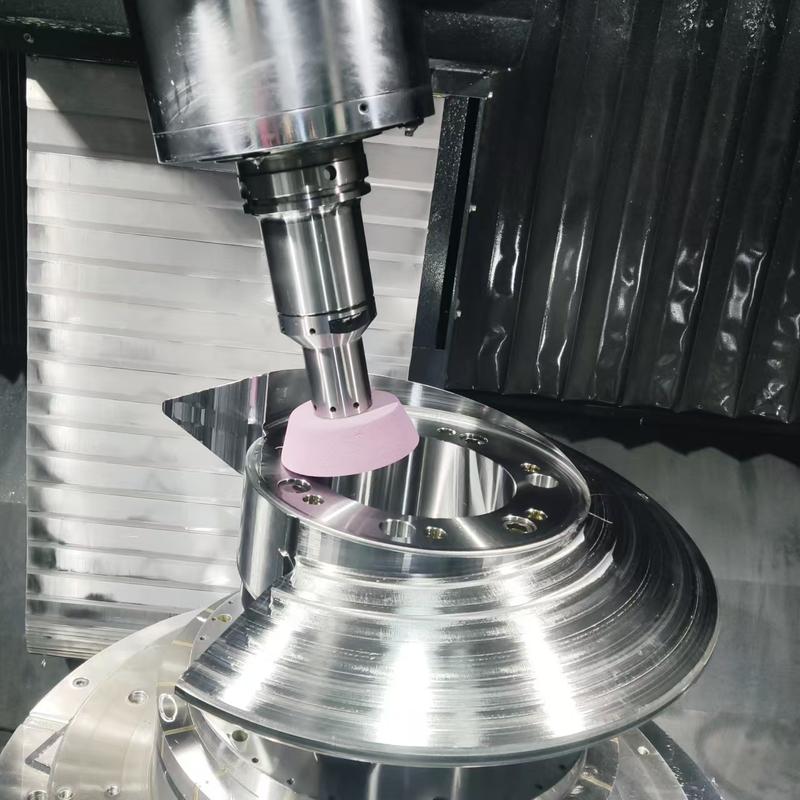
以前磨削凭手艺,现在光有手艺不行了。精密磨削要想把公差从μ级压到亚μ级,必须量化控制磨削力、磨削温度、砂轮磨损仨变量。我们有套在线监测系统,用声发射传感器和功率传感器实时“听”磨削过程。有一次正常加工中,声发射信号突然冒出一个异常的尖峰——查了半天,居然是砂轮内部有颗磨粒脱落的瞬间冲击。这种情况,如果你靠耳朵听,黄花菜都凉了。
系统还能预测砂轮寿命。砂轮磨损到一定程度,磨削力加速度升高,这时不换砂轮,工件就可能报废。我们设置了一个阈值,一到就报警。刚开始工人嫌烦,说动不动就停。后来出了两次批量超差,他们再不吭声了。数据这东西就是这样,你信它,它救你。
再说精密磨削的误差补偿。机床热变形是老大难。我们晚上不开空调,第二天早上磨出来的活直径能大2微米。没办法,温度变化导致床身、丝杠都在伸缩。所以现在高档数控磨床都有温度传感器阵列,实时补偿。但廉价机没有,咋办?我们想了个土办法:磨削前让机床空跑了二十分钟,暖机,然后再干。你别说,效果还不错。这事儿我挺得意。
问:为什么有些精密磨削后的工件,用了一段时间变形了?
答:多半是残余应力没处理好。磨削时表面形成的拉应力,虽然当时尺寸合格,放那儿或工作时温度一变,应力慢慢释放,形状就跑了。尤其是细长轴、薄壁件。解决方案:磨前做时效处理,磨削参数尽量低应力化(比如采用细粒度砂轮、小切深、高工件速度),磨后最好再来一遍振动时效或深冷处理。我们做过对比试验,不加处理的轴搁三个月弯曲了0.008mm,处理过的稳定在0.001以内。所以有时候看似多一道工序,其实是真省钱——免得客诉退货。
磨削液不只是降温,更是化学家
磨削液的功能被很多人小瞧了。以为有水冲就行?大错特错。磨削液得兼顾润滑、极压、防锈、清洗。特别是磨削不锈钢、高温合金时,没有好的极压添加剂,砂轮很快磨钝,工件表面也容易产生磨削裂纹。我们试过拿切削液直接当磨削液用,一个星期砂轮废了仨。后来换上专用的磨削液,立刻太平——里面含硫、磷极压剂,在高温下生成硫化铁膜,减少摩擦。这配方的哲学就是:让磨粒真正去切削,而不是挤擦。
还有个坑:磨削液的过滤。很多小厂滤网粗得像渔网,液里全是磨屑,循环使用相当于给砂轮和工件表面狂塞研磨膏。搞出来的工件表面粗糙度能好才怪。我们要求起码25μm过滤精度,高光洁度磨削得10μm。定期测浓度、pH值,严格得像伺候祖宗。但只有这样,才能稳定拿到Ra0.1μm以下的光洁度。值不值?看客户眉头舒展的那一刻,就值了。
最后说个容易被忽略的:磨削加工的环境清洁。精密磨削室要恒温恒湿,还得正压防尘。一粒直径几微米的灰尘掉在工件或砂轮上,就可能划出条痕。我们为此吃过大亏,一批镜面磨削的不锈钢,全部返工。现在装净化间,人进去吹尘,就差没焚香沐浴了。不过效果确实好,成品率从85%提到97%。所以磨削这件事,细节藏魔鬼,也藏黄金。
干磨削二十年,越来越觉得这玩意既是科学也是艺术。有时候看似极简单的现象,背后一堆热力学、弹塑性力学、摩擦学在打架。而我们能做的,就是不断试、不断调,在火焰与冷却液的对抗中,找那一点点平衡。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工的‘热’与‘冷’——谈磨削烧伤的防控与精密磨削实践 https://www.dachanpin.com/a/tg/65623.html