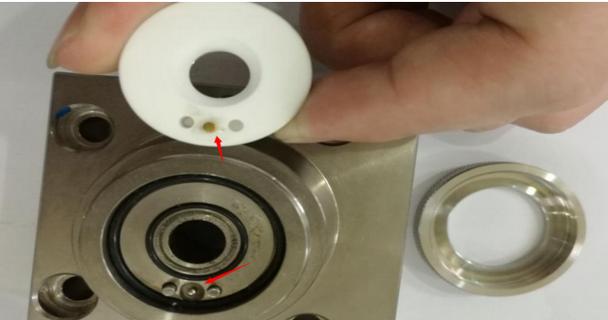
上周车间新来的小伙子,把一把三百多块的割嘴,一个上午就给烧得亲妈都不认得了。问他怎么操作的,他一脸无辜:就正常切啊。我凑近一看——好家伙,穿孔高度贴着钢板就起弧,割渣喷得防护罩都堵死了,割缝歪歪扭扭像蚯蚓爬。说实话,那一刻我血压直接飙到 180。

等离子切割这东西,门槛确实不高,插上电接上气就能干,但真要玩明白了——能让割嘴多用半个月、切口光洁度直逼激光下料,里面的门道可太深了。这些年我踩过的坑,烧掉的电极和喷嘴,足够买台小汽车了。今天不聊虚的,就说说那些说明书上不爱写、老师傅懒得教、却能让你少走三年弯路的实操细节。
穿孔高度不是越近越好,有个坑你绝对踩过
常规思维:离钢板近一点,电弧能量集中,切得才快嘛。于是很多人把割嘴压得死死的,割炬几乎贴上工件。结果呢?割嘴出口孔瞬间过热,铜材软化变形,气流一搅,双弧就这么产生了——电极烧蚀速度直接翻十倍。 我自己就犯过这傻,2018 年那会儿,一个月换了五套电极喷嘴,老板差点以为我在倒卖耗材。
后来跟一个做售后调试的哥们聊天,他一句话点醒我:“你穿孔的时候,敢不敢把弧压调高几伏?” 当时心里还嘀咕:弧压高了,电弧拉长,能量不分散了吗?可实际上,针对 6mm 以上中厚板,把穿孔高度提升到板厚的 1.5 倍甚至 2 倍,能大大降低起弧时的熔渣返溅。 熔渣不堵喷嘴,割嘴命自然长。尤其切割镀锌板或者锈板,那叫一个明显。
问:为什么有时候起弧后,割枪会自动升得很高,然后才下降切割?
答:那不是故障。现在稍微像样点的等离子电源都有“弧转移”检测功能。起弧瞬间,系统会将割炬快速提起,确保电弧稳定转移至工件后再下枪切割,避免喷嘴直接承受高压高频。如果你用的还是老式划擦起弧焊机,那对不起,每次起弧电极都在硬扛,寿命自然短一大截。

气压、电流、速度的三角恋,断一个就得砸钱

上个月调一台 120A 的等离子,切割 16mm 碳钢,切口上半截光滑,下半截挂渣严重。操作工认定是速度慢了,但测速后发现设定值完全符合参数表。问题出在哪?压缩空气流量不足。 车间老管路,末端分出了三个支路,一到用气高峰,压力直接掉到 0.45MPa,而该等离子要求保压 0.55MPa 以上。导致在切割中后段,电弧挺度不够,射流偏软,熔渣吹不出去;上半截光滑是因为刚起弧时气压还没掉——典型的瞬时压力欺骗。
还有一次更邪门。用 80A 割 8mm 铝板,断面发黑,气孔密布。按表上数据调,电流 80A,速度 1500mm/min,气压 0.5MPa,理论上没毛病。后来把割枪拆下来,发现涡流环装反了……涡流环方向一错,气体旋转方向与设计相反,等离子弧的压缩效果大打折扣,中心温度骤降,铝材氧化严重。 就一个几毛钱的塑料件,搞得整批工件报废。所以说,别光会拧旋钮,那些看不见的装配细节才是要命的。
问:等离子切割时总出现斜面,一边垂直一边歪,怎么办?
答:先别急着换割枪。检查三件事:第一,割枪是否垂直于工件表面? 很多简易割圆器或者手持割炬,手一抖就歪了。第二,喷嘴出口孔是否圆度失圆? 哪怕肉眼看不出的椭圆,射流就会偏向,造成单边挂渣或斜面。第三,割嘴选型对不对? 厚板用大孔径慢速,薄板用小孔径快速,错配就会导致坡口角度异常。如果这三样都没问题,才考虑电源输出波形或同轴度问题。
买机器那些事儿:别被“100%暂载率”忽悠瘸了
前阵子帮一个创业的小兄弟选设备,他网上看了一堆,挑花眼。跑来问我:“我看大部分品牌都说自己 100% 暂载率,是不是都差不多?” 我差点一口茶喷屏幕上。100% 暂载率是指在某个电流下可以连续工作不超温停机,但那个电流可能是 40°C 环境下的 60A,而你实际要用 100A 切厚板。 这时候真实暂载率也就 60% 甚至 40%。有些小厂更是玩文字游戏,标的 100% 是指在 20°C 实验室环境、且电流打七折的条件下测的,你买回去一干重活,半小时就热保护。所以别光看广告,问清楚:额定最大切割厚度时,暂载率究竟多少?
还有一个容易被带进沟里的指标:最佳切割厚度。厂家说“最大穿孔切割 25mm”,你拿来切 25mm 试试?大概率斜得离谱,速度慢如蜗牛,背面挂渣凿不动。老老实实把“最大穿孔”乘以 0.6 或 0.7,才是你得心应手的日常切割范围。 超过了也不是不能切,只是你得多配几把凿子、多备几套电极——综合成本远高于外包。

话说回来,等离子最让我着迷的地方,就是它的粗中有细。看着是 2 万度的高温洪流,可只要把气压、弧压、速度的关系理顺了,切出来的活能让你摸上去像姑娘的脸蛋——光滑、垂直、热影响区窄。那成就感,可比抱着手机打游戏强多了。当然,搞砸的时候也别崩心态,哪个老师傅不是从满地废料里爬出来的?对了,搞不清参数的时候,今晚回家翻翻那本吃灰的《等离子切割工艺手册》,明早回车间,再战。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割机实操避坑指南:从割嘴寿命到穿孔技巧,别再交学费了 https://www.dachanpin.com/a/tg/65626.html